调角器总成激光穿透焊工艺研究
2021-09-10张亨王云玉张克梁
张亨 王云玉 张克梁
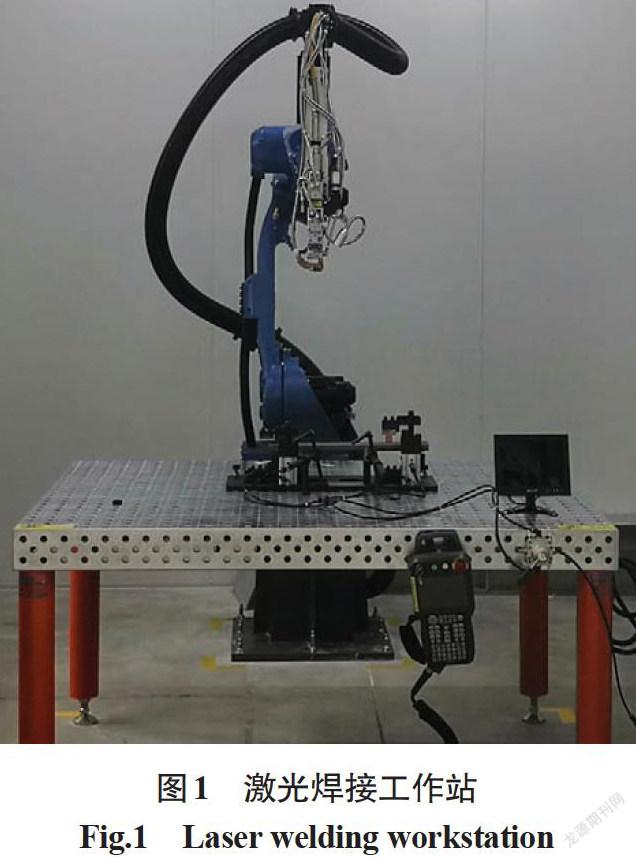
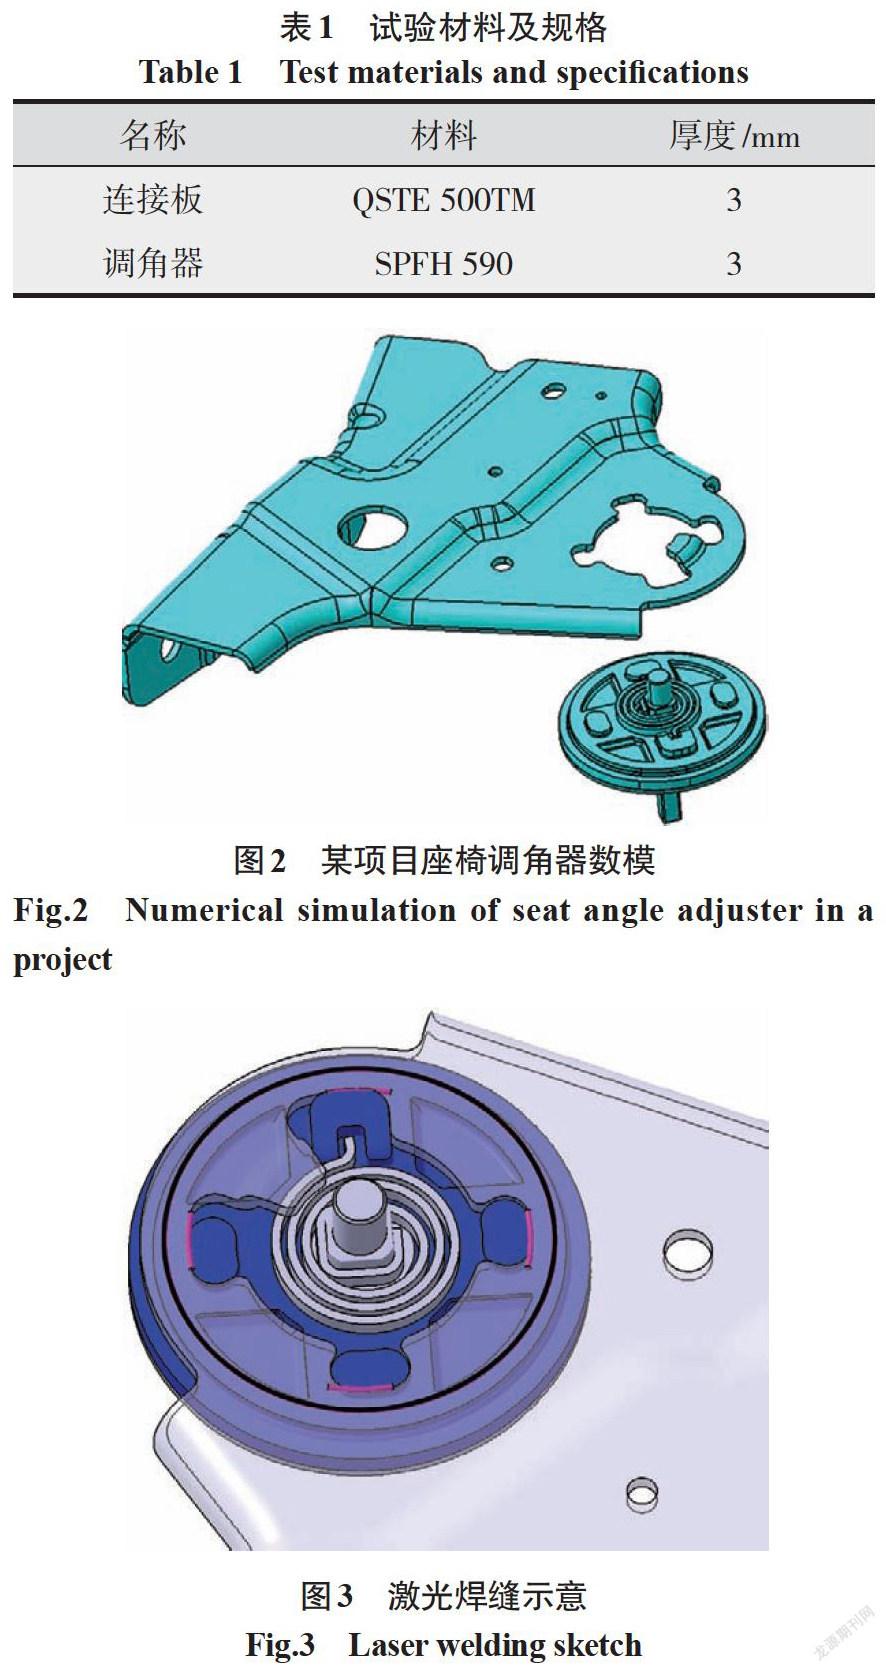
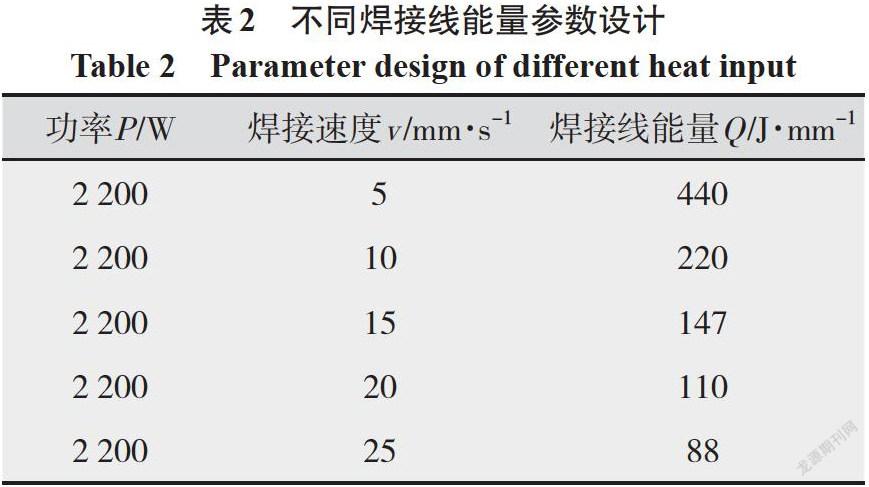
摘要:激光焊工艺能量密度高、精度高、热影响区和焊接变形小,适用于汽车精密零部件的焊接。针对座椅调角器与3 mm厚连接板的连接,采用激光穿透焊替代电弧焊,结构上无需预留工艺开口,产品设计更加柔性化;调整激光焊接的工艺参数,分析各工艺参数对焊接质量的影响,当激光功率为2 200 W、焊接速度为20 mm/s、负离焦量为5 mm时,可获得较好的焊缝外观质量,在满足多条焊缝紧密布置的同时,其焊接熔深达到3.9 mm以上。
关键词:激光穿透焊;调角器;工艺优化
中图分类号:TG456.7 文献标志码:A 文章编号:1001-2003(2021)03-0103-04
DOI:10.7512/j.issn.1001-2303.2021.03.19
0 前言
激光穿透焊的原理是当光束集中在工件表面上时,功率密度可达1×10⁷ W/cm2以上,在极短时间内使金属汽化,从而在液态熔池中形成小孔,称为匙孔[1]。光束穿透到匙孔内部,通过传热获得较大的焊接熔深,当激光束和工件发生相对运动时,液态金属在小孔后方流动,逐渐凝固,形成焊缝[2-4]。焊接时,激光在远离工件表面的一定位置进行输出,避免干涉,工装设计也更加灵活。
汽车座椅调角器为精密安全零部件,用其将座椅靠背骨架与座垫骨架连接,实现座椅靠背的角度调节作用。目前市场上主要采用弧焊及激光焊两种工艺来实现调角器与骨架的连接。激光焊可通过功率调节,实现焊接能量输入的精密控制,具有光斑面积小、焊接质量佳、工作热影响区小、变形小,深宽比大等优点[5-6],故座椅调角器采用激光焊工艺替代弧焊工艺,在保证功能性、安全性的同时,可使产品设计、工装更加柔性化,生产效率明显提高。……