厚壁焊接钛管的等离子填丝+脉冲TIG双枪焊接工艺研究
2021-09-10张跃龙孔谅牟刚李芳成家林李亚军华学明王敏
张跃龙 孔谅 牟刚 李芳 成家林 李亚军 华学明 王敏
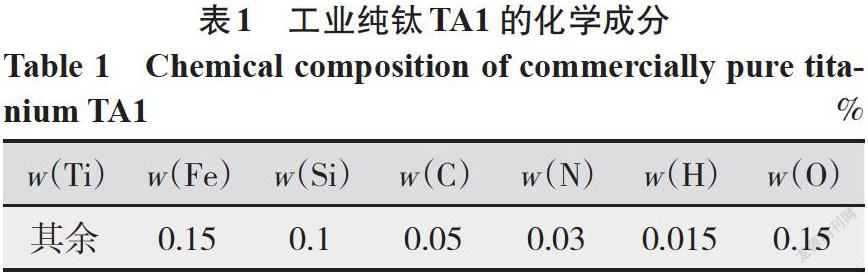

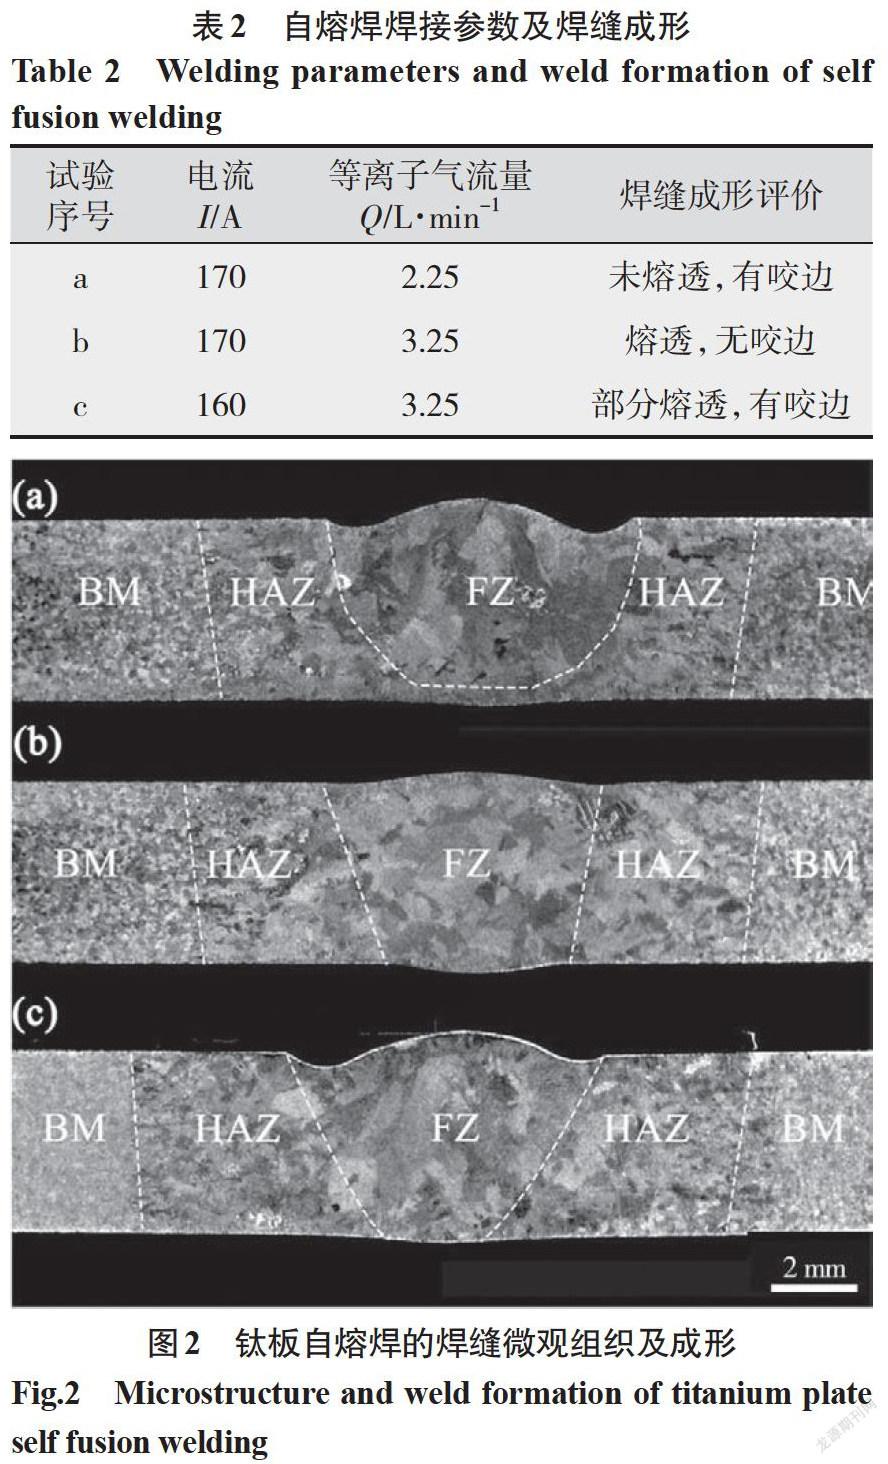
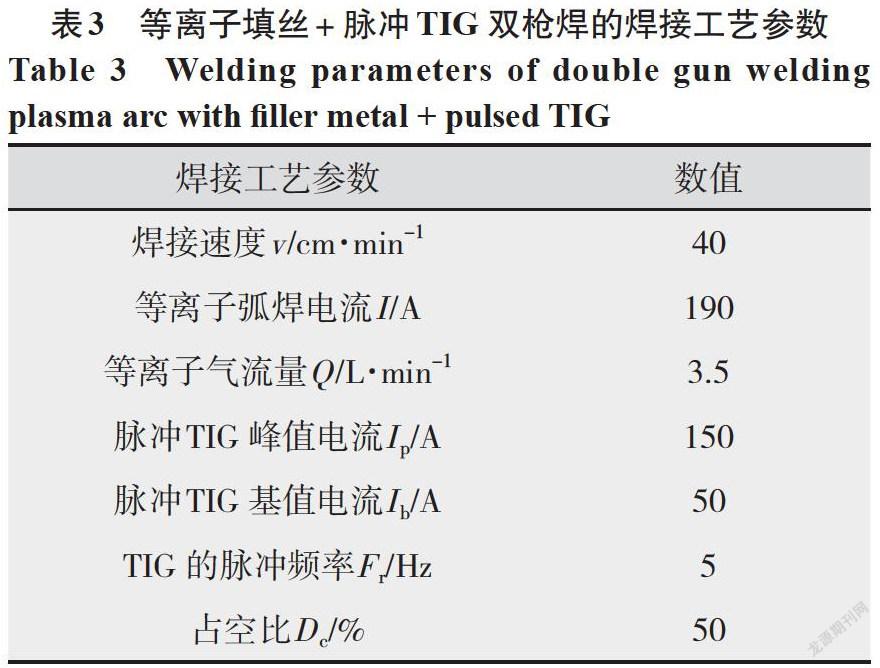


摘要:钛及钛合金厚壁焊管是海水淡化和海洋工程等行业的主要部件。采用前置直流等离子填丝+后置脉冲TIG电弧的双枪焊法,无耦合的等离子焊+TIG焊形式利用等离子弧焊与TIG焊的优点实现了大口径壁厚4 mm的TA1焊接钛管的优质、穩定焊接。结果表明,随着等离子气体流量的增加,直流等离子填丝焊的熔深增加,厚壁钛管全熔透;后置TIG电弧对已形成焊缝进行重熔,TIG焊脉冲频率的增加可以降低焊缝晶粒尺寸,提高接头性能,并对前置等离子填丝焊过程出现的咬边等缺陷具有较好的修复作用。本方法不但扩大了焊缝成形的工艺窗口,而且焊接过程稳定,接头抗拉强度达到354 MPa,经实际生产验证,实现了厚壁焊接钛管的低成本优质焊接生产。
关键词:厚壁焊接钛管;等离子填丝焊;脉冲TIG焊;焊缝成形;接头组织和性能
中图分类号:TG456.9 文献标志码:A 文章编号:1001-2003(2021)03-0027-05
DOI:10.7512/j.issn.1001-2303.2021.03.05
0 前言
钛及钛合金的厚壁焊管是海水淡化、海洋工程和化学工业等行业的主要部件。在厚壁焊管生产过程中,传统的钨极氩弧焊(TIG)、熔化极惰性气体保护焊(MIG)等焊接方法因焊接速度较低,焊缝高温停留的时间较长,造成焊接区晶粒有明显的长大倾向,因此焊接接头的综合力学性能有所下降,从而影响焊接质量,已不能适应大型化工及海洋装备市场快速发展的要求。
等离子焊接具有电弧温度高、能量密度大、穿透力强、焊接速度快以及热影响区小等优点,已广泛应用于钛及钛合金、低碳钢、不锈钢等金属的焊接[1]。……