X65钢管焊接工艺分析及质量控制
2021-09-10孙强段英新苏衍福黄江中赵翠华武丙东
电焊机 2021年3期
孙强 段英新 苏衍福 黄江中 赵翠华 武丙东

摘要:X65钢管工程应用极为广泛,管道焊接技术不断发展、更新,但是气体保护焊及手工焊仍然有不可替代的地位。本文通过大壁厚X65钢管的手工焊和气体保护焊两种工艺评定,设置合理的试验参数,分析二种焊接方法的理化试验性能差别,并根据管道流体介质,增加了抗硫化物应力腐蚀开裂性能试验(SSC)。针对该管道应用于海洋工程对施工环境要求相对苛刻,提出了相应的焊接过程质量控制方案,相关内容对工程制造具有很好的参考价值。
关键词:X65;气保护药芯焊;手把焊;SSC
中图分类号:TG457 文献标志码:A 文章编号:1001-2003(2021)03-0100-03
DOI:10.7512/j.issn.1001-2303.2021.03.18
0 前言
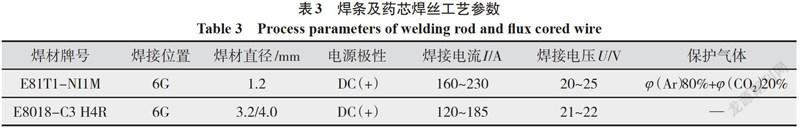
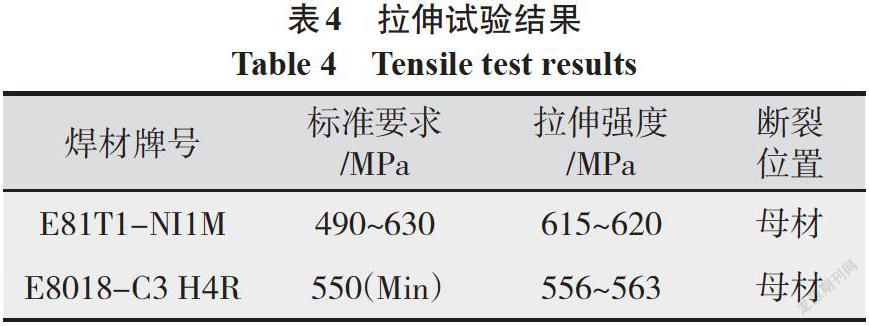
X65钢管海洋工程应用极为广泛,管道焊接技术不断发展、更新,但气体保护焊及手工焊仍然有不可替代的地位。在海洋服役环境中对X65钢管要求更为苛刻,严格保证焊接质量的同时还要具备一定抗腐蝕能力。下面将介绍对于X65钢管,相同管径壁厚及焊接标准下,通过对E81T1-NI1M、E8018-C3 H4R二种牌号焊材试件进行检测,分析其焊接性并提出焊接质量控制要点。
1 焊接方法及焊接材料的选择
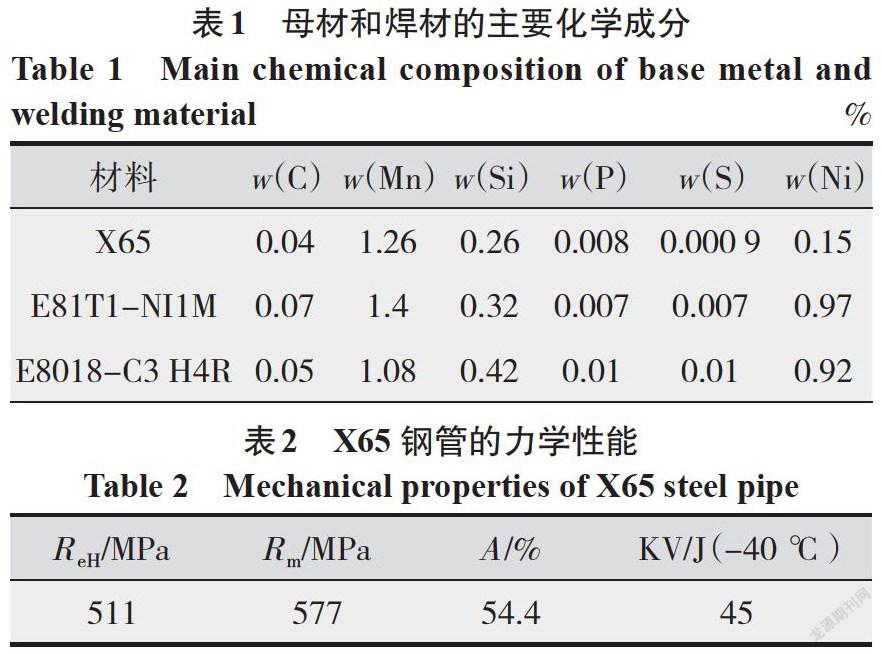
本工艺采用宝钢生产X65级别钢管,其化学成分和力学性能的实测结果见表1、表2。考虑到生产效率、焊缝质量和设备的应用实际情况等因素,故选择手工焊条和药芯焊丝对钢管分别进行焊接。
X65作为低碳钢应选用与母材相匹配的焊接材料,为形成具有良好低温韧性的返修焊接接头,选用低氢型焊条及药芯焊丝,扩散氢含量<5 mL/100 g。……
登录APP查看全文