WCB止回阀挖补修复焊工艺的仿真与优化
2021-09-10谭心玥孙炎罗曼乐兰黄安国
电焊机 2021年3期
谭心玥 孙炎 罗曼乐兰 黄安国
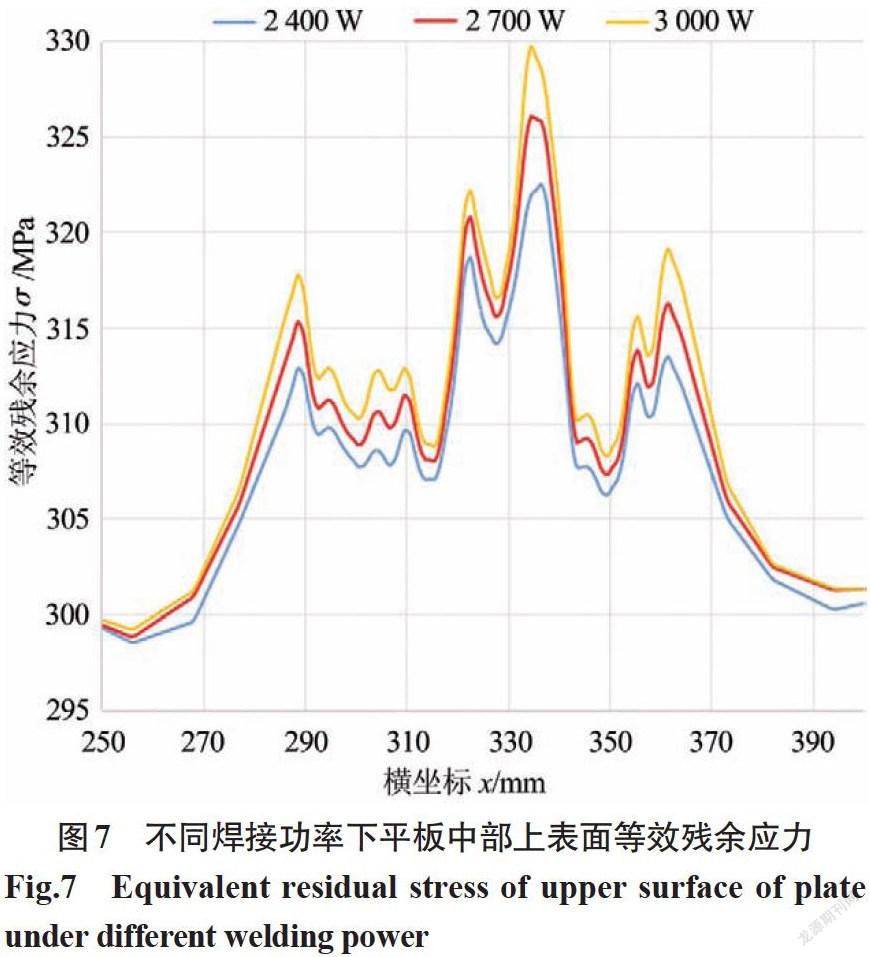
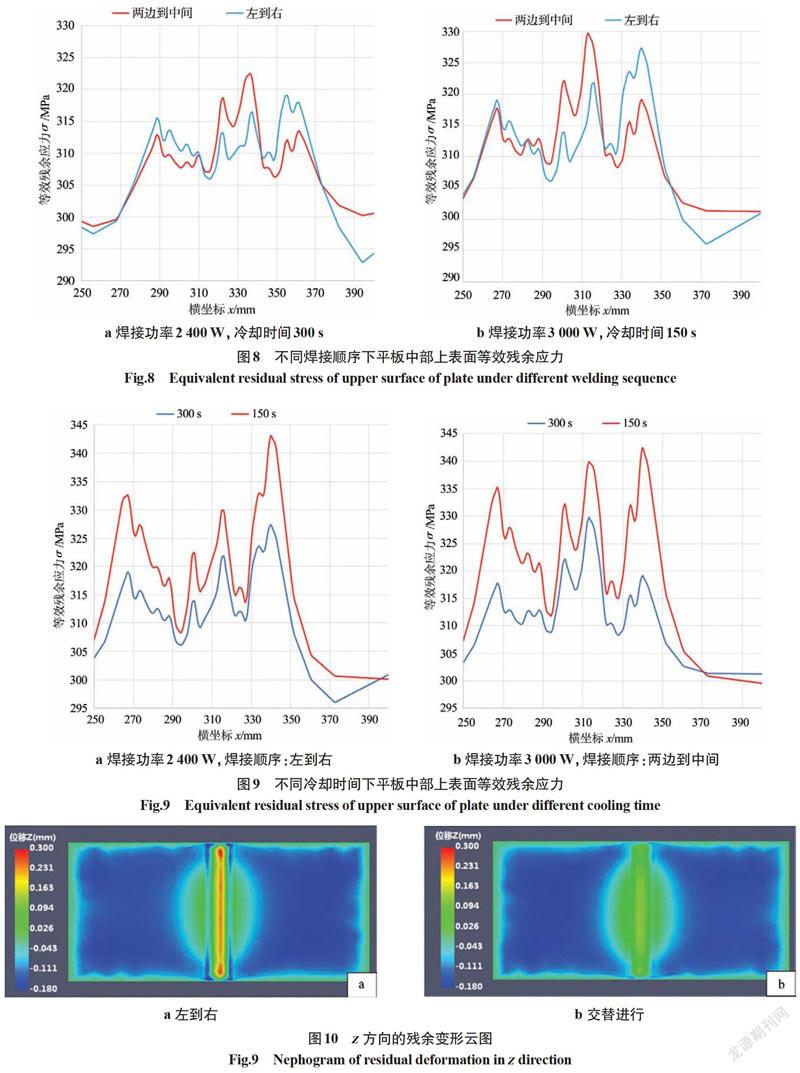
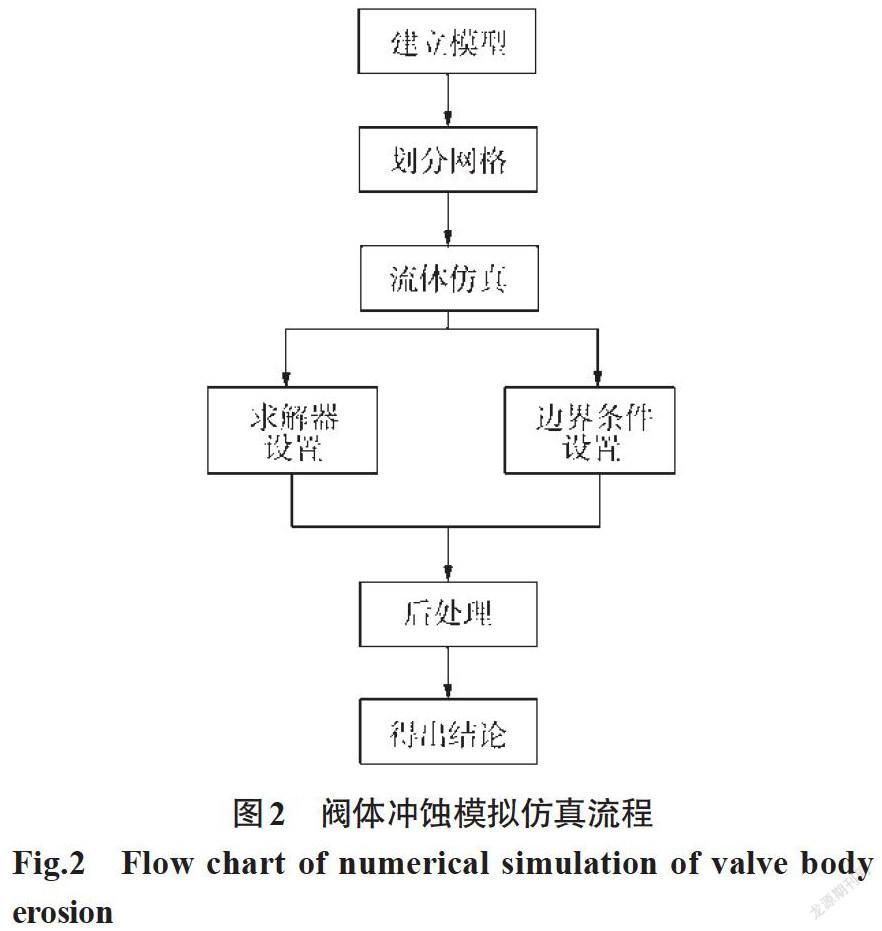
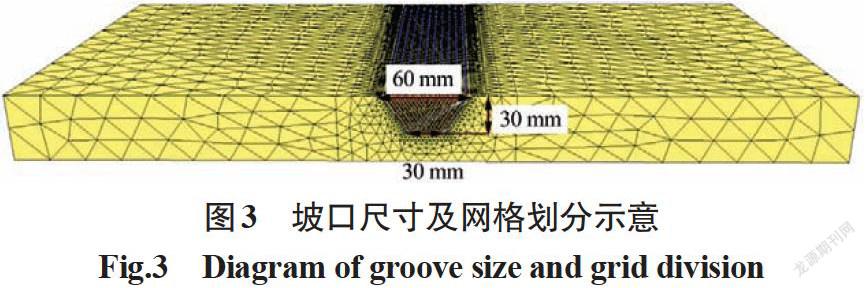
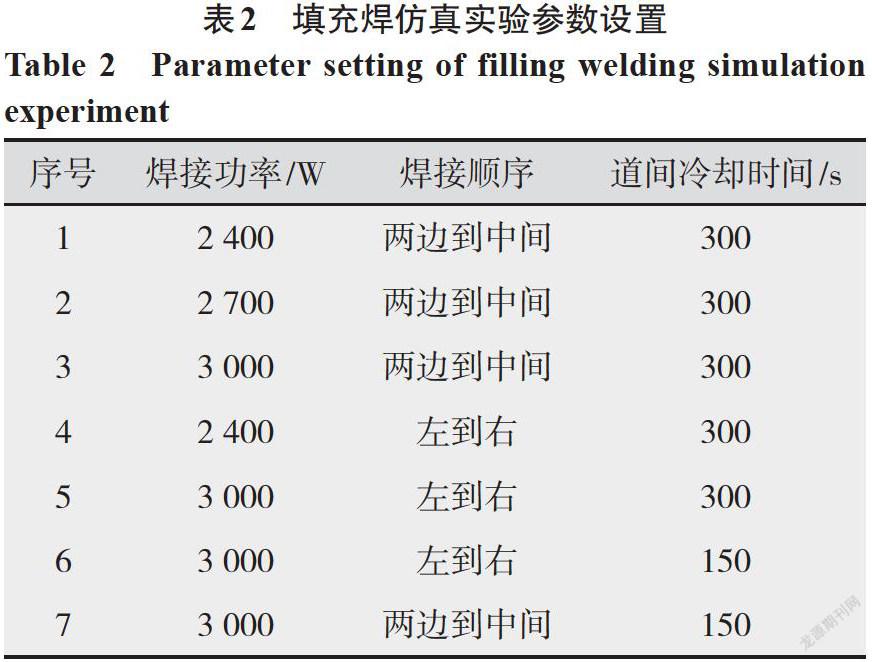
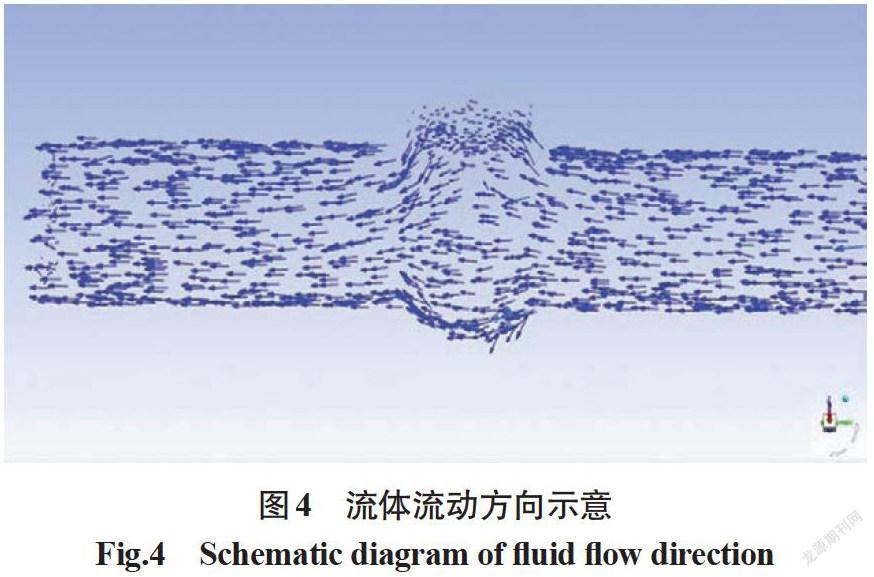
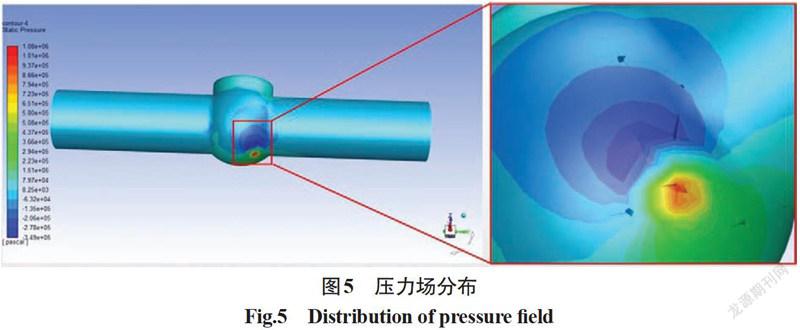
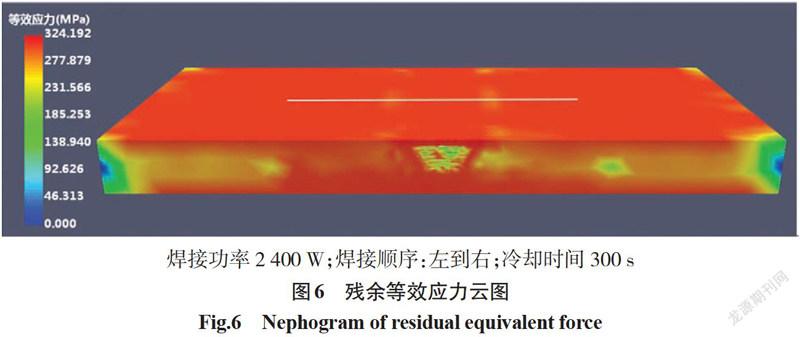
摘要:核电设备用WCB旋启式止回阀服役过程中容易产生开裂、磨损等缺陷,严重影响设备安全运行。利用Fluent软件探明了旋启式止回阀在稳定工作过程中容易出现缺陷的位置并提取缺陷位置,采用InteWeld软件进行了挖补修复焊的数值模拟。研究了不同焊接功率下焊缝区域的残余应力和应变的大小和分布情况。计算结果显示,止回阀底部位置最易出现破损。焊接功率越低,焊接残余应力越小。焊接顺序为两边到中间的残余应力大于从左到右。道间冷却时间延长,焊后残余应力减小。当焊接功率为2 400 W、每层的焊接顺序为从左到右、每道焊缝间的冷却时间为300 s时,WCB挖补修复焊的残余应力最小,为323 MPa。将每层焊接顺序调整为左到右、右到左交替进行,能改善其变形情况。
关键词:挖补修复焊;焊接残余应力;数值模拟;止回阀
中图分类号:TG444;TP391.9 文献标志码:A 文章编号:1001-2003(2021)03-0070-06
DOI:10.7512/j.issn.1001-2303.2021.03.13
0 前言
随着经济社会的快速发展,人们对绿色环保的要求越来越高。清洁无污染的核能已成为应用最广泛的新型能源之一。阀门在核电设备中的应用极其广泛,是设备安全正常服役的重要保障[1]。WCB止回阀用于防止介质倒流、防止泵及驱动电机反转,在流体的高强度冲刷作用下,容易发生开裂、磨损等缺陷,若不及时采取措施会带来极大的安全隐患。相较于将其整个更换,挖补修复焊具有步骤简单、操作方便等优点,应用于坏损阀门的原位修复已经得到行业内的普遍认可[2-5]。……
登录APP查看全文