增材制造结合熔模铸造制备亚毫米级金属点阵微结构的工艺研究
2021-09-10谢孝昌李能孙兵兵赵梓钧熊华平
谢孝昌 李能 孙兵兵 赵梓钧 熊华平
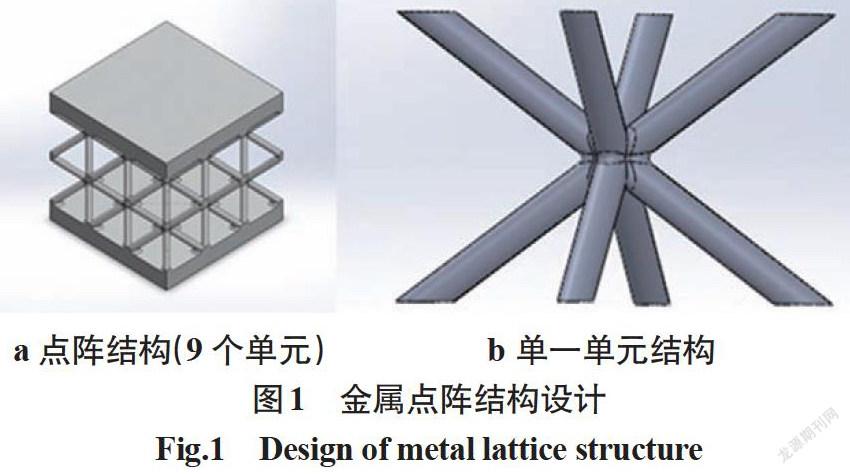
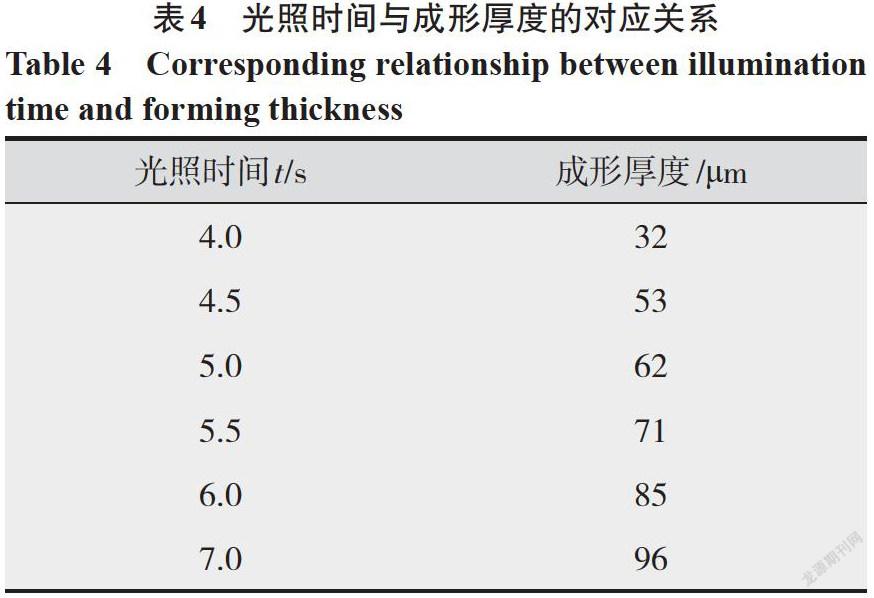
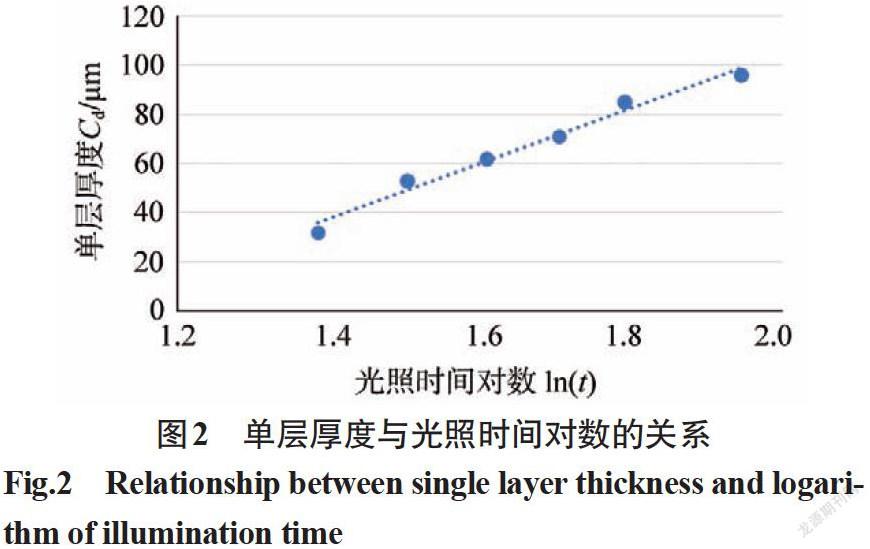
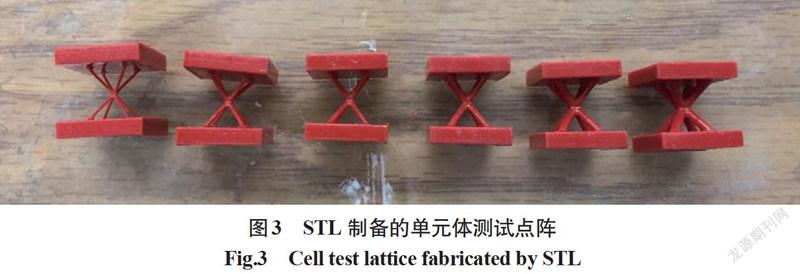
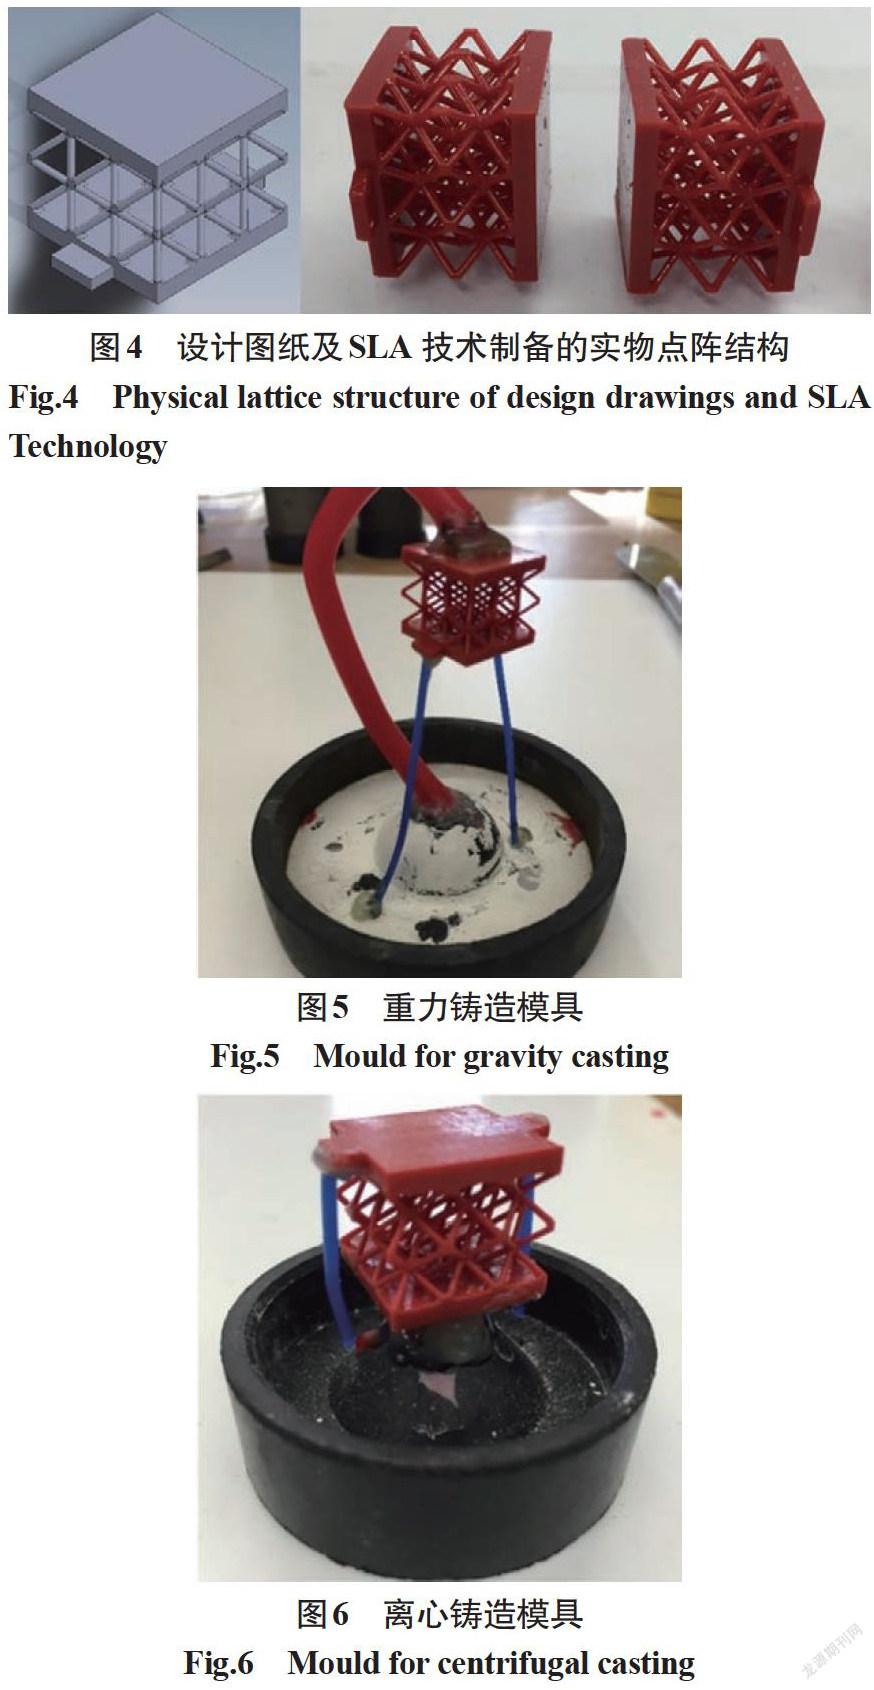
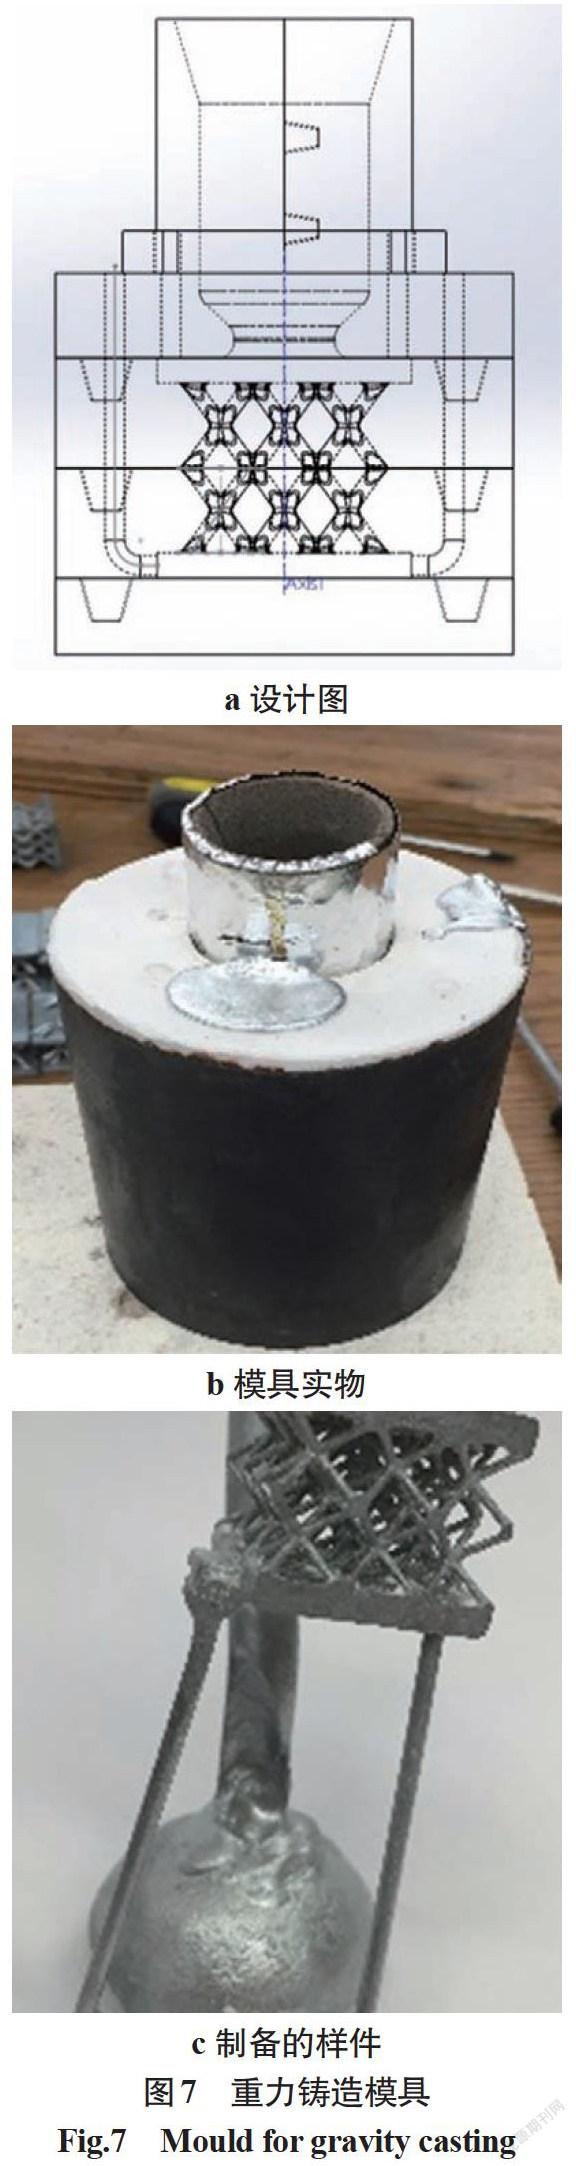
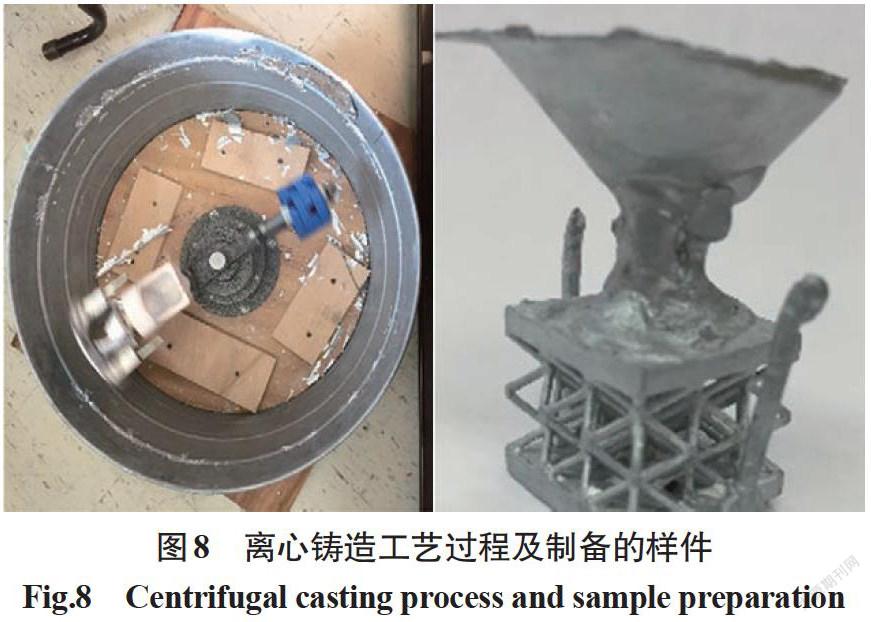
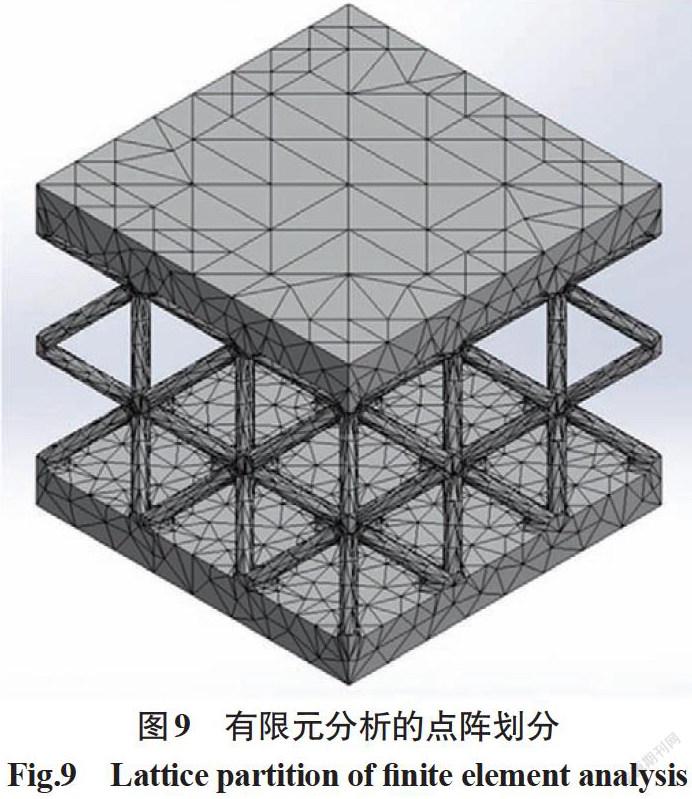
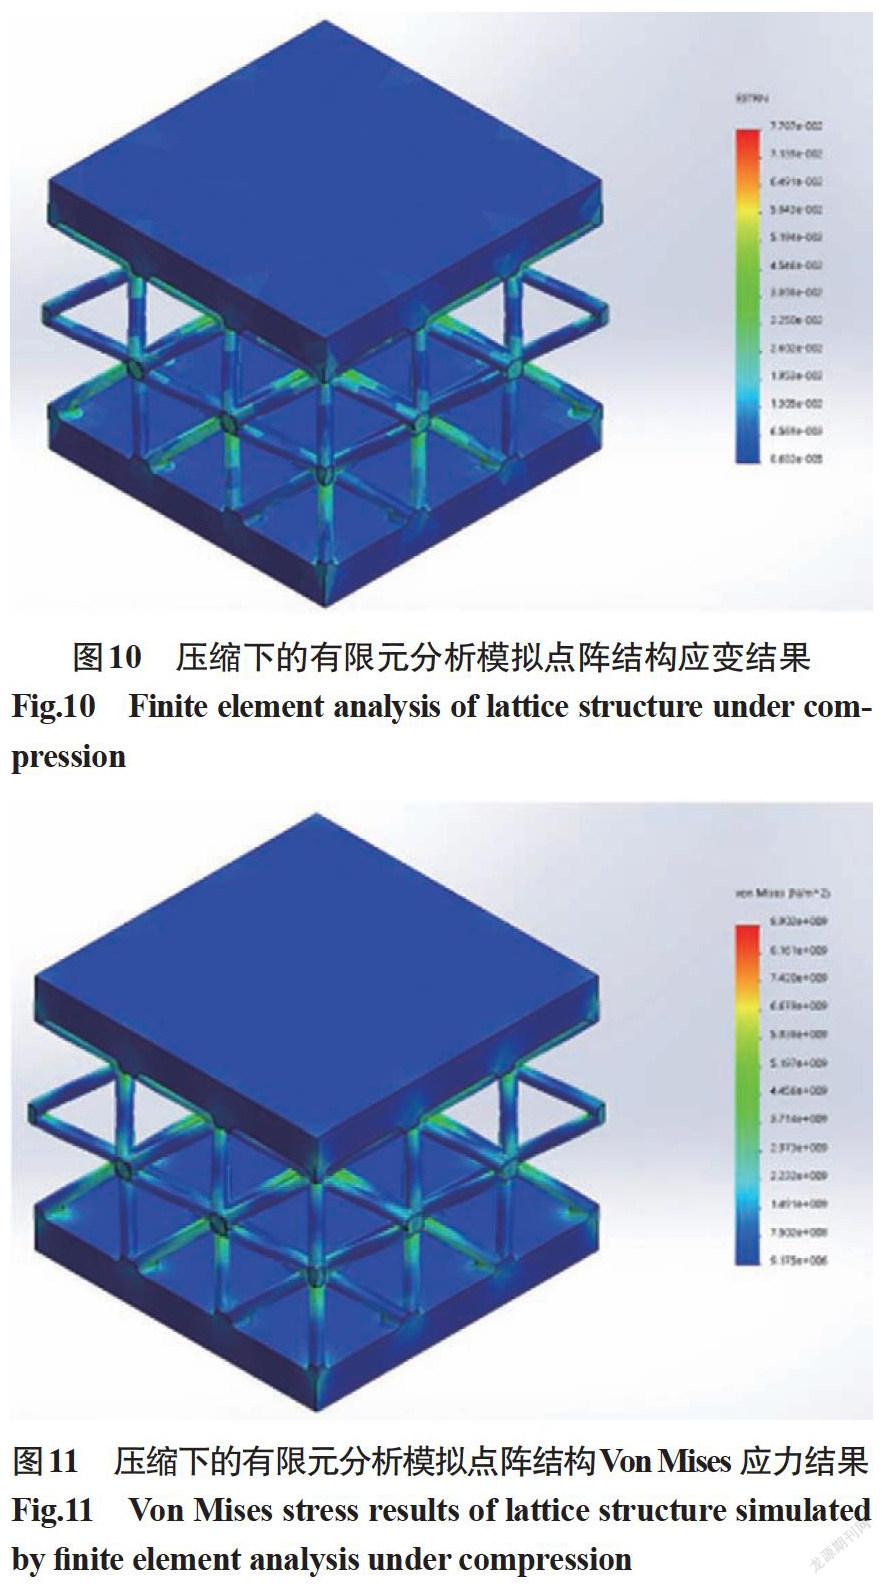
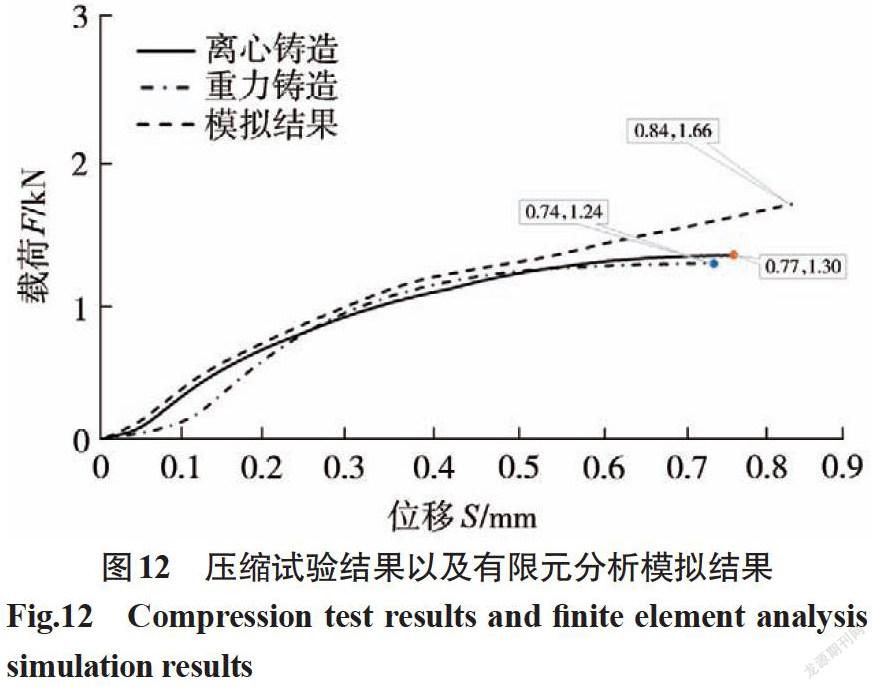
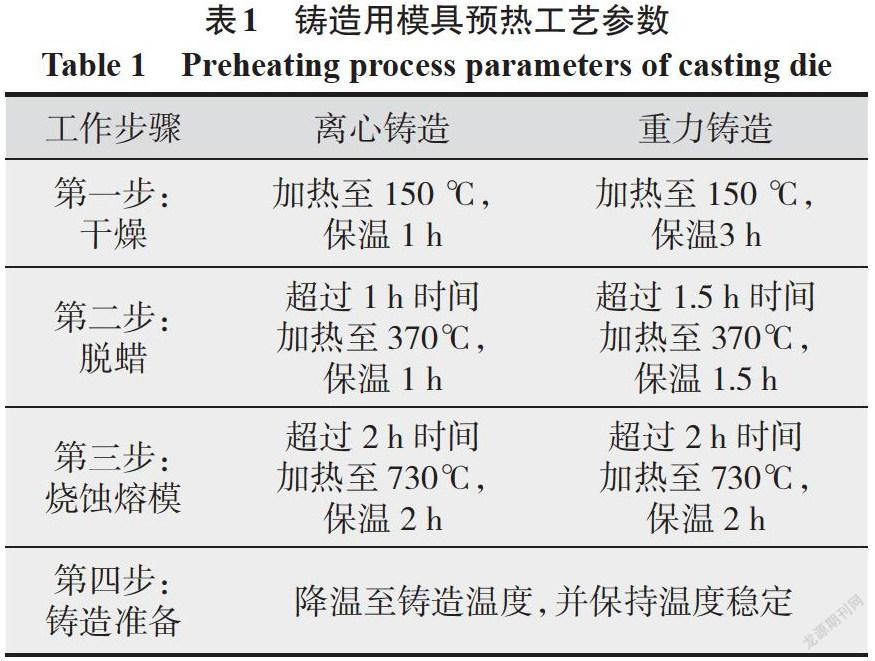
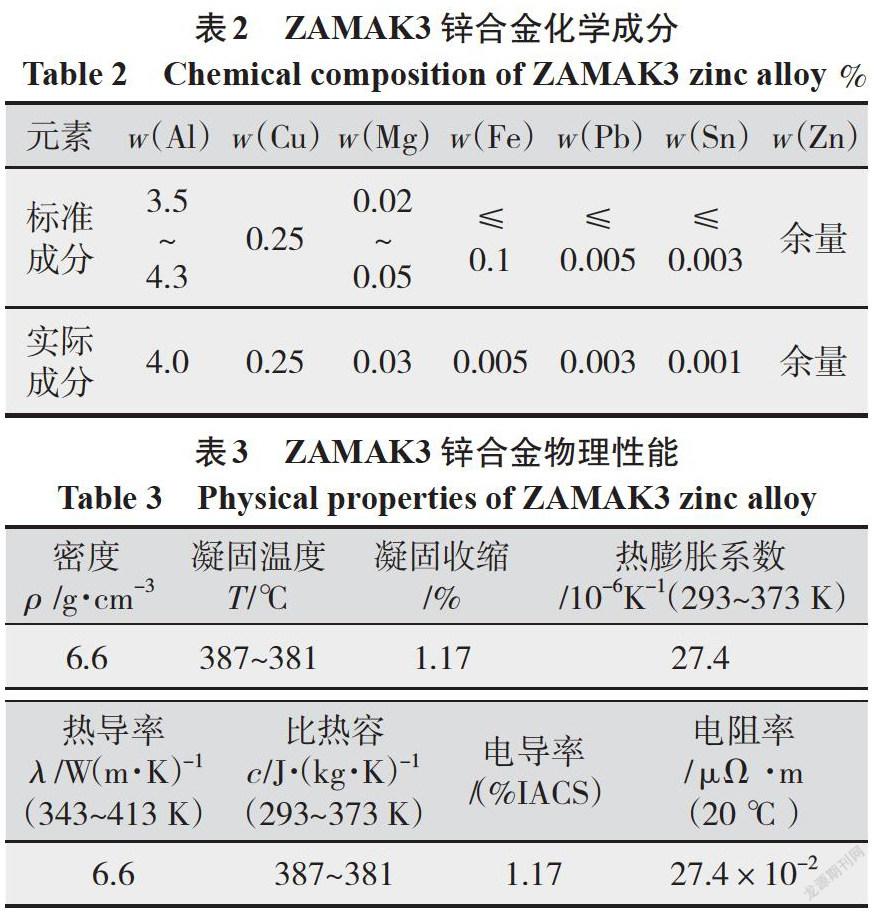
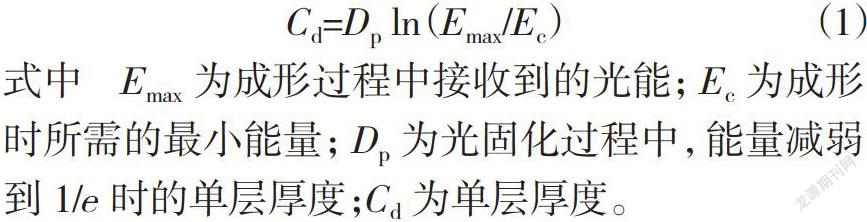
摘要:基于增材制造方法,采用光固化成形工艺,结合熔模铸造工艺制备出亚毫米直径桁架的金属点阵结构。首先对光固化成形工艺进行优化,最佳工艺参数为50 μm的单层厚度条件下,单层固化时间4.52 s,采用优化后的光固化成形工艺制备出树脂基点阵结构,将其嵌入到熔模基体中,加热将树脂材料升华,形成支柱直径为750 μm的孔隙模具,分别采用离心铸造和重力铸造两种方法浇注ZAMAK3锌合金,制备出金属点阵结构。压缩试验表明,两种铸造技术制备的金属点阵结构的机械强度相似,承受压力载荷分别达到1.24 kN和1.30 kN。有限元分析的模拟结果与离心铸造的结果更加接近,当变形量超过0.6 mm时,有限元模拟结果与实际变形情况开始出现偏差。
关键词:金属点阵结构;增材制造;立体光刻;熔模铸造;微制造
中图分类号:TG457.4 文献标志码:A 文章编号:1001-2003(2021)03-0008-06
DOI:10.7512/j.issn.1001-2303.2021.03.02
0 前言
随着科学技术的进步,从土木工程到汽车工业,甚至到航空航天领域的各种应用中,如何在最大限度地提高材料强度的同时,尽量减小相应结构的重量是一个重要的研究课题[1-2]。近年来,为了制造具有更高强度重量比的结构,使用微架构材料(也称为超材料)而不是传统的固体材料来创建点阵或泡沫结构,成为研究的热点方向[3-4]。从历史上看,点阵桁架结构通常应用于较大的长度范围和结构尺寸(如桥梁和建筑物)。此类結构改进强度重量比的原理为:结构中的桁架在加载时主要承受轴向应力(拉伸或压缩),因此能够承受比弯曲模式更高的载荷[5]。……