浅谈某冷轧轧机换辊车液压系统故障排查及处理
2021-09-10王海楠
中国设备工程 2021年16期
王海楠
(首钢京唐钢铁联合有限责任公司设备部,河北 唐山 063200)
1 换辊车结构及功能的简介
该冷轧轧机换辊车如图1所示,主要包括框架(如图2所示),牵引车、横移液压缸。框架主要用于放置新旧轧辊,其中标有轧辊示意图的放置区为新辊放置区,与其相邻的放置区为旧辊放置区,此外,框架上设计有轧辊及牵引车行走轨道;液压缸缸头与框架相连,缸尾进行固定安装;牵引车在框架上行走,实现轧辊前进后退的动作。
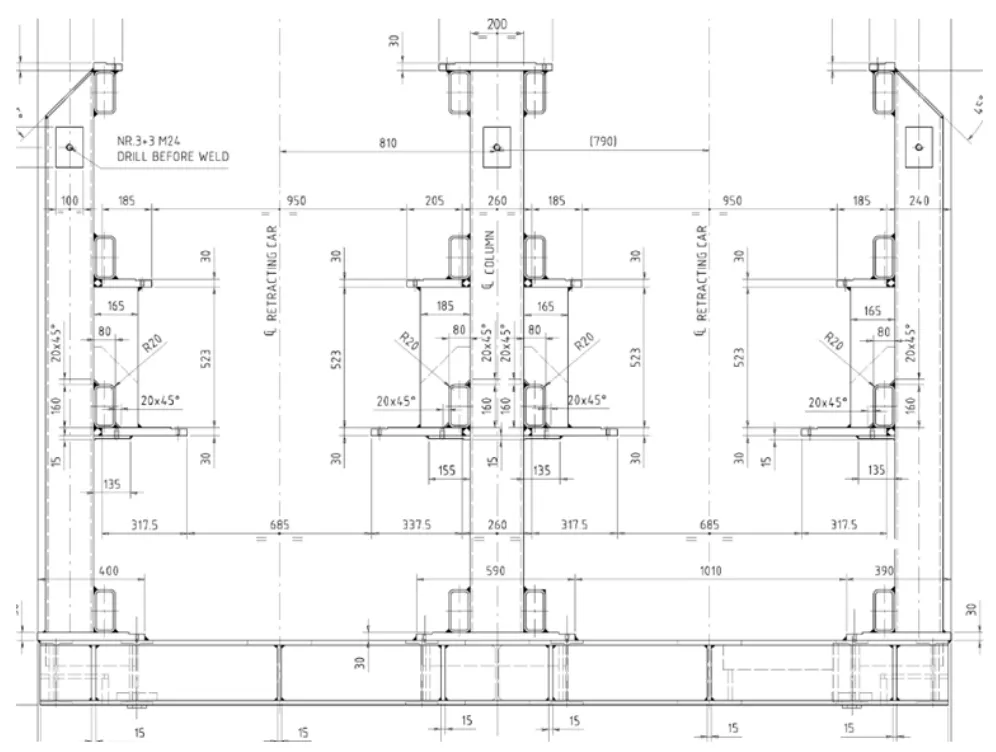
图2 框架
当框架处于图1中实线位置时(以下称为抽辊位,此时横移液压缸为缩回状态,几乎为完全缩回状态),通过牵引车将轧机内部旧辊抽出,然后通过横移液压缸,将框架推至图1中框架的虚线位置(以下称为插辊位,此时横移液压缸为伸出状态),再通过牵引车将新辊推入轧机内部,完成换辊作业。
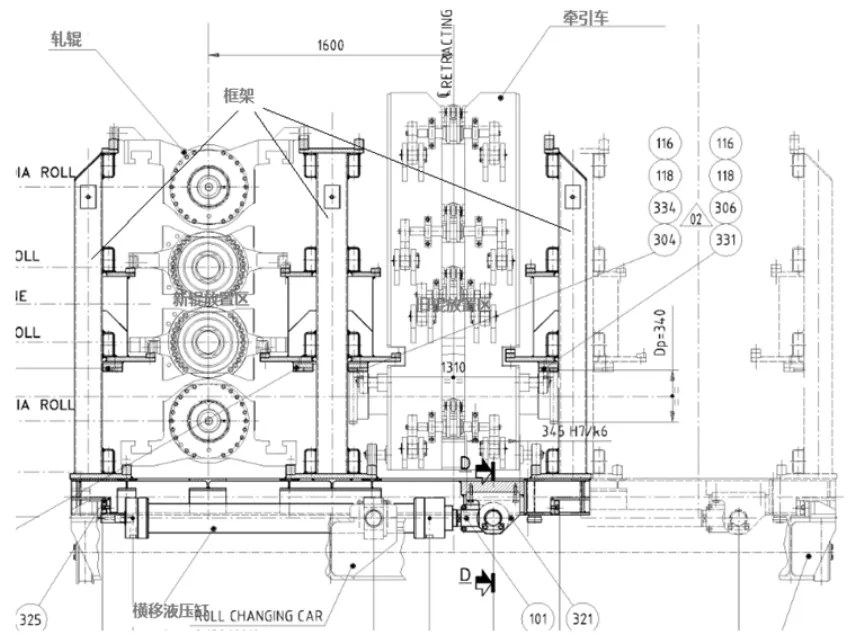
图1 换辊车示意图
2 故障现象描述
换辊过程中,框架必须处于实线位置或者虚线位置保持不动,以保证换辊车的放置区与轧机牌坊窗口对正。但在操作过程中,当处于抽辊位时,框架自主发生横向溜车现象,大概30s左右后(整个抽辊过程大概在5min左右),横移距离就超过位置报警线(±3mm)后,检测控制系统报警,换辊车无法动作,必须重新操作将框架反向横移到插辊位,然后再继续进行抽辊作业,反复上述动作,严重影响了换辊节奏。
3 故障排查过程
根据上述故障现象的描述内容,进行了故障排查,以下作业的前提是确保设备及人员安全,具体排查步骤及分析结论,如下:
登录APP查看全文
