6005A铝合金MIG焊接接头组织及性能研究
2021-08-31周金旭徐玉君齐芃芃姜丕文林传冬吴振国
周金旭,徐玉君,齐芃芃,姜丕文,林传冬,吴振国
(辽宁忠旺集团有限公司,辽宁 辽阳 111003)
6005A铝合金为可热处理强化Al-Mg-Si系铝合金,具有中等强度、良好的挤压性和焊接性,被广泛应用于轨道车辆、汽车制造等行业[1-3]。6005A铝合金在生产制造过程中多以型材焊接结构件使用,在铝合金焊接当中,目前常采用的焊接方法为熔化极惰性气体保护焊(MIG)与非熔化极惰性气体保护焊(TIG),相对于TIG焊而言MIG焊具有更高的熔覆效率及熔深。本文采用MIG焊接方法对2 mm厚6005A铝合金进行了对接、搭接焊,焊后分析了接头的焊缝成型、力学性能、接头合金成分、接头微观组织形貌,并对断口进行了微观分析[4]。
1 试验材料及方法
试验母材为6005A-T6可热处理强化铝合金,试板尺寸为300 mm×150 mm×2 mm。填充材料为ER5087,焊丝直径为φ1.2 mm。保护气体为Ar,纯度>99.99%,母材和焊丝化学成分如表1所示,母材力学性能如表2所示[5]。
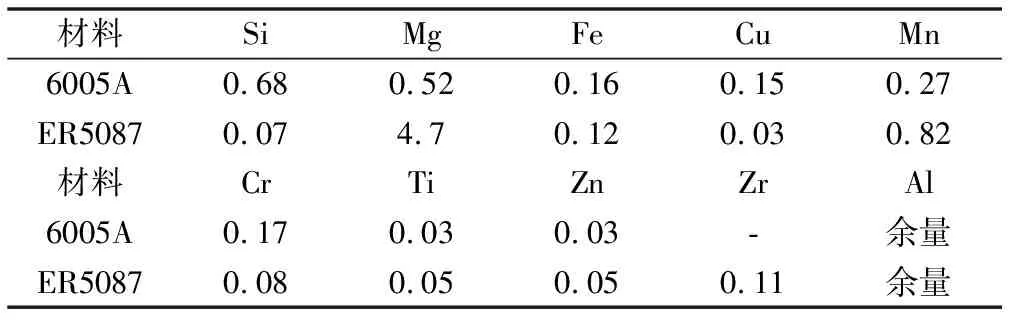
表1 6005A铝合金和ER5087焊丝化学成分(质量分数,%)Table 1 Chemical composition of 6005A aluminum alloy and ER5087welding wire(mass fraction,%)
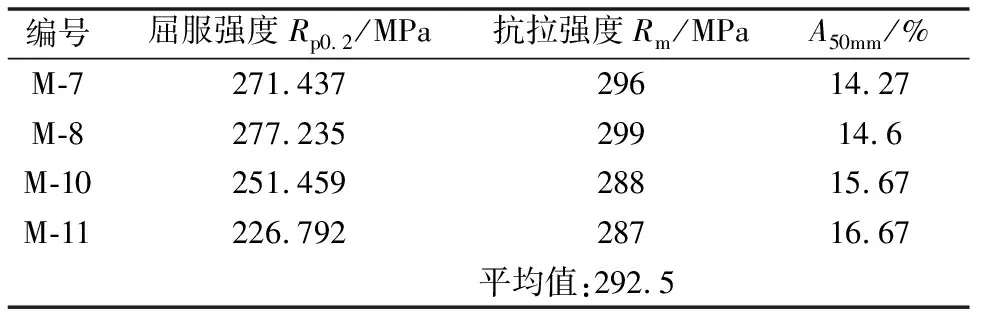
表2 6005A铝合金母材力学性能Table 2 Mechanical properties of 6005A aluminum alloy base material
对母材显微组织形貌进行观察,如图1所示。
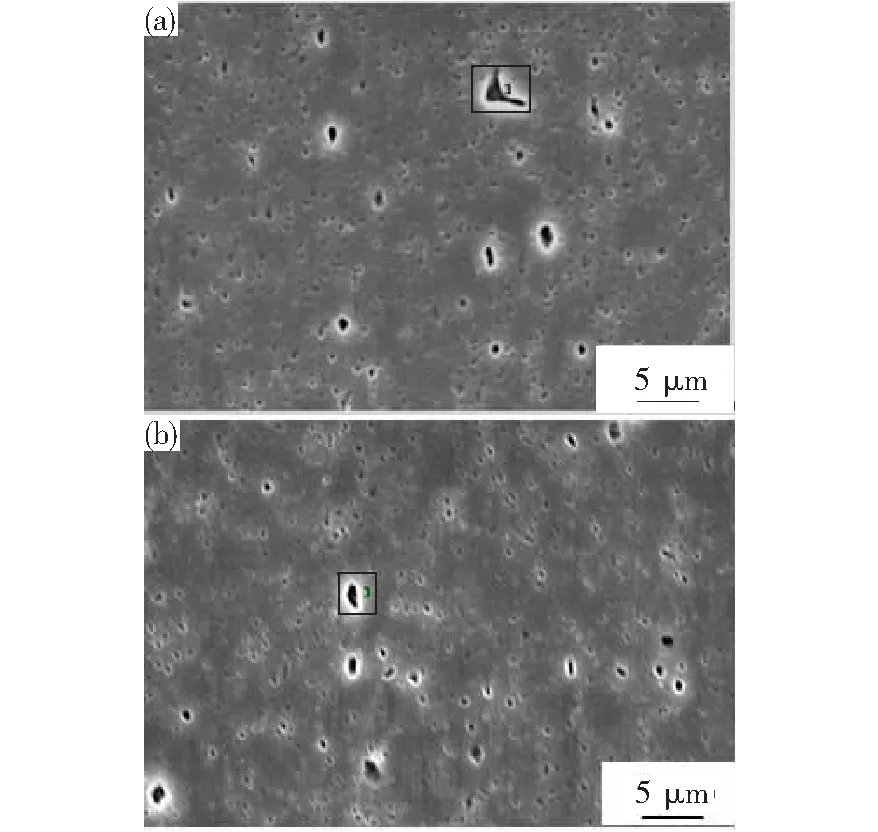
(a)对接试样1;(b)搭接试样2图1 母材显微组织(a)butt sample 1;(b) lap sample 2Fig.1 Microstructure of base material
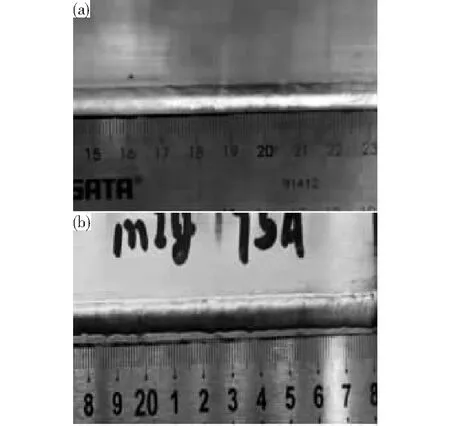
(a) 对接接头;(b) 搭接接头图2 焊缝外观形貌(a)butt join;(b)lap joinFig.2 Welding appearance
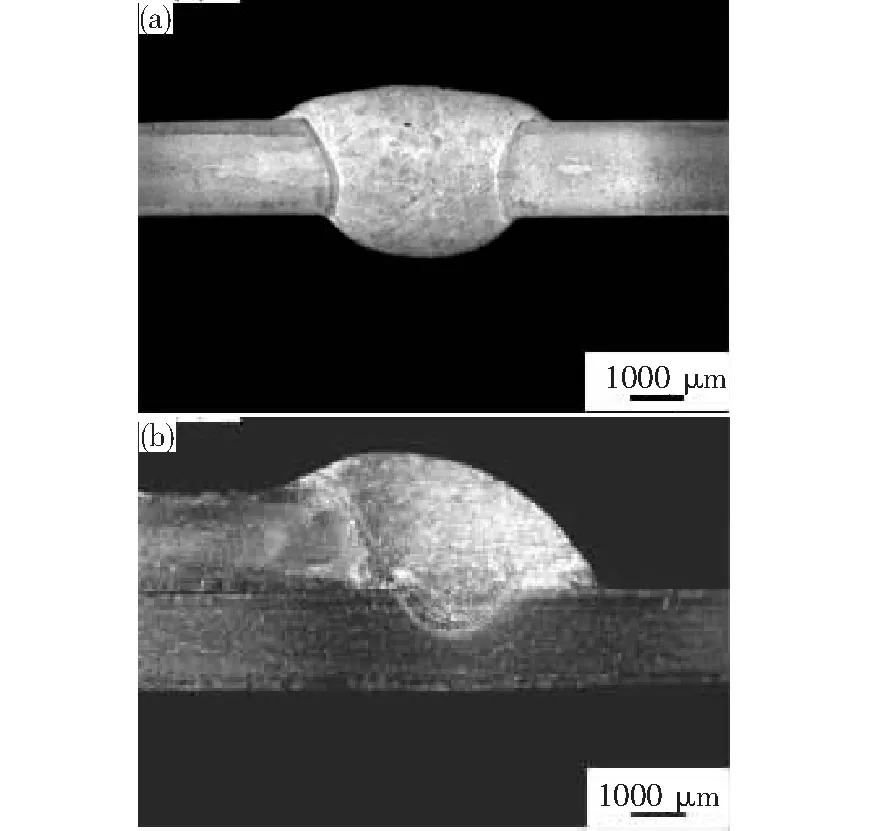
(a) 对接接头;(b) 搭接接头图3 焊缝宏观形貌(a)butt join;(b)lap joinFig.3 Macromorphology of welding
可以看出,母材相形状主要以骨骼状及多角形为主。对图1中方框位置进行EDS分析,结果表明,两种相所含主要成分为Al、Mg、Si,Al元素以α(Al)形式存在,Mg、Si则形成Mg2Si强化相,如表3所示。
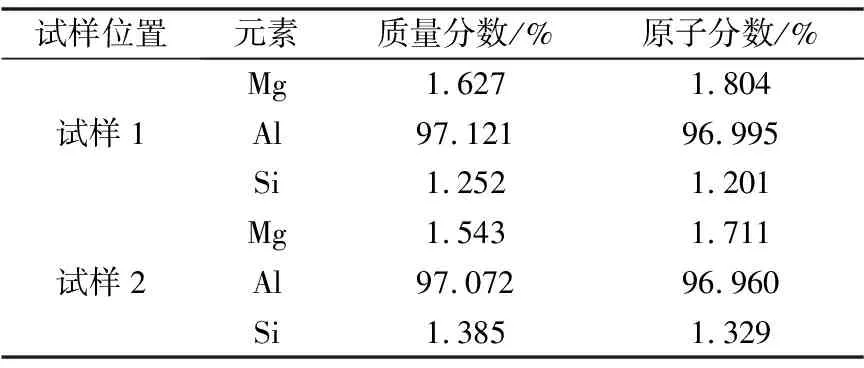
表3 EDS分析结果Table 3 Analysis results of EDS
焊前使用丙酮清理母材表面油污、灰尘等,用气动钢丝刷打磨焊缝,至其两侧25 mm区域内氧化膜露出金属光泽,并用酒精对待焊部位进行清理。