铝合金电池壳反挤压凸模偏心状态对成形过程的影响
2021-08-30张建波李恒佰陈利广
模具工业 2021年8期
张建波,蒋 鹏,2,李恒佰,陈 浩,陈利广,刘 威
(1.北京机电研究所有限公司,北京 100083;2.海安北京机电研究所锻压产业研发中心,江苏 南通 226600;3.上汽通用五菱汽车股份有限公司,广西 柳州 545007;4.郑州广源电池材料有限公司,河南 郑州 450041)
0 引 言
随着电动汽车向轻量化方向发展,电池壳成形越来越追求轻薄[1,2]。壁厚差控制是薄壁高精度电池壳成形的一项关键技术,壁厚差过大会降低零件成品率[3-6]。目前薄壁矩盒形铝合金电池壳加工一般采用的工艺为4道拉深+1道变薄拉深,成形工序多,不同工序的模具匹配需要精确调整,模具调试难度大。单次挤压工艺相比于多道次拉深工艺能减少成形工序数量、提高效率、缩短流程、降低制造成本[7,8]。现设计了单次反挤压工艺及其模具成形薄壁矩盒形铝合金电池壳,对该铝合金电池壳反挤压成形过程进行数值模拟及试验研究,分析凸模偏心时成形件形状和尺寸及成形过程中的应力场、速度场、应变场,对比不同凸模偏心量时的模拟结果,并进行试验验证数值模拟的可靠性。
1 零件尺寸与模拟条件
电池壳如图1所示,属于典型的薄壁盒形件,材料为3003铝合金,侧壁厚度为0.6 mm,底部壁厚度为1.2 mm。由于零件侧壁厚度仅为0.6 mm,误差要求在0.05 mm以内,成形过程中对于挤压模的同轴度要求较高。凸模与凹模一旦发生偏心则会导致模具零件间隙不均匀,使成形件的侧壁高度、厚度不均匀甚至无法成形零件[9,10]。
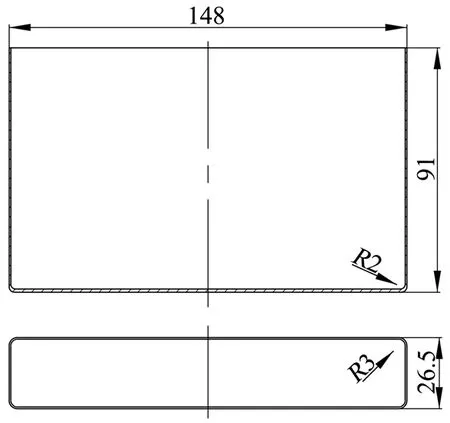
图1 铝合金电池壳
凸模向长边侧横向平移一定距离后其中心线与凹模中心线的水平距离为凸模偏心量Δb,如图2所示,凸模短边侧未平移偏心,模具零件间隙仍为0.6 mm。……
登录APP查看全文
