车门内板质量控制研究
2021-08-12孟宇轩王运生
模具制造 2021年5期
关键词:质量
高 健,孟宇轩,王运生,冯 波
(吉利汽车研究院(宁波)有限公司,浙江宁波 315300)
1 引言
白车身冲压件数量众多,从车身结构上可分为上车身、下车身及开闭件;从冲压件在车身位置及功能上可分为覆盖件、结构件、加强件及一般冲压件。覆盖件是整车质量的关键部分,冲压件的表面质量及尺寸决定整车的外观及匹配间隙面差,车门内板是汽车车身的关键制件之一。本文主要针对试制阶段车门内板拉伸缺陷、回弹、切边线精度、单件测量、制件包装等方面试制过程进行阐述,从而对影响车门内板质量因素控制进行研究。
2 制件模型
图1所示为某车型左侧前后车门内板三维模型,制件尺寸1,085×810×160mm,料厚0.7mm,在试制阶段前后车门内板模具设计可以单件制作或左右件合模(左右前车门内板货左右后车门内板)制造,一般由拉伸和整形二道工序完成(不含激光切割工序)。
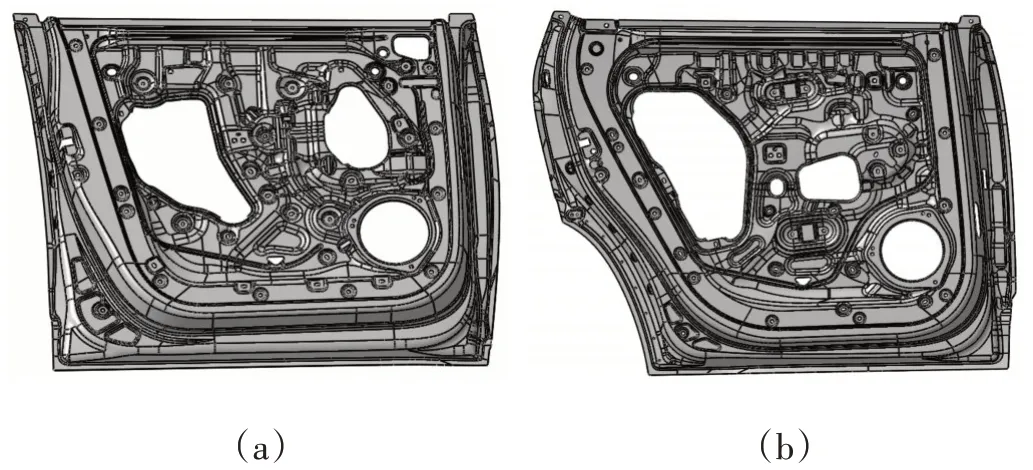
图1 左右前后车门内板
3 影响车门内板质量因素分析
车门内板属于深拉伸件,结构较复杂,成形难度大,在试制阶段开闭件要进行碰撞、耐腐蚀性、升降系统等试验验证,车门内板需要具有足够的刚度和强度,并要求满足定位、焊接、包边及铰链安装等尺寸精度。
3.1 车门内板的拉伸缺陷
(1)成形不充分。车门内板拉伸深度大,并存在一定深度的反拉伸,所以在拉伸工序中,会存在压机台面不平整压机未完全闭合、压机压力和拉伸筋设置等因素都会导致成形不充分,拉伸深度不够,这将会导致后续锁孔等错位(见图2),影响最终车门总成的装调。……
登录APP查看全文