大型塑料模具钢抛光性检验方法
2021-08-12焦其慧冯彬彬
模具制造 2021年5期
焦其慧,付 博,王 洋,冯彬彬
(1.东北特殊钢集团股份有限责任公司技术中心,辽宁大连 116000;2.东北特殊钢集团股份有限责任公司质检处,辽宁大连 116000)
1 引言
近年来,随着塑料制品行业的不断发展,对塑料模具钢要求逐渐提升,主要体现在:大型化、精密化、高寿命、高质量等方面,其中塑料模具钢的抛光性能显得尤为重要。
传统的模具制造的加工过程为:铣削→粗加工→精加工→线切割、电火花→抛光[1]。加工过程十分复杂,所以塑料模具钢的加工成本占整个模具的生产成本的60%以上[2],如果模具制造前不能很好地判断抛光性是否合格,待投入大量的人力、物力和财力,加工成模具成品后发现大量“麻点”而无法使用,会造成大量的浪费,尤其是大型塑料模具,一副模具成本高达上百万,大大增加了模具制造的成本投入。
目前,国内外仅有关于模具型腔最终使用上的一个抛光光洁度和粗糙度的标准,用于评价不同钢种能达到的抛光等级,便于根据使用用途选择不同钢种。但是没有关于同钢种抛光性缺陷检验方法和标准[1]。故摸索一种大型塑料模具钢抛光性检验方法迫在眉睫。
2 试验材料
材料选用大截面预硬型塑料模具钢718HH,化学成分如表1所示,厚度为600~1,200mm,宽度为1,200~1,800mm,长度为2,000~3,200mm。试验材料的生产工艺为:转炉→LF→RH→模铸→红送→80MN快锻→空冷、正火、退火→加热淬水→两次回火。
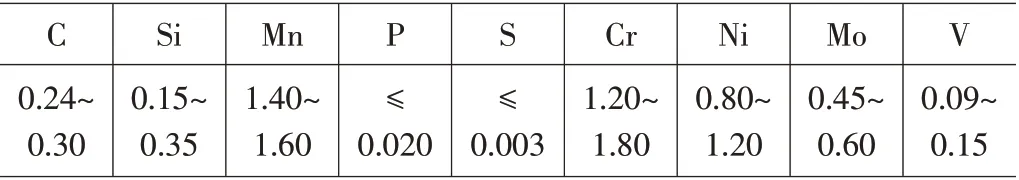
表1 塑料模具钢718HH化学成分 %
3 检验位置及面积
由于铸锭的冒口端为浇注后期补缩和夹杂物上浮聚集的区域,易形成夹杂和缩孔缺陷,是材料的致密度、纯净度最差的位置,故选择材料冒口端心部位置检验抛光性更具代表意义。……
登录APP查看全文