关于电泳二次流痕形成机理及控制的研究
2021-08-06郭雅莉刘春良
上海涂料 2021年4期
张 慧,郭雅莉,刘春良
(长城汽车股份有限公司技术中心,河北省汽车工程技术研究中心,河北保定 071000)
0 引言
对于乘用车而言,电泳漆膜完整性是整车防腐的最基础的保障。在新车型调试阶段,经常会出现电泳二次流痕的漆膜弊病。电泳流痕出现在外观装饰面上时需要打磨,影响整车的防腐性能;流痕出现在涂胶路径上时,阻碍胶枪行走,影响涂胶密封性和美观性。
流痕缺陷一般容易出现在五门一盖包边处(尤其是拐角、尖角部位)、钣金搭接狭窄缝隙处、多层板对穿孔等部位,流痕打磨工时单点耗时约30 s/个,问题解决周期最短为3 d,周期最长的甚至在量产阶段车型仍存在流痕问题。流痕问题是一个系统问题,涉及到产品结构、冲压工艺、焊装工艺和涂装工艺,因此需要从数模阶段、工艺调试阶段和产品设计阶段对涂装电泳流痕进行分析和控制。本研究从典型案例出发,对流痕问题的管控进行阐述。
1 流痕产生机理和影响因素识别
1.1 电泳流痕产生机理
白车身在通过前处理电泳槽时,在白车身缝隙中有残留的液体,在经过烘干炉受热时,液体表面张力变小,流出,然后进一步在烘烤过程中随着不挥发分的增加,累积形成固体,呈现出流痕缺陷。以典型的包边处电泳流痕为例,其形成机理如图1。
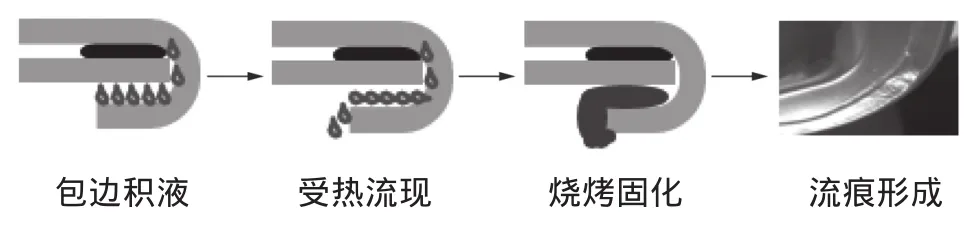
图1 包边流痕形成机理示意图Figure 1 Schematic diagram of the formation mechanism of edge flow marks
如图1所示,车门包边部位在前处理电泳过程中进入液体,且缝隙内的液体在烘干前的沥水时无法流出,形成包边积液;……
登录APP查看全文
