热连轧机板厚预测综述
2021-08-03孙丽杰黎建华朱俊飞
台州学院学报 2021年3期
孙丽杰,李 静,黎建华,朱俊飞
(1.台州学院 电子与信息工程学院,浙江 临海 317000;2.辽宁大学 信息学院,辽宁 沈阳 110036;3.国网浙江玉环市供电有限公司,浙江 玉环 317600)
0 引言
厚度是板带钢最主要的尺寸质量指标之一[1],热连轧机厚度精度分为两种:一批同规格带钢的厚度异板差和每一条带钢厚度同板差,本文研究内容为后者,以下简称板厚精度。板厚精度直接影响产品的使用性能,并且对节约金属成本产生巨大作用。带钢连轧机生产效率高、轧制过程连续、易于实现机械化和自动化,对热连轧生产过程进行精确的板厚控制可以大幅度提高产量、改善产品质量,具有显著经济效益。
带钢热连轧机由粗轧和精轧两个轧区构成,由如图1所示的唐山国丰620 mm热连轧生产线轧线布置[2]可知钢板轧制过程。精轧机是热连轧机生产过程中的重要组成部分,是影响出口产品质量的主要工序,为了获得优良产品,在精轧机组大量采用新设备、新技术、新工艺以及高精度的检测仪表。因此,本文以热连轧精轧机组为研究对象,分析带钢在精轧机组部分的厚度预测问题。
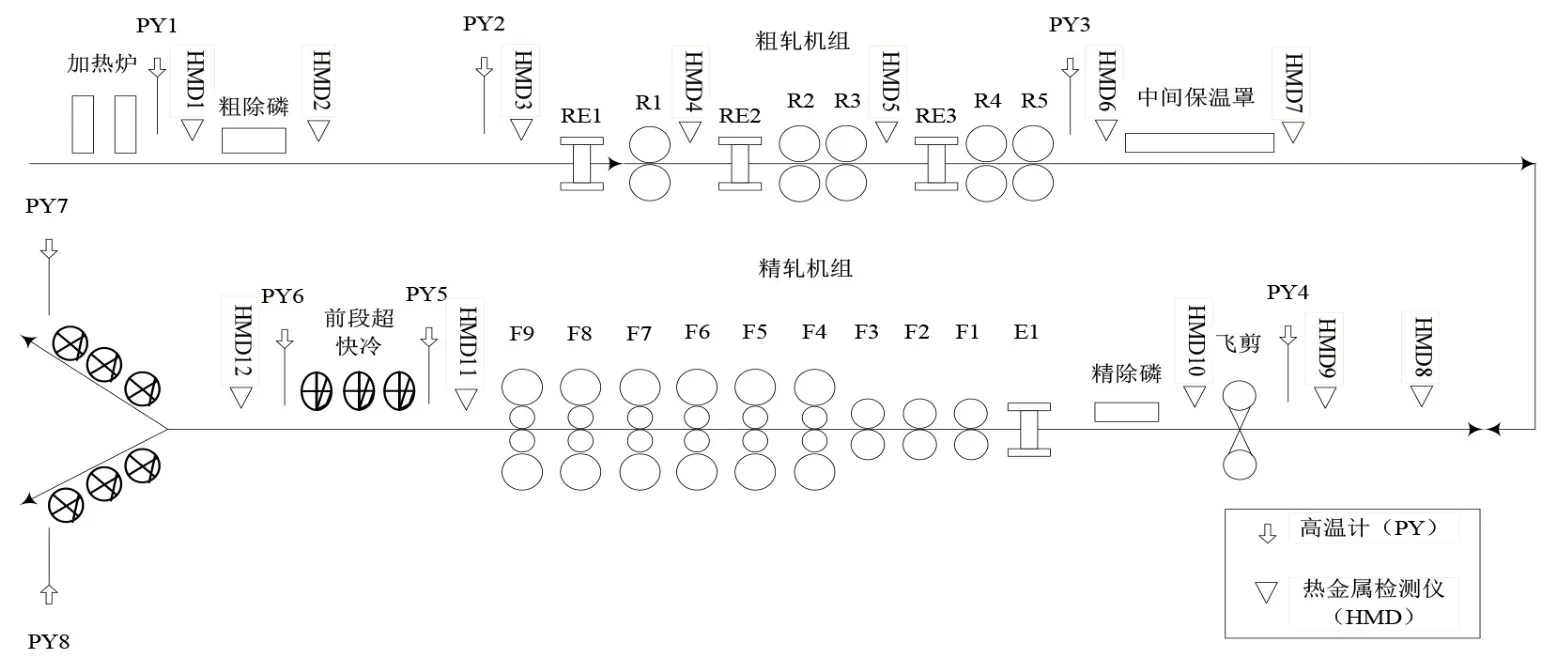
图1 国丰620 mm热连轧生产线轧线布置
带钢轧制过程中,各个机架出口处的板厚是十分重要的参数[3],但出于成本等因素的考虑,并非每个机架都配备测厚仪,中间机架通常未安装测厚仪,这时需要对该机架的出口板厚进行预测,通过分析板厚参数来达到提高厚度自动控制精度的目的;在轧机入口和出口……
登录APP查看全文
