某弹内膛减振刀杆设计及振动特性分析
2021-07-30宋成俊李艳飞任建荣
机械工程与自动化 2021年4期
宋成俊,李艳飞,任建荣
(1.海装沈阳局驻沈阳地区第三军事代表室,辽宁 沈阳 110045;2.辽沈工业集团有限公司,辽宁 沈阳 110045)
0 引言
某弹在生产过程中其内膛的加工是十分重要的一道工序,主要是依靠车削的方法实现对内膛的加工。但是由于内膛车削与普通零件的外表面车削不同,刀杆需要从弹体口部伸到炮膛内部进行作业[1,2],所需的刀杆长度要远远大于普通车刀的刀杆(其长度达到近300 mm),因此在车削加工时刀杆在承受切削力的情况下很容易产生振动和变形。针对刀杆在某弹内膛加工时存在的问题,急需设计一种能够满足内膛加工要求的减振刀杆。本文针对某弹加工的这一需求,设计了一款减振刀杆,并通过ANSYS Workbench软件分析其加工的可靠性。
1 刀杆结构设计
为了达到减振效果设计了一种长度为280 mm、直径为32 mm的减振刀杆结构。加工时刀杆前端为刀尖角为35°的菱形刀片,以保证所受的切削力较小,起到较好的减振效果。所设计的减振刀杆结构如图1所示。
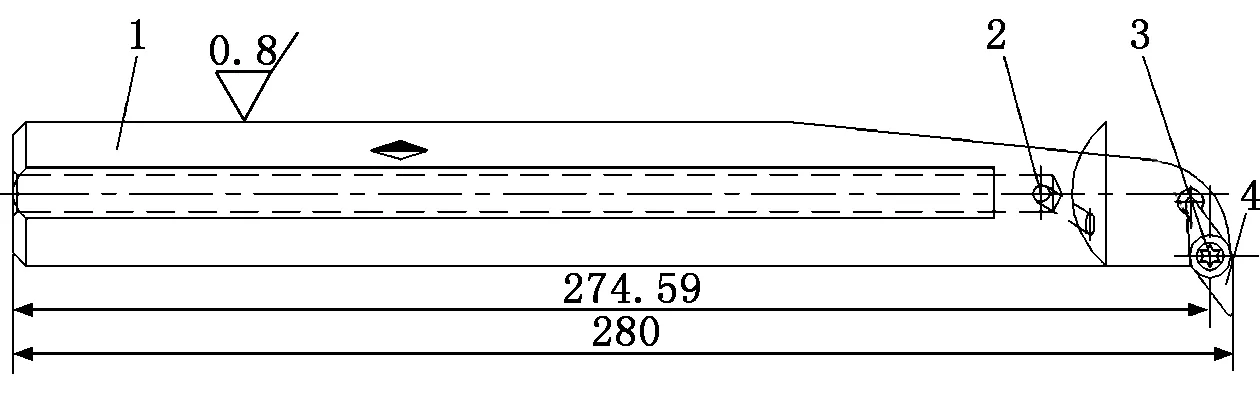
1-减振刀杆;2-工艺堵;3-螺钉;4刀片
根据刀片的结构尺寸,可计算刀杆在进行内膛切削加工时的切削力。切削力可以分解为主切削力Fc、背向力Fp以及进给力Ff,三个力[3]的表达式分别为:
(1)
(2)
(3)
其中:CFc、CFp、CFf分别为决定于被加工材料和切削条件的系数;xFc、xFp、xFf分别为三个分力公式中背吃刀量ap的指数;yFc、yFp、yFf分别为三个分力公式进给量f的指数;nFc、nFp、nFf分别为三个分力公式中切削速度Vc的指数;KFc、KFp、KFf分别为当实际加工条件与所求得的经验公式的条件不符时各种因素对切削力的修正系数的积。……
登录APP查看全文
