覆盖件修冲模废料屑产生原理解析及解决对策
2021-07-30朱油福田卓华北汽福田汽车股份有限公司
锻造与冲压 2021年14期
关键词:结构
文/朱油福,田卓华·北汽福田汽车股份有限公司
汽车覆盖件冲压作业过程,外板件经常受困于表面硌伤。无论清理模具还是返修产品,不仅浪费压机台时和返工时间,而且返工过程对外板表面容易造成二次伤害。本文基于分析废屑产生机理及危害,设计出浮动废料刀,彻底避免撕裂、空切,从此修冲模不再产生废料屑。
车身覆盖件冲压生产现状
无论冲压自动线还是手动冲压线,在冲压作业时,修边模废料刀附近经常出现废料屑,如图1 所示。废屑随着工件搬运气流携带、飘落、扩散在模面,导致产品表面硌伤。为实现冲压自动线较高的生产节拍,强大的气流携带废屑密集漂流、传播更远,危害极大。
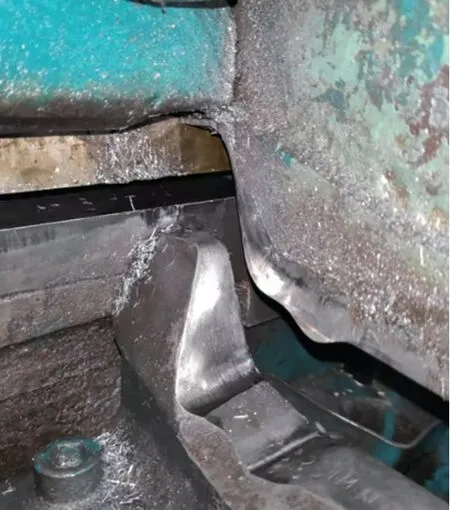
图1 修边模产生的废料屑
随着现代冲压件质量标准的提升,外板件不允许硌伤,内板件也不允许硌伤。因此,为规避废料屑产生,常采用停线清理、维护,或产品离线手工打磨,造成机台工时和人工返工浪费。
废屑产生的原理
传统修冲模设计结构决定了修切时必然产生废料屑和针刺。图2 为修冲模废料刀结构,废料切断刀由上刀体、下刀体构成。为实现修边分离,下刀体刀背局部低于产品型面(零面),一般设计4 ~5mm,相应的,上刀背也要比零面低相应距离,即上刀局部比上型面长出4 ~5mm。冲压作业时,上模下降,首先接触工件表面的是上刃长出零面的刀刃,但下型相应部位虚空,初始剪切不是上下刃纯剪切,而是撕裂。随着上模下降,撕裂扩展延长,当下降至4~5mm时,废料刀上下刃开始对切。……
登录APP查看全文
