川威烧结机台车起拱现象分析与处理
2021-07-20邓勇,赖强
四川冶金 2021年3期
邓 勇,赖 强
(四川川威集团有限公司烧结厂,四川 威远 642469)
目前,国内使用的烧结机不论大小,在沿尾部曲轨返回进入下部回程水平轨道时都存在不同程度的起拱现象。川威集团成渝钒钛科技有限公司有两台带式烧结机,均为360 m2带式烧结机,其工作过程是,由传动装置驱动的头部星轮做连续的转动,将台车由下部轨道经头部曲轨抬升至上部水平轨道,星轮齿板旋转继续推动台车车轮轴的轴套,由于星轮不停的转动,连续的推动下台车一个一个被逐次抬升至水平轨道,这样就使整个上台车排列成直线向烧结机尾运动,当台车到达机尾时,因机尾曲轨内外轨间距偏大(上部、弧形段曲轨内外轨间距实际为400~410 mm,设计间距为370~380 mm;下部回弧段曲轨内外轨间距实际为375~380 mm,设计间距为362 mm),导致台车在尾部曲轨翻转时产生切向力,这个切向力造成烧结机台车不能平稳回到轨道上,最终造成下回程台车严重起拱。起拱现象如图1所示。
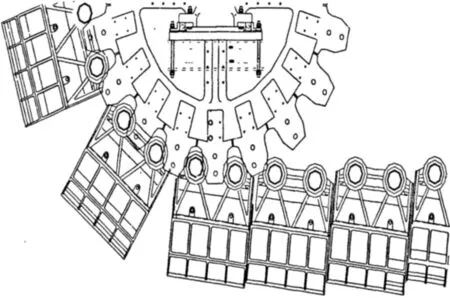
图1
同时,台车进入回程轨道后一个接一个排列,但台车不处于同平面状态,在运行过程中,就存在端面板接触面小而产生摩擦力,造成台车端面板的严重磨损。
川威集团烧结厂两台烧结机由于原始安装原因,台车起拱程度不完全一样,1#烧结机起拱高度基本在30 mm至50 mm之间,2#烧结机起拱基本在20 mm至30 mm之间,对台车寿命和生产稳定造成了严重影响。为此,在长期观察分析研究起拱的基础上,提出了对1#、2#机尾4根曲轨全部进行更换调整,一方面通过调整保证尾部星轮轴中心线与烧结机纵向中心线垂直度的办法,使台车在尾轮两侧齿板上的受力达到均衡一致;……
登录APP查看全文