连续退火机组入口立式活套的控制技术
2021-07-09张景然
山东冶金 2021年3期
张景然
(东芝三菱电机工业系统(中国)有限公司,北京 100010)
1 前 言
连续冷轧生产线中的一个基本要求是实现生产线的连续运行[1],在冷轧生产线中,立式活套塔以其占地空间小、存储套量大、控制精度高等优势越来越得到广泛应用。活套塔一般位于两个工艺段之间,在活套塔中设置有张力计、纠偏辊,以及运送带钢的底辊等辅助设备。本文以位于清洗段和中间退火段之间的入口活套为例,详细阐述了活套的自动化控制理论。
2 入口活套简介
2.1 概 述
该连续退火机组由德国西马克公司提供并生产组装,电气控制则由日本TMEIC公司设计,机械设备和电气设备均达到世界领先水平。该机组入口活套采用立式活套结构,增加了活套储套量以及减少活套小车的运行惯量,整体活套由2台活套小车组成,每台小车有单独的卷扬电机驱动,由TMEIC提供的TM-10e2变频器控制,采用矢量闭环控制,最大限度的达到控制精度,保证电机对外部扰动的响应速度和精度。一级控制系统由TMEIC 公司的NV 系列PLC组成,对卷扬电机的控制采用TMEIC公司先进的控制算法,保证电机转矩的平稳的输出和快速的响应,实现了前后工艺段的连续稳定运行,同时确保生产线稳态和静态时张力的稳定和速度的匹配。
2.2 设备布置
入口活套布置如图1所示。
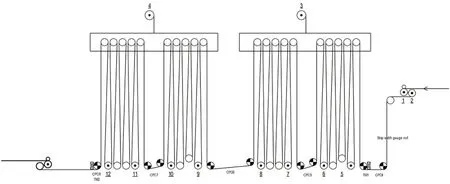
图1 入口活套布置
活套入口为2#张力辊,为入口区域的速度主令辊,出口为3#张力辊,用于控制加热炉入口张力带钢张力的稳定。沿着入口带钢方向,活套设置了2台独立的小车,每台小车由1台260 kW交流电机驱动,每台电机分别装有编码器用于小车的闭环控制,达到快速稳定的响应,每台小车装有激光测距装置用于标定小车的实际位置。……
登录APP查看全文