17CrNiMo6齿轮钢生产实践
2021-07-09袁淑君
袁淑君
(山钢股份莱芜分公司,山东 济南271104)
1 前 言
随着国内重载汽车向大吨位、大载荷方向发展,重载齿轮(后桥及变速箱)对齿轮材料淬透性和心部韧性要求更高,国内重载齿轮用主要钢材品种已从 CrMo / CrMnMo 系向 CrNiMo 系发展。17CrNiMo6 是德国高端渗碳齿轮钢牌号,其含有的Cr、Mo 等可增加奥氏体稳定性的碳化物形成元素与Ni、Mn等可强化铁素体的元素相互作用,使该钢种具有较高的淬透性,从而很好的保证了重载齿轮的心部硬度以及过载能力[1]。因此近年来,国内重载汽车生产企业已普遍开始选用17CrNiMo6 作为重载齿轮用钢。
本研究主要是结合17CrNiMo6 齿轮钢成分特性、性能要求以及后续热处理与加工要求,研究电炉+LF 精炼+VD 真空脱气+连铸+轧制+退火工艺的关键控制点,从而成功开发17CrNiMo6 齿轮钢。
2 主要技术要求
1)化学成分要求见表1。
2)钢材[O]≤0.002%。

表1 化学成分 %
3)低倍组织:钢材的横截面酸浸低倍组织试片上不得有目视可见的缩孔、气泡、裂纹、夹杂、翻皮、白点、晶间裂纹等影响使用的缺陷。低倍组织合格级别应符合表2规定。
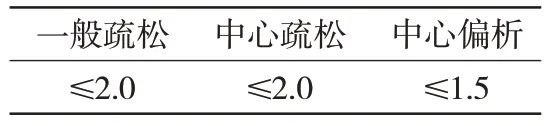
表2 低倍组织 级
4)淬透性:端淬温度为(860±5)℃;淬透性值应符合表3的规定。

表3 淬透性(HRC)
5)力学性能:钢的力学性能应符合表4 的规定。推荐热处理制度:(880±15 ℃)/油淬+(200±20 ℃)/回火。
6)非金属夹杂物:按照GB/T 10561标准要求检验钢材非金属夹杂物应符合表5的规定。
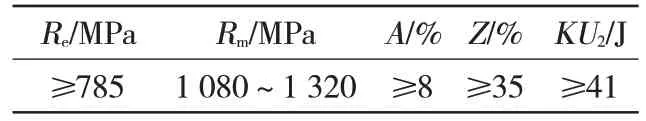
表4 力学性能

表5 非金属夹杂物 级
7)晶粒度:按照GB/T 6394 检验钢材奥氏体晶粒度,合格级别为6~8级。
8)交货硬度:钢以退火态交货,交货硬度≤241 HBW。
3 生产试制
3.1 工艺路线
50 t 电炉→LF 精炼+VD 真空脱气→连铸(电磁搅拌)→轧制→退火。……