二级主吸收塔筒体焊缝埋藏缺陷成因分析
2021-05-20王团亮陈晓林卢雪梅宋文明侍吉清李燕姣张旭杰
石油化工设备 2021年3期
王团亮,陈晓林,卢雪梅,宋文明,侍吉清,李燕姣,张旭杰
(1.中国石化 中原油田 普光分公司,四川 达州 635000;2.岳阳建华工程有限公司,湖南 岳阳 414000;3.机械工业上海蓝亚石化设备检测所有限公司,上海 201518;4.上海蓝滨石化设备有限公司,上海 201518)
某石化公司高含硫天然气净化装置采用MEDA醇胺法脱硫工艺,其核心设备二级主吸收塔筒体多条焊缝在定期检验过程中检出超标埋藏缺陷。该塔为高含硫天然气净化过程中用胺液吸收天然气中硫杂质的主要工艺设备[1],设计压力为9.1 MPa,工作压力为8.1 MPa,设计温度为100/160℃,操作温度为43℃,筒体为复合板,内径为 2 500 mm,材质为 SA516Gr70+316L,筒体壁厚为86 mm+3 mm,塔内化学反应介质为胺液、含硫天然气。
1 吸收塔筒体焊缝失效分析
1.1 宏观检查
依据现场检测结果,截取吸收塔A2焊缝中缺陷较为集中部位送实验室进行埋藏缺陷检验分析,取样部位及缺陷分布见图1。此处共有6个缺陷,现场用数字 1、2、1、2、3、3(最后 2 个缺陷 1 个用正3表示,1个用倒3表示)标记。缺陷长度约20 mm,集中在34~50 mm深度范围 (从外壁检测)。由裂纹埋藏深度判断,缺陷集中在筒体基层焊缝。观察筒体内表面,不锈钢复层表面光亮,无明显氧化、腐蚀痕迹,说明该塔运行情况良好,埋藏缺陷的产生与塔内介质无直接关系。筒体壁厚较大,焊缝较宽。从焊缝横截面观察,筒体对接焊缝采用了双面开坡口全焊透结构,焊接接头无未熔合、气孔等缺陷。
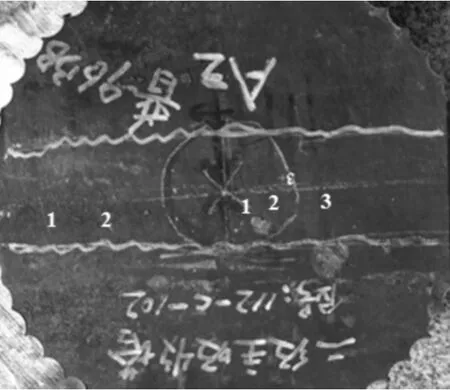
图1 吸收塔A2焊缝取样部位及缺陷分布
1.2 化学成分分析
对该送检焊缝金属及筒体基层母材的化学成分进行分析,结果见表1。……
登录APP查看全文