铝合金方形深孔的加工
2021-05-19申子文马远斌张震申明俭
金属加工(冷加工) 2021年4期
关键词:设计
申子文,马远斌,张震,申明俭
1.新程(营口)精密设备有限公司 辽宁营口 115009
2.沈阳仪表科学研究院 辽宁沈阳 110043
关键字:摆动冲刀;方形深孔;铝合金
1 序言
方形孔的设计和应用在装备制造业中有着不可替代的作用, 相对于圆孔而言,其加工难度大、效率低、费用高,常用加工方法有线切割、电火花、成形拉刀切削、插削以及莱洛三角形铣削加工等。
线切割法与电火花法原理上均为电蚀加工,效率低、成本高且线切割需要手动穿丝,存在加工定位误差的问题。成形拉刀与插削法适用于键槽及厚壁孔加工,加工时产生的切削力较大,不适合加工薄壁孔件。莱洛三角形铣削加工法仅适用于正多边形孔的加工,且加工后孔内壁相交处不能清根,会残留较小的圆角。
在某型号产品加工过程中,需要在工件圆周方向加工出60处28mm×16.5mm的方形通孔,公差为±0.1mm,通孔深度为60mm,要求表面粗糙度值Ra=3.2μm,材质为AlSi7Mg铸铝合金,整体结构如图1所示。
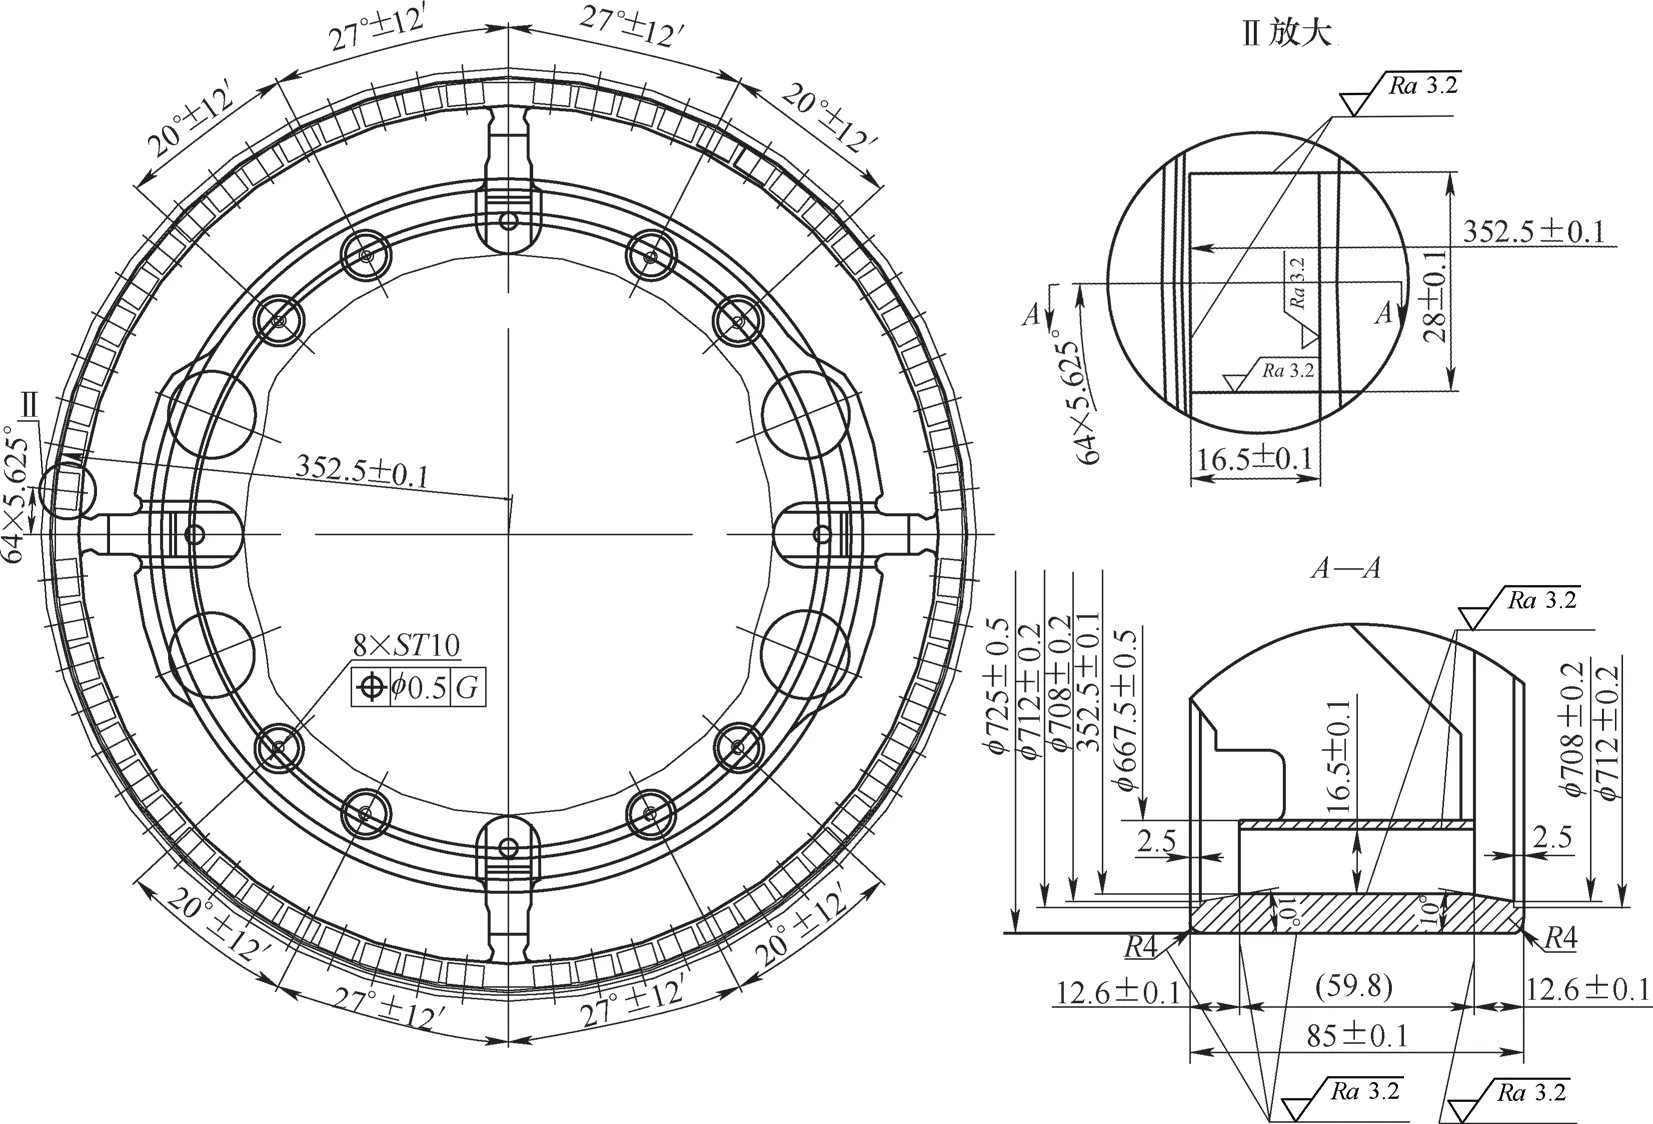
图1 产品整体结构
2 传统加工方案
结合常规加工方法及现有设备配置条件,采用线切割加工。加工前,在该工件各个方形孔的几何中心处预钻φ10mm圆孔,工件使用销孔定位,逐个孔进行手工穿丝,碰丝找正。装夹找正均存在误差,容易对各个孔的位置度造成较大偏差,且线切割完成后,内表面形成氧化层,需钳修去除,不易操作,加工时间长,效率低。
3 新工艺方案
针对以上问题,考虑铸铝合金材质硬度相对较小,在铣削加工的基础上,设计制作可以清角的摆动冲刀,配合机床主轴的转动和轴向进给,将R角冲削掉,以解决方孔的清角问题。……
登录APP查看全文