低碳调质铸钢焊接接头焊后消应力处理研究
2021-04-30杨永强欧阳建国郑春雷
杨永强 欧阳建国 郑春雷
(1.巨力索具股份有限公司河北省吊索具工程技术研究中心,河北072550;2.燕山大学材料学院材料综合试验教学示范中心,河北066004)
G10MnMoV6-3是一种欧标材质的低碳、低硫磷铸钢,常用在大型铸钢节点上。一些情况下,为降低铸造难度,一些分支通常不铸造出来,待铸钢节点铸造完毕后,再将用钢板制造的分支焊接到铸钢节点上,这样就存在着大量铸钢节点与普通钢板组合的焊接接头。该铸钢节点调质状态交货,在制造厂进行分支的焊接工作,为降低铸造过程中产生的铸造应力及焊接过程中的焊接应力,焊后可以进行消应力退火,以避免焊后产生裂纹等缺陷。本文针对G10MnMoV6-3和S355J2的焊接接头,分别进行焊后消应力热处理和不进行焊后消应力热处理,分别对其性能进行研究。
1 母材的可焊性分析
本次试验用低碳铸钢牌号为G10MnMoV6-3,经调质处理的G10MnMoV6-3钢及S355J2钢的化学成分见表1。
由表1可见,G10MnMoV6-3为低碳调质钢,碳当量(CE)比较低,在调质状态下焊接对最终的焊接接头性能不会有大的影响,采用合理的焊接工艺即可保证不产生焊接热影响区的脆化和软化的现象,焊接性较好。S355J2为普通的碳素结构钢,焊接性良好。
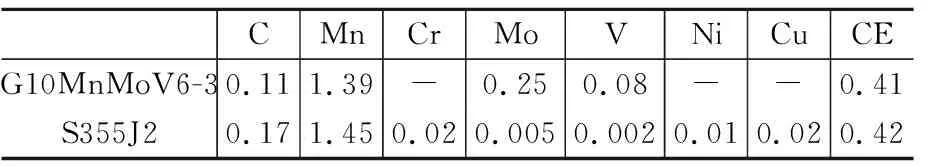
表1 母材的化学成分(质量分数,%)Table 1 Chemical composition of base metal(mass fraction, %)
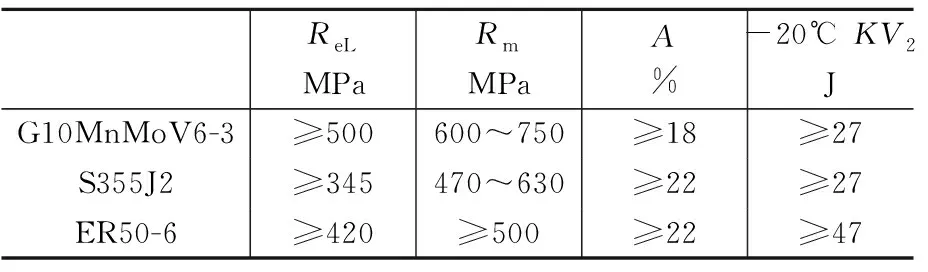
表2 母材和焊材的力学性能对比Table 2 Comparison of mechanical properties of base metal and welding material
2 焊接工艺
2.1 焊接材料的选择
G10MnMoV6-3钢、S355J2钢和所选取焊材的力学性能见表2,由于G10MnMoV6-3和S355J2的强度不同,S355J2的强度略低,因此焊丝选择和S355J2匹配的焊丝即可,焊材型号为ER50-6,直径为1.2 mm。
2.2 保护气体的选择
CO2保护气具有较强的氧化性,在焊接过程中会引起熔池中合金元素的烧损,产生气孔和引起较强的飞溅。……