基于单层套管切割的水力内割刀切割参数分析与优化
2021-04-23王伟东中海石油中国有限公司湛江分公司广东湛江524057
化工管理 2021年5期
王伟东(中海石油(中国)有限公司湛江分公司,广东 湛江 524057)
0 引言
目前针对油井生产到后期产生的套管腐蚀现象,常规处理方式是更换腐蚀套管。即将原有的腐蚀或穿孔套管切割回收后,下入新的套管回接器回接至旧套管[1]。为保证切割腐蚀套管时的切割效果,一般在泵压明显下降、判断套管被割断后,会继续切割一段时间来保证切割的效果。但由于常规水力内割刀在切割开腐蚀套管后,如果继续进行切割,可以切割开双层甚至多层套管[2],从而损伤外层套管。为防止在切割过程中将外层套管割断,现在一般采用单层套管水力内割刀进行切割。本文主要对单层套管水力内割刀在实际应用过程中的参数与结果进行分析,得出最优施工参数,为后续现场单层套管水力割刀的现场实施提供参考。
1 单管水力割刀参数分析
1.1 单管水力割刀结构与原理
以目前常用的C9-8-33系列刀片(如图1)为例,C9-8-33系列刀片主要用于切割9-5/8″套管,在初始切割9-5/8″套管时切割角较小,约为2.45°,随着9-5/8″套管被切开,其最大张开角度可以得到57°,可以满足最大偏心情况下20″套管的切割(如图2)。因此,在腐蚀套管更换作业实施过程中,如果采用C9-8-33刀片切割9-5/8″套管,在泵压突降后不继续进行切割,则可能出现套管未完全割开的情况。如果继续切割,则很有可能将外层的13-3/8″套管甚至20″套管切割开,造成恶劣的井下作业事故。

图1 常用水力割刀刀片
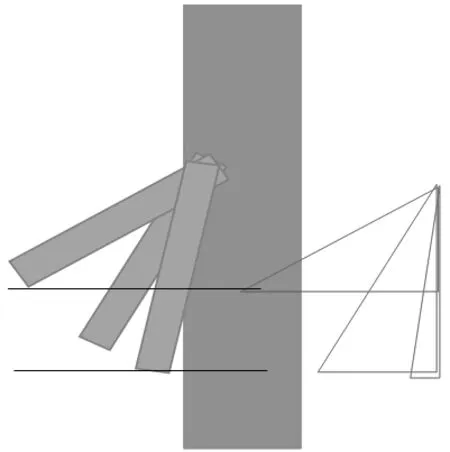
图2 常用水力割刀切割状态
目前采用的单管水力割刀刀片结构如图3所示。……
登录APP查看全文