航空用夹布橡胶薄膜高精度尺寸孔的优化加工方法
2021-04-01曹立林
模具技术 2021年1期
关键词:方法
曹立林,李 杨,张 飞
(中国航发西安动力控制科技有限公司,陕西 西安 710077)
1 夹布橡胶薄膜工艺分析

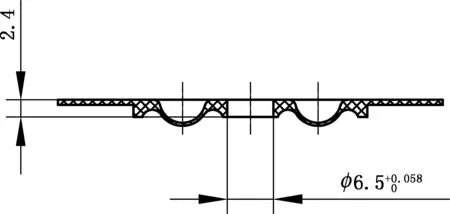
图1 夹布橡胶薄膜零件(单位:mm)
对该零件的原加工工序为:领取毛坯→冲中心孔→冲切→去绒毛→检验。此过程存在的主要问题是:
2) 骨架为棉布,切断面绒毛长;
3) 冲孔处胶料厚度较厚,切断面不能满足平直要求。
以上问题严重降低了零件的合格率,更因毛坯成本极高,零件成本大幅攀升。
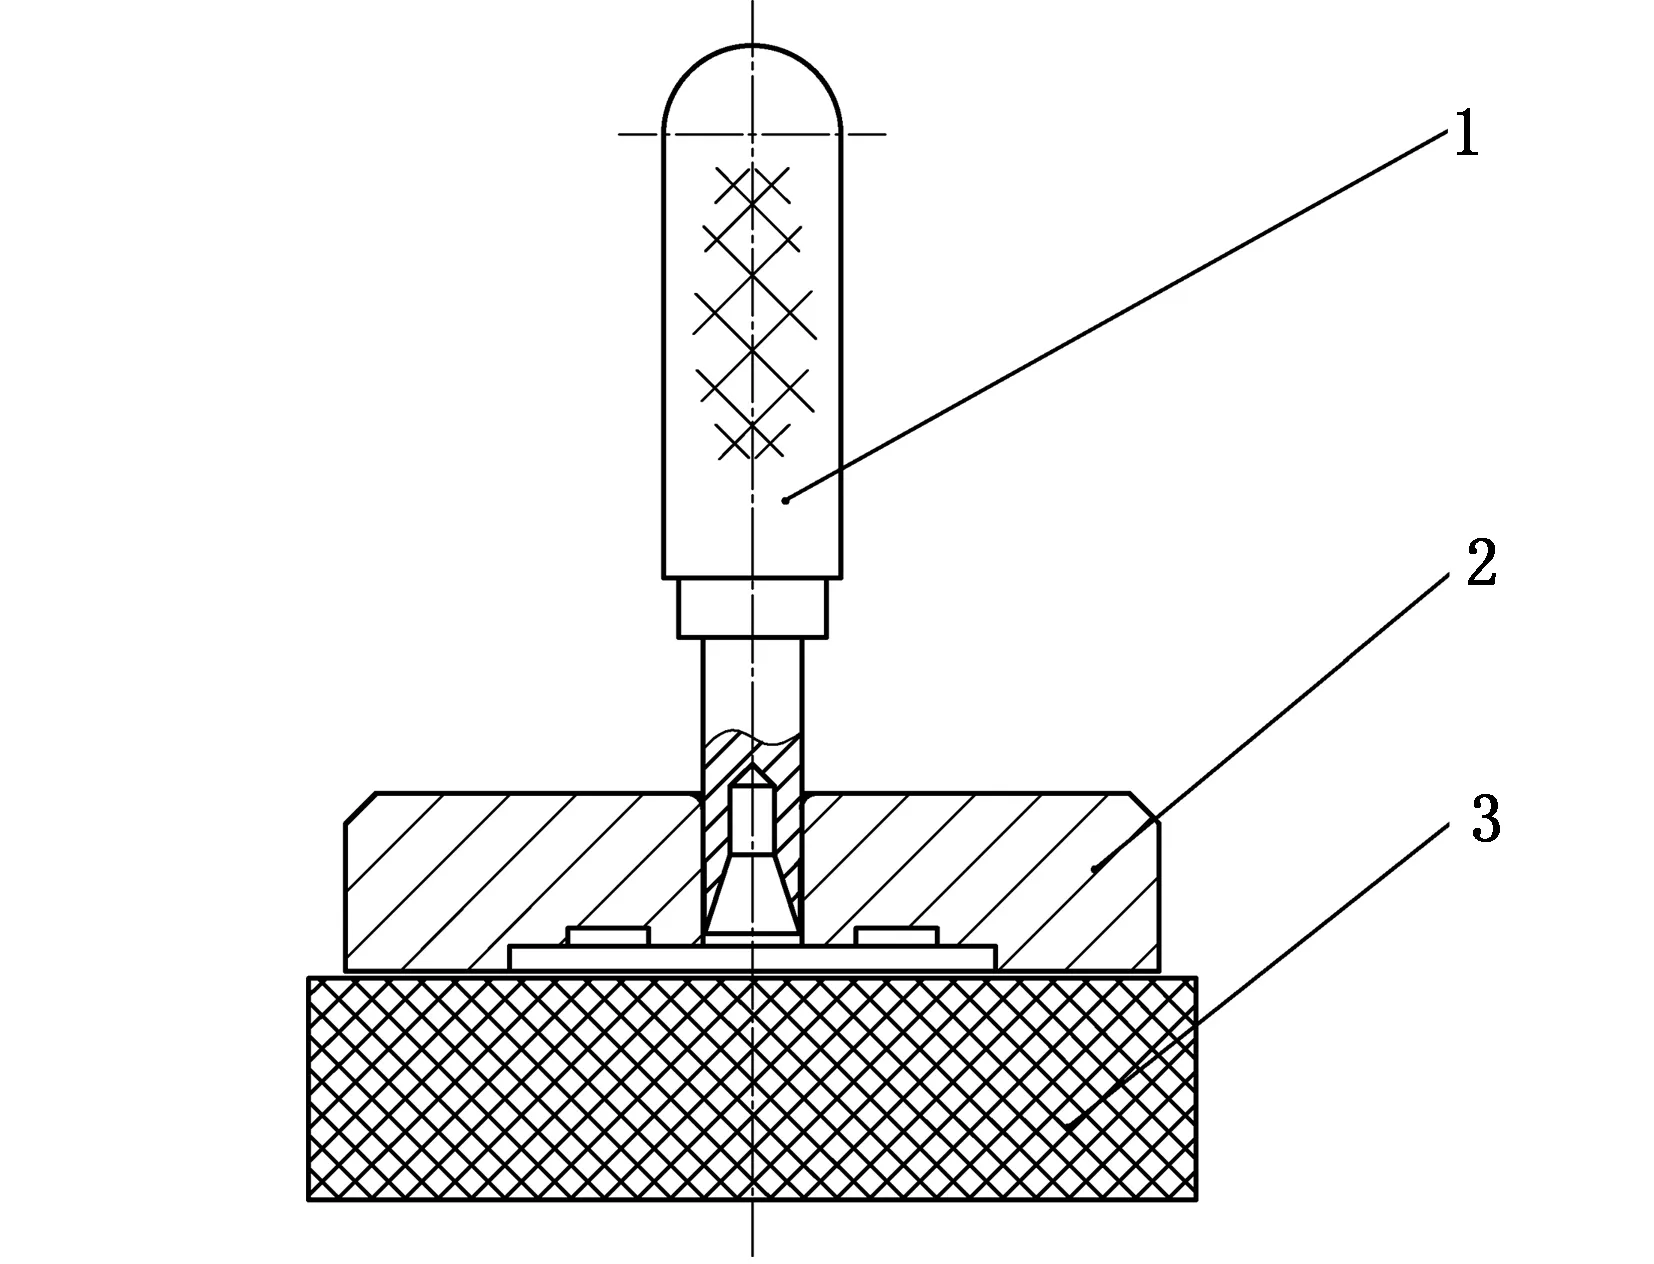
1-斜刃冲头;2-定位压板;3-聚氯乙烯板图2 手打模结构简图
此方法虽然使超差问题得到了较大的改善,但试验件的消耗对于昂贵的夹布橡胶薄膜毛坯显然是不经济的。另外,即便选取了合适的冲头,但由于薄膜个体的差异,冲孔尺寸仍会有一些波动,也会产生超差品。
为进一步解决冲孔尺寸波动问题, 2012年成立了本攻关小组,致力于此项目的研究,摸索出一种航空用夹布橡胶薄膜高精度尺寸孔的加工方法。
2 冲裁工艺设计
2.1 控制冲孔中橡胶的自然收缩量[7-12]
冲制橡胶时,当冲子切入坯料,在刃口切割的同时,刃口两面同时对材料进行挤压,使材料分别向冲子的孔内和孔外流动。但由于向孔内流动的阻力较大,一部分本应向孔内流动的材料流向了孔外。这部分材料在冲切结束后产生弹性恢复量,使得零件的内孔收缩变小(图3)。改进后的工艺是在冲孔前增加一道冲制预制底孔工序,有了这样的底孔,橡胶受压后会比较均匀地向孔内和孔外流动(图4),从而大幅度减小冲孔时的收缩变形,提高冲孔质量和孔径尺寸的稳定性。……
登录APP查看全文