L415M 管线钢焊缝横向裂纹产生原因与预防措施
2021-01-19刘庆忠张敬洲朱文学
刘庆忠, 张敬洲, 朱文学, 叶 勇
(大庆油田工程建设有限公司, 黑龙江 大庆163712)
0 前 言
L415M (X60M) 管线钢具有高强度、 高韧性、良好的低温韧性和焊接性能, 一般不易产生冷、热裂纹, 主要用于石油天然气工业中的气、 水、油的输送。 L415M 管线钢组织为多边形铁素体+少量珠光体, 但生产工艺不同, 也有由多边形铁素体、 针状铁素体、 粒状贝氏体与珠光体组成。 目前, L415M 管线钢已在国内外多项工程中得到成功应用, 西南油气田某区块地面工程外输管道采用了此钢种, 该工程外输干线共计72 km, 管道规格主要为Φ508 mm×7.1 mm, 采用焊条与自保护组合焊接模式。 该外输管线于2019 年3 月末开始焊接, 6 月份之前焊接质量完好, 进入6 月雨季后开始出现焊接裂纹, 7 月中旬焊接裂纹集中爆发。 笔者从焊材、 冶金、 工艺等方面对裂纹产生原因进行了分析, 并制定相应预防措施, 希望能为L415M管线钢在潮湿环境下的焊接应用提供部分借鉴。
1 现场焊接工艺与裂纹情况
1.1 现场焊接工艺及执行情况
按照GB/T 31032—2014 标准要求的焊接方法, 采用纤维素焊条电弧焊打底+自保护药芯焊丝半自动焊填充、 盖面。 现场焊接工艺所用焊材分别选用伯乐Fox cel (AWS E6010)Φ4.0 mm 焊条、 金桥JC-29Ni1 (AWS E71T8-Ni1J) Φ2.0 mm 自保护焊丝, 焊材化学成分见表1。
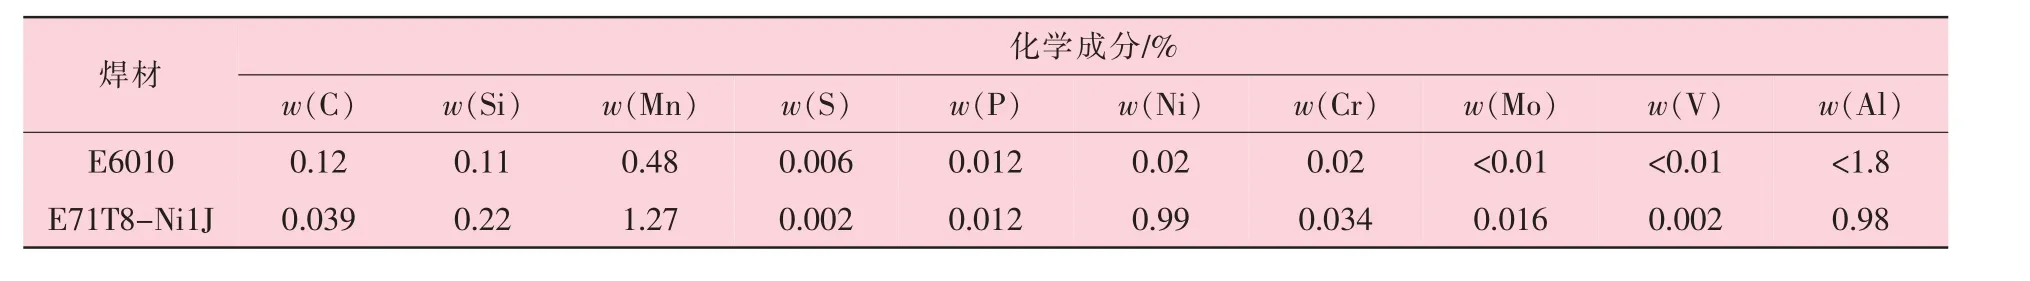
表1 焊材化学成分
焊接坡口形状及尺寸如图1 所示, 现场焊接工艺规范见表2。
现场采用外对口器进行组对, 间隙一般为3.0~4.0 mm, 预热温度为100~150 ℃, 焊接3 层,自保护焊丝干伸长一般在30 mm 左右, 实际电流200~220 A。 打底焊时并没有严格执行对称焊接,且自保护焊电流偏向上限, 2 名焊工几乎同时起弧, 起弧点过于接近, 收弧点同样如此。……