后门铰链下支撑的冲压工艺及模具设计
2019-10-21胡伟
胡伟
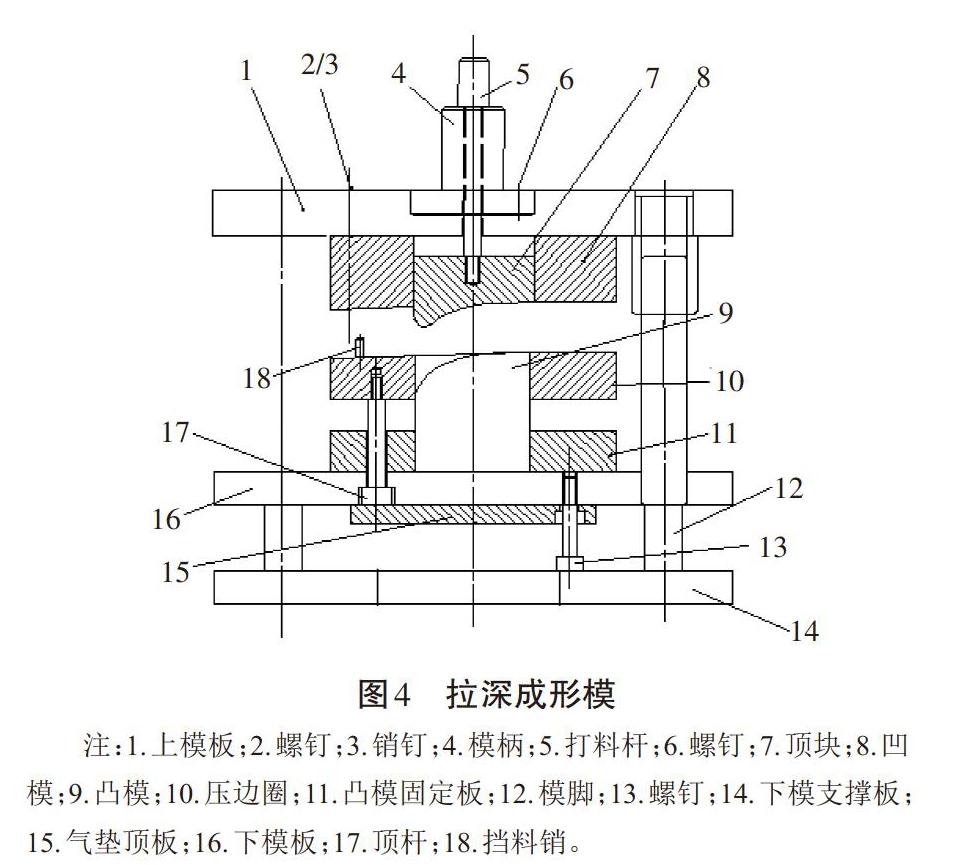
摘 要:通过分析后门铰链下支撑的冲压工艺,本文确定了合理的工艺方案,介绍了拉深模的设计,提出了解决零件隐裂的措施。热处理可以提高模具的使用寿命,降低生产成本。
关键词:后门铰链下支撑;拉深工艺;修边;模具结构
中图分类号:TG386.2文献标识码:A文章编号:1003-5168(2019)29-0063-03
Stamping Process and Die Design of the Brace Rr Dr Hinge Lwr Rh
HU Wei
(Nanchang Jiangling Group Liancheng Auto Parts Co., Ltd,Nanchang Jiangxi 330098)
Abstract: By analyzing the punching process of Brace Rr Dr Hinge Lwr Rh, this paper determined a reasonable process plan, introduced the design of the drawing die, and proposed measures to solve the crack of the part. Heat treatment can increase the service life of the mold and reduce the production cost.
Keywords: brace Rr Dr Hinge Lwr Rh;drawing technique;trimming;mold structure
后門铰链下支撑是某车型的后立柱外板总成中的一个冲压件,如图1所示。材料为DC01Q/BQB 403-2003,材料厚度[t]=1.6,年生产15 000件,该零件与D立柱外板焊接,要求零件不允许有拉伤、缩颈、裂纹等缺陷。
1 冲压工艺分析
后门铰链下支撑如图1所示,由于零件材料是DC01,其延展性好,抗剪强度低,非常适合冲压成形。该零件是盒形和抛物面形状两种变形复合的较大型拉深成形件。该冲压零件包括落料、拉深成形工序两种。因此,该零件的冲压工艺方案初步拟定如表1所示。
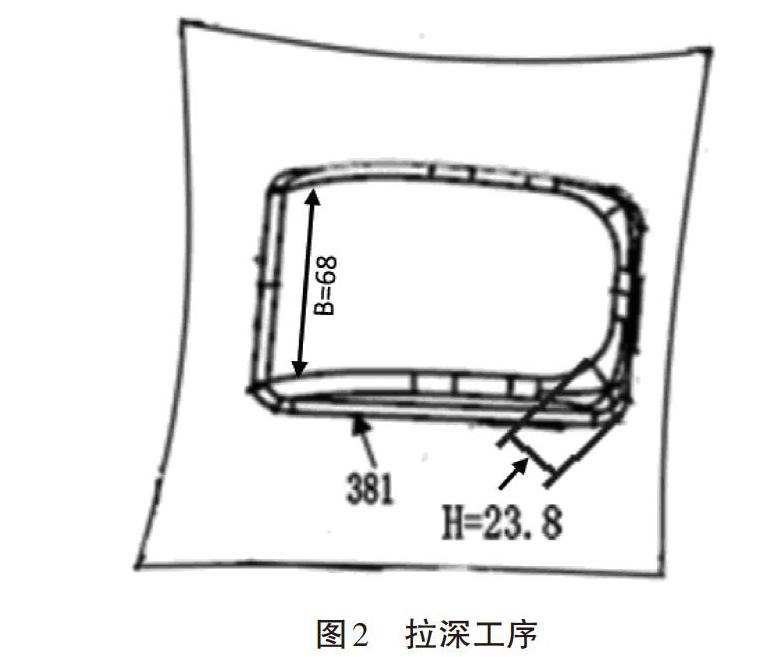
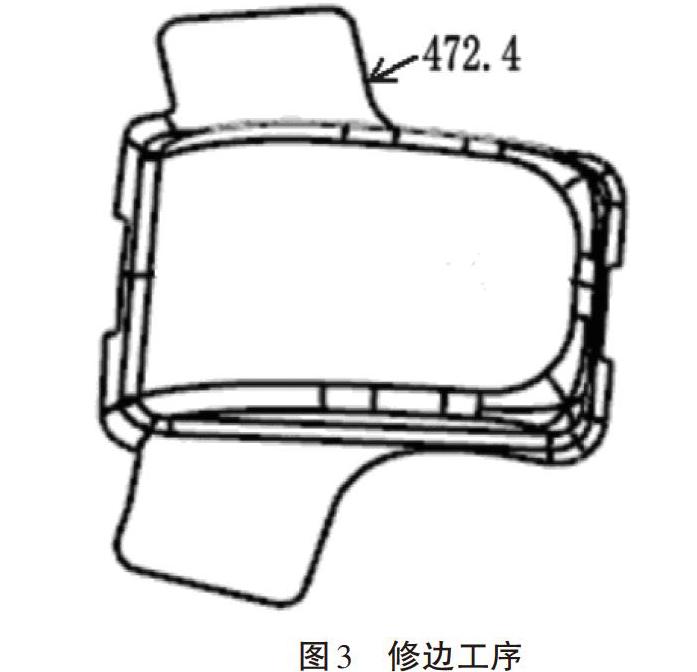
工序中先落料,后拉深,再进行两次侧修边。在实际生产过程中,按上述设定工艺开发的模具冲压时,工序件直角部分出现严重破裂,且存在侧修边、机床利用率及材料利用率低等缺陷,因此它属开发失败的工艺。
通过分析可知,这可能是不同曲面形状零件拉深成形和普通拉深成形方法不同,且拉深相对较大导致的。该零件变形采用的不是普通的圆筒拉深工艺,而是复合类冲压成形工序。盒形部分由圆角部分和直边部分组成,在成形时,圆角部分的材料要向直边部分流动,使直边部分材料受挤压,圆角处材料可能变薄,直边处材料增厚。……