船用5083铝合金带筋板挤压及搅拌摩擦焊工艺研究
2019-06-13窦志家刘施洋张广明金文福王东辉
窦志家,董 颖,刘施洋,张广明,金文福,王东辉,康 铭
(辽宁忠旺集团有限公司,辽宁 辽阳111003)
5083是高合金化Al-Mg系合金,其具有不可热处理强化、中等强度和良好的耐腐蚀性等综合性能。5083铝合金产品广泛应用于铝合金船舶结构,如船舶龙骨、船体及上建等部位。目前,国外在大型铝合金船体及上建建造开始逐步推广5083铝合金带筋板及其搅拌摩擦焊接板组产品。为此本次试验结合忠旺集团设备实际情况,对船用5083铝合金带筋板的挤压和搅拌摩擦焊接工艺进行初步工艺研究,以拓宽国内军用及民用船舶建造用结构材料产品。
1 试验材料与方法
试验铸锭采用半连续铸造工艺,其规格为Φ370 mm × 600mm。由于5083铝合金国标范围值具有较大的范围,为此根据相关文献对合金范围进行优化,形成试验成分[1-2]方案,如表1所示。
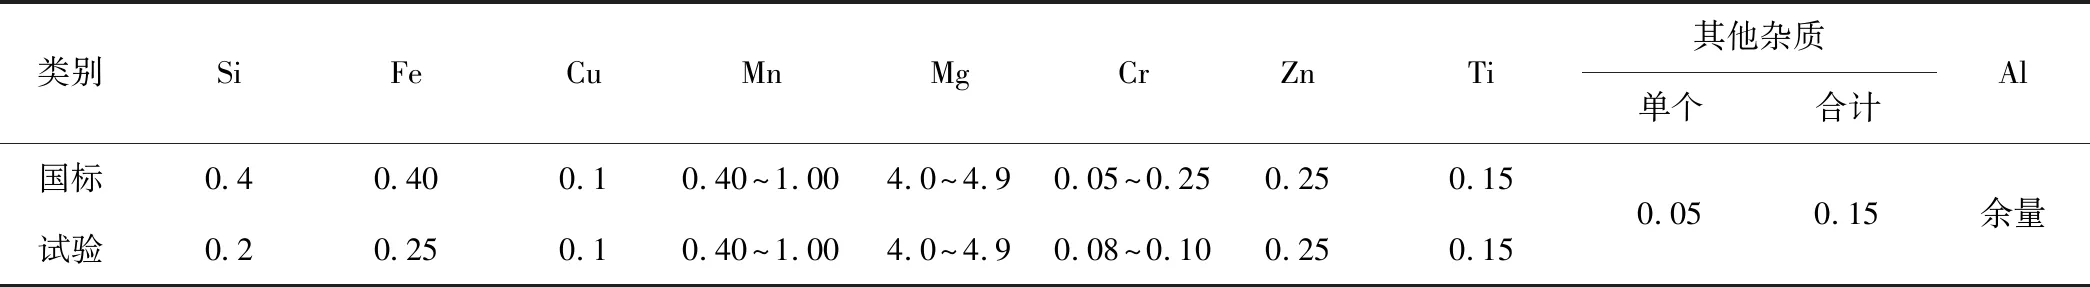
表1 5083铝合金国标及试验化学成分(质量分数,%)
铸锭经均匀化处理后,采用75MN高精密单动正向挤压设备,进行单幅带筋板工艺试制生产,产品截面如图1所示,试制工艺如表2所示。搅拌摩擦焊接采用ESBA龙门式搅拌焊接设备进行工艺试制,其试制工艺如表3所示,工艺开发试制样品长度为2m。
室温力学性能测试采用日本岛津AG-250KN型电子万能拉伸试验机,并分别对母材及焊后试样进行性能测量,试样选取及试验方法采用ISO 4136标准执行。
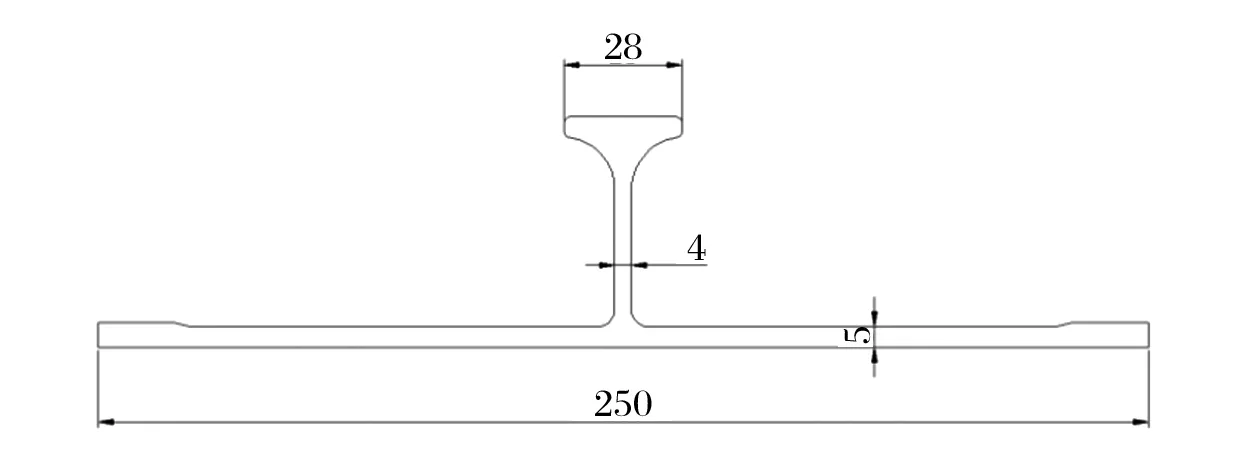
图1 产品截面示意图Fig.1 Schematic diagram of the product
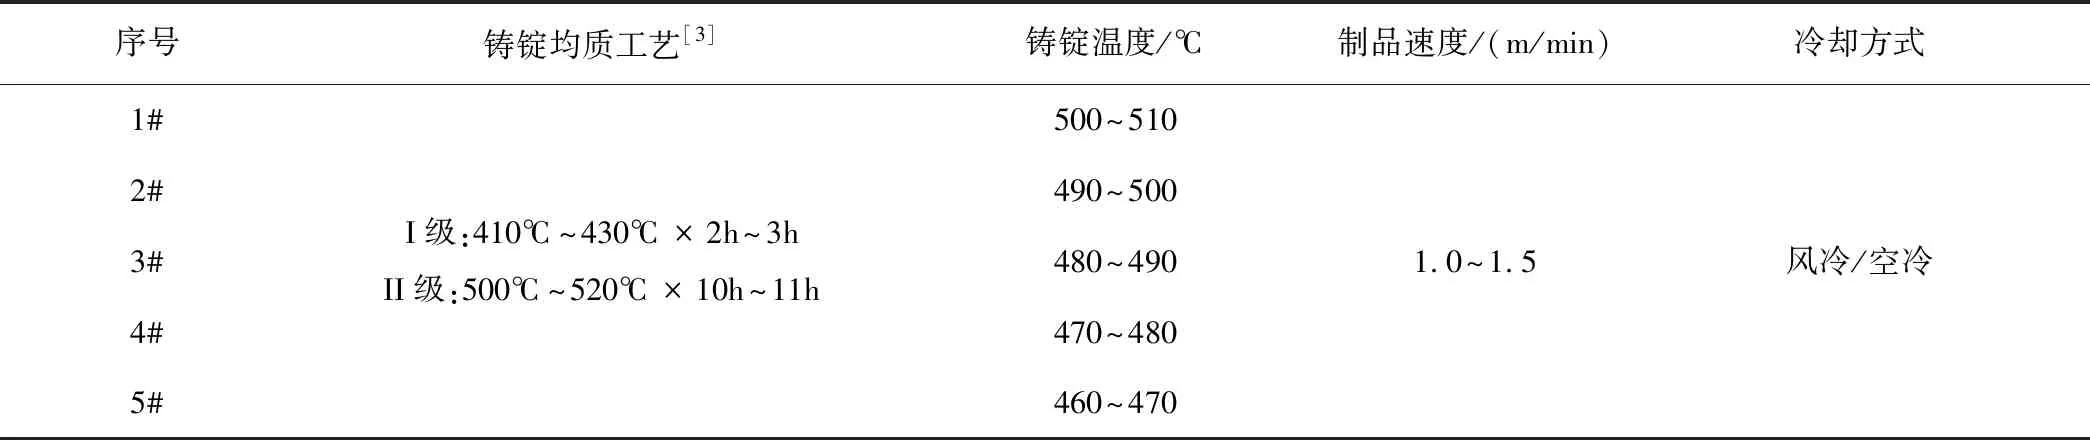
表2 铸锭均质制度及挤压试验工艺参数
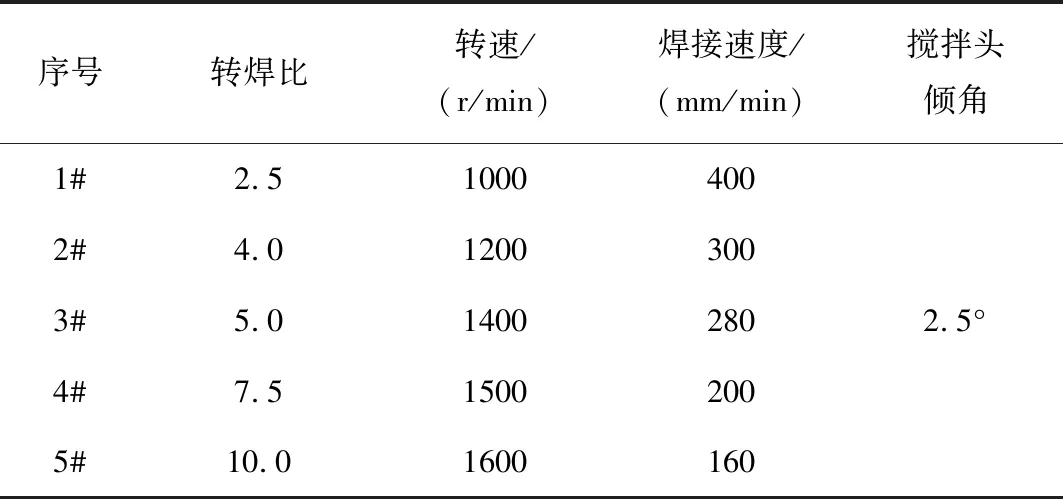
表3 摩擦搅拌焊试验工艺参数
弯曲试验采用AG-IC50KN型号静态压力试验机做正向弯曲和背向弯曲试验,其中压头半径为14mm,试样的选取及方法按ISO 5173执行,焊接拉伸试样及弯曲试样如图2所示。……
