加氢反应器凸台横焊堆焊工艺的改进
2019-05-13凯张建晓
压力容器 2019年3期
关键词:筒体
张 凯张建晓
(1.兰州兰石重型装备股份有限公司,兰州 730314;2.甘肃省压力容器特种材料焊接重点实验室培育基地,兰州 730314)
1 加氢反应器凸台堆焊
加氢反应器内壁凸台是用来安放冷氢盘、喷射盘、催化剂支持盘等塔盘内件的支撑结构[1-3],是在筒体内壁整圈堆焊成图纸要求的高度和宽度,如图1所示。传统凸台基层堆焊先采用焊条电弧焊进行打底焊[3],防止基层埋弧堆焊时由于热输入量较大而在凸台根部产生裂纹[4-5],焊条电弧焊打底完成后,采用丝极埋弧焊堆焊剩余的凸台基层。凸台的不锈钢复层采用焊条电弧堆焊,所有焊接均在平焊位置进行,如图2所示。
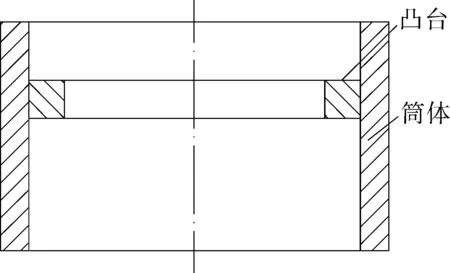
图1 筒体与凸台结构示意
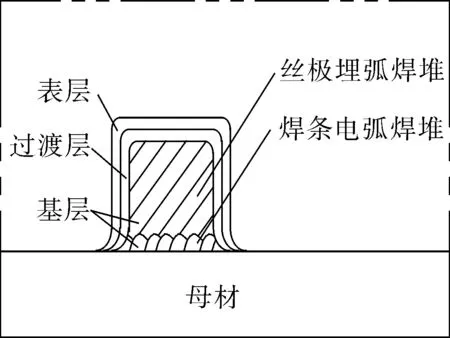
图2 堆焊凸台结构示意
在不锈钢层焊条电弧堆焊时,由于焊条比较短,焊接时需频繁更换,存在生产效率低[5]、操作者的劳动强度大等问题;而且焊条电弧焊堆焊一般是在平焊位置进行操作,焊接过程中筒体需根据堆焊位置进行调整,堆焊过渡层时筒体需翻转3次才能将过渡层堆焊完成,堆焊表层时也需要调整3次焊接位置。这样使得焊接过程不能持续进行,浪费较多的工作时间,效率得不到提高。由于焊条电弧堆焊一层的厚度一般在2 mm左右,通常堆焊过渡层和面层分别需要堆焊2层,在堆焊时需增加堆焊厚度,以便在后续加工凸台时留有足够的量,使凸台能加工成型,所以焊条电弧焊堆焊表层、过渡层时每一层次需堆焊2遍,并不能一次堆焊到位。针对上述问题,对凸台堆焊工艺进行改进,通过采用熔化极气体保护焊在横焊位置堆焊来提高堆焊效率。……
登录APP查看全文
