基于快速换模的压机工序换型效率改善研究
2019-01-13许瑞黄玉苗吴静
科技风 2019年36期
许瑞 黄玉苗 吴静
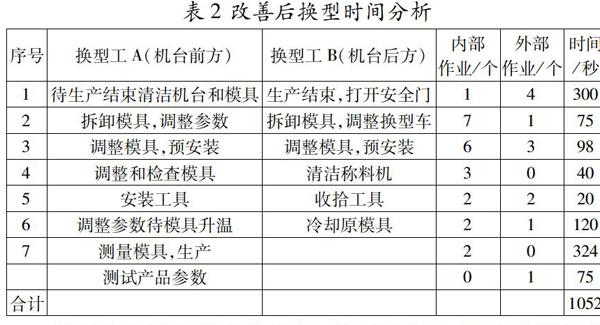
摘 要:以B企业刹车片生产线为研究对象,基于工业工程的工作研究和程序分析,识别压机工序为影响换模效率的瓶颈工艺,设计基于快速换模SMED技术的压机工序流程改善方案,压机工序换型时间节省41.6%,改善效果十分显著。
关键词:快速换模;精益生产;流程优化
B公司是某汽车零部件制造企业,刹车片为其核心竞争产品,要满足多样化群体和定制化需求,对向客户交付高品质的多样化产品的能力提出了严峻考验[1]。
SMED(Single Minute Exchange of Die)即快速换模,是基于精益管理和基础IE的一种过程改善方法。它以作业人员和生产设备为实际研究对象,对生产现场的换型过程展开分析,研究如何制定最合理的工作方法以尽可能缩短换型时间[2]。
本文通过分析B公司核心刹车片产线流程现状,识别影响换模效率的瓶颈工艺,设计基于SMED技术的压机工序流程改善方案来提升产线效率,并对改善效果进行评价。
1 压机工序换型现状及改善需求
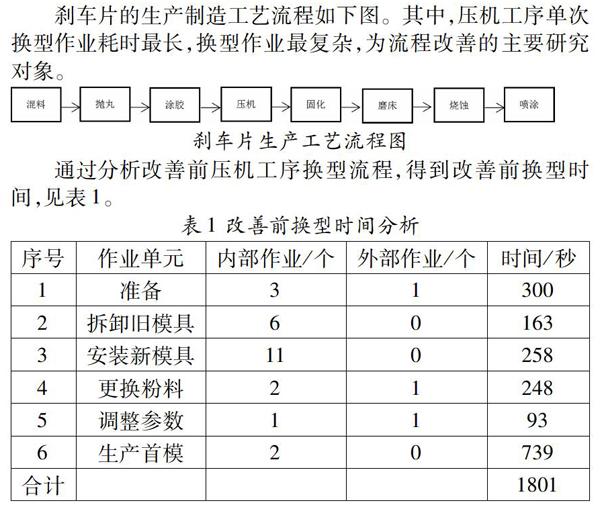
刹车片的生产制造工艺流程如下图。其中,压机工序单次换型作业耗时最长,换型作业最复杂,为流程改善的主要研究对象。
通过分析改善前压机工序换型流程,得到改善前换型时间,见表1。
换型工艺现状是所有换型工作均由单人串行完成,耗时的准备清洁工作在机台停机后才开始,造成压机工序换型时间浪费,换型时间为1801秒(30分钟)。
每天可利用时间为1260分钟,单次换型时间为30分钟,则每天最高换型次数为42次。为提升换型效率,确定改善目标为每天进行55次换型作业,即每次换型时间为23分钟。……
登录APP查看全文