耐候钢叠焊接头激光焊接工艺及性能
2018-12-13郭丽娟王喜君
田 慧,郭丽娟,王喜君,李 洋
(中车唐山机车车辆有限公司,河北唐山063035)
0 前言
目前轨道客车产品结构十分丰富,形成了适合不同速度等级、不同档次、不同牵引方式、能够满足各层次用户需求的多样化、梯次化的产品结构,涵盖了普通铁路客车、城铁车和新一代高速动车组[1]。焊接是轨道交通车体制造的关键工艺[2]。与传统的焊接方式相比,激光焊接效率高,可自动化操作,大大节省了生产成本。激光焊接无需其他填充物质,焊缝美观干净,在提高产品质量的同时符合大众的审美观点,为企业提供了强有力的市场竞争力[3-4]。
本研究基于碳钢车体及轨道交通关键结构件对激光焊接技术的需求,针对3mm厚Q345NQR2钢和2.5 mm厚Q310NQL2钢的叠焊接头系统开展激光焊接工艺研究,为后续碳钢车体相关结构件及类似结构的激光焊工艺生产应用提供技术支撑。
1 试验材料和方法
1.1 试验材料
试验母材为厚2.5 mm的Q310NQL2钢和3 mm的Q345NQR2钢[5],化学成分见表1,力学性能见表2。
1.2 接头形式
工艺试验针对3 mm厚Q345NQR2+2.5 mm厚Q310NQL2叠焊接头,3 mm板在上,2.5 mm板在下,采用单道焊且不焊透的工艺,并且控制变形。接头形式如图1所示,焊接时激光光束与焊接方向成110°夹角,激光与试板成80°夹角,如图2所示。
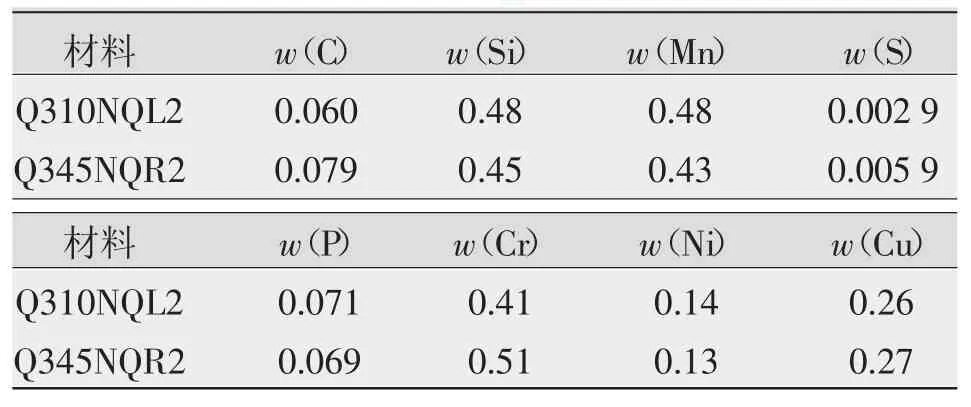
表1 母材化学成分Table 1 Chemical composition of base metal %
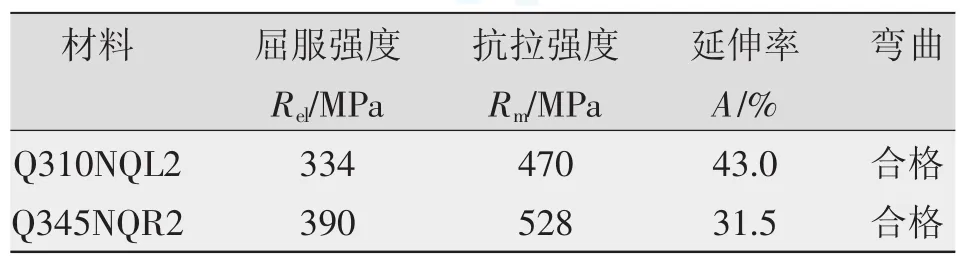
表2 母材力学性能Table 2 Mechanical properties of base metal
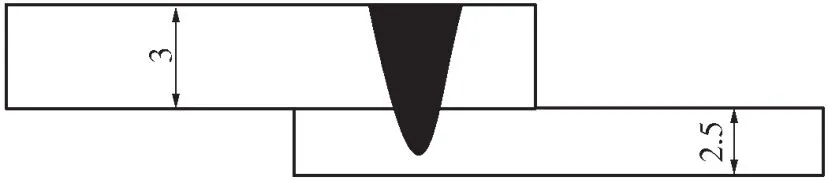
图1 坡口形式Fig.1 Groove form
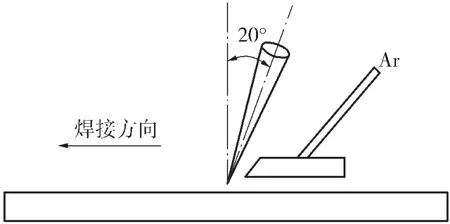
图2 激光与试板相对位置Fig.2 Relative position of lase and test plate
2 焊接工艺试验
2.1 堆焊工艺试验
针对3mm厚Q345NQR2+2.5mm厚Q310NQL2叠焊接头,选择在6mm平板上进行激光焊堆焊试验,研究离焦量、焊接速度和激光功率等焊接参数对焊缝熔深(H1)和熔宽(B1)的影响。H1和 B1示意见图3。……