激光选区熔化成形件表面粗糙度控制
2018-11-29王昌飞门正兴杜青泉郑金辉马亚鑫
王昌飞 门正兴 杜青泉 郑金辉 唐 越 马亚鑫
(1.成都雍熙聚材科技有限公司,四川610021;2.成都航空职业技术学院机电工程学院,四川610021;3.二重(德阳)重型装备有限公司,四川618013)
激光选区熔化(selective laser melting,SLM)金属3D打印技术采用高能量密度激光器作为热源,通过激光照射实现单层金属粉末熔化后快速凝固,再用金属粉末覆盖已成形区域,如此过程反复最终形成零件[1]。目前,单激光SLM设备成形零件最大成形尺寸为300 mm×300 mm×300 mm,多激光SLM设备最大成形尺寸为500 mm×500 mm×530 mm,成形零件尺寸精度20~50 μm,表面粗糙度10~50 μm。与其他金属零件成形方法相比,SLM金属3D打印技术成形特点是快速成形力学性能接近锻件、形状复杂的中小型零件,特别是包含复杂内部结构,如空腔、栅格、多孔、内流道等结构的零件的制造,是目前最为重要、应用最为广泛的中小型金属零件3D打印成形方法[2-3]。
表面粗糙度是评价机械零件质量的重要指标,与零件的测量精度、配合关系、振动噪声、疲劳强度等方向关系密切[4-5]。目前,基于SLM成形零件的表面粗糙度低于成熟的零件精密成形方法(Ra<2.5 μm),需要进行进一步机械加工、喷砂和电解抛光等后处理方法才能达到使用要求,降低了SLM成形效率及使用范围,是SLM金属零件3D打印成形方法广泛应用的主要瓶颈之一。
1 SLM成形零件表面粗糙度分布
分层制造作为3D打印成形方法最大的成形特点,也造成了3D打印成零件不同特征面粗糙度有较大差别,而且影响因素也不尽相同。就SLM成形方法而言,以成形设备基板为基准,成形零件上平面、上倾斜面、下倾斜面、垂直面四种典型面如图1所示。
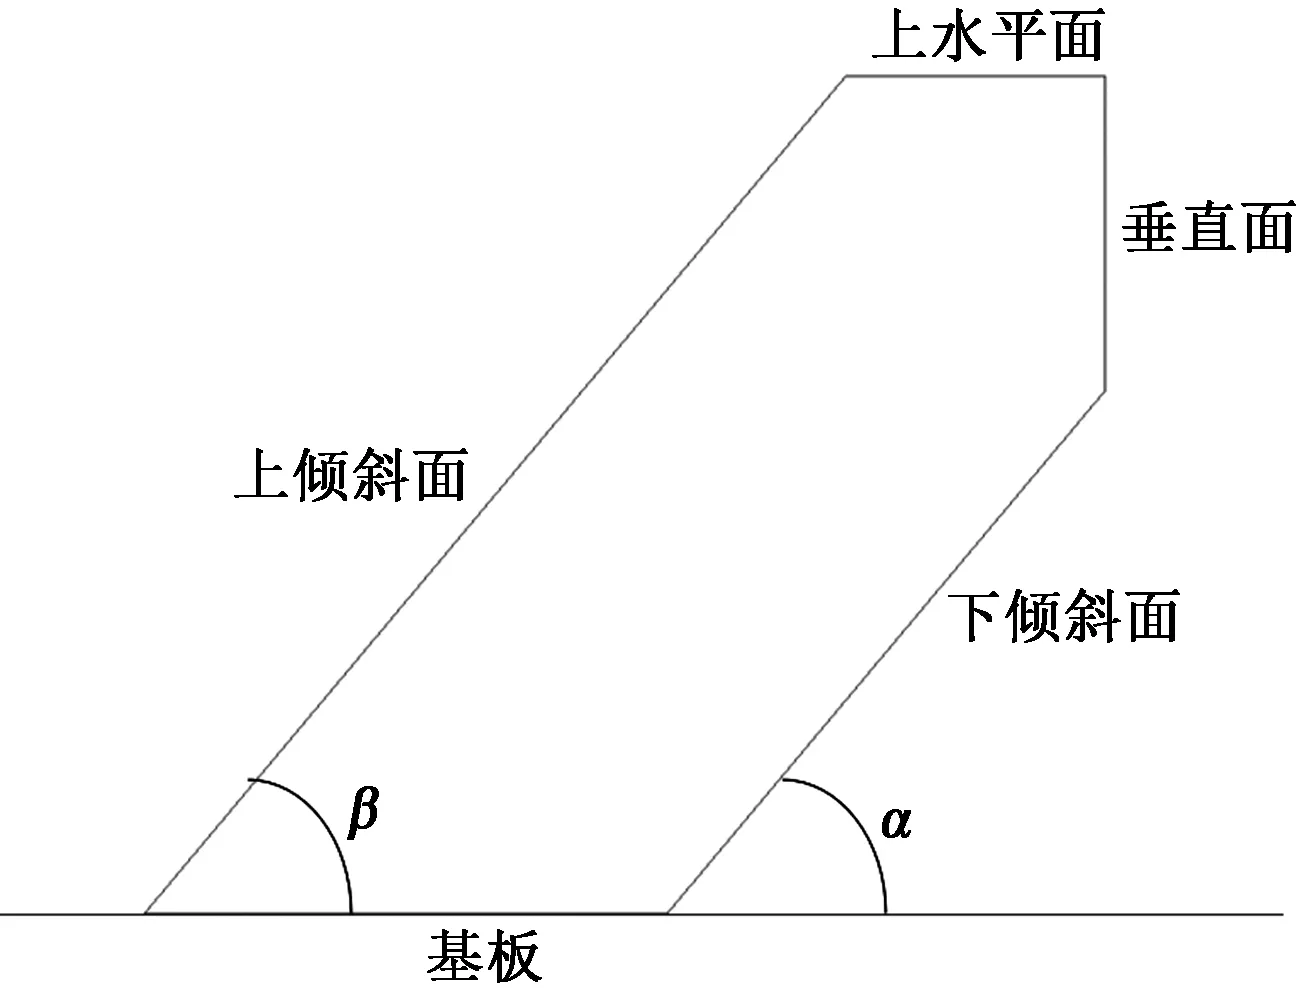
图1 SLM成形典型面示意图Figure 1 Sketch of typical surface formed by SLM
1.1 上水平面
SLM成形零件上水平面与基板平行,由铺粉后激光一次扫描成形,一般情况下可在表面明显观察到激光扫描痕迹。……