辊缝收缩在八钢连铸机上的应用
2018-11-14秦军向华张建新卜志胜
新疆钢铁 2018年3期
秦军,向华,张建新,卜志胜
(1.宝钢集团八钢公司制造管理部;2.新疆八一钢铁股份有限公司)
1 前言
厚规格的Q345GJZ35正火钢板因低温冲击韧性、抗层状撕裂性能、一级探伤的要求对板坯的纯净度、中心偏析有严格的要求。生产中通常采取钢包精炼炉和真空精炼复合精炼、连铸全程保护浇注、结晶器液位自动控制等措施确保纯净度,采用低温恒速、动态轻压下等手段来控制板坯中心偏析。
八钢4#板坯连铸机生产的板坯极限规格名义尺寸是250×1800(mm),在生产80mmQ345GJDZ35正火钢板时,3.1的压缩比倒逼中心偏析必须控制在曼标M2.3(曼内斯曼低倍评级标准)以内,而八钢中板产线生产的Q390GJ钢热酸洗曼标级别在M2.6波动[1],为追求更低的中心偏析,4#板坯连铸机浇注中常被迫采用近液相线温度(过热度8度以内),因此种操控方式易结瘤,造成拉速波动,非稳态浇注给生产组织、板坯内质造成不利影响。
为进一步控制板坯内部中心偏析,2017年底,在4#板坯连铸机上进行了250mm断面的辊缝收缩的试验,试验结果表明,取得一定的效果。
2 连铸机主要设备参数
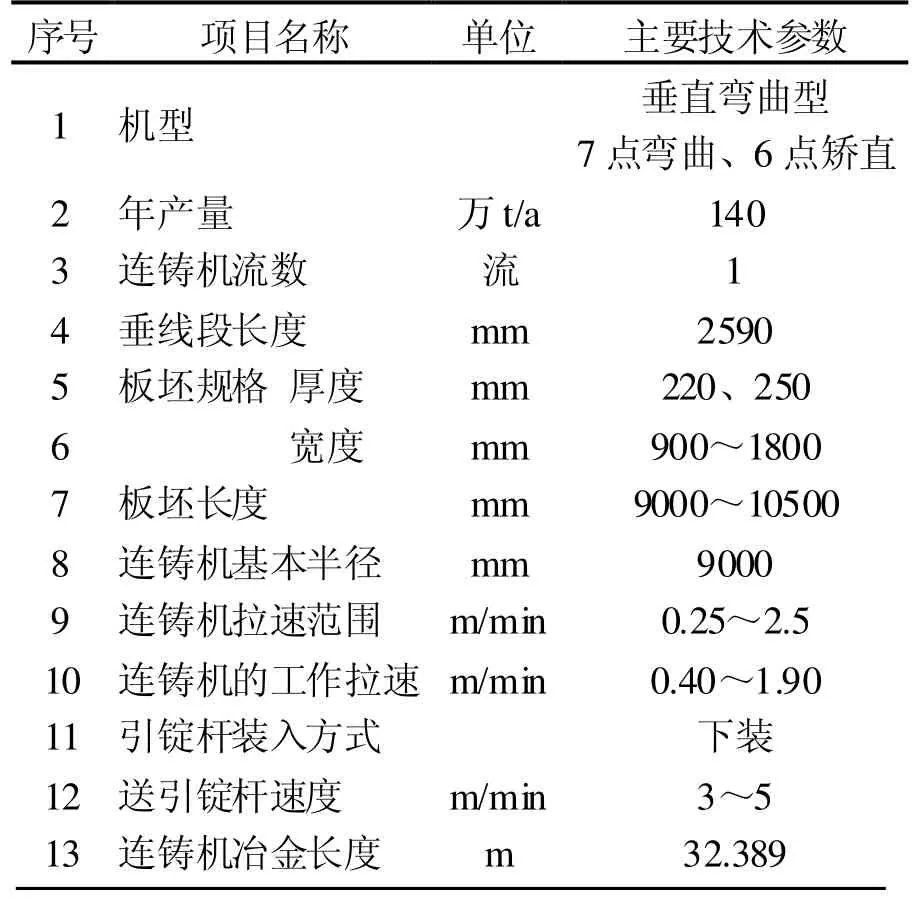
表1 4#板坯连铸机的主要性能参数
八钢4号板坯连铸机运用了连续弯曲连续矫直、结晶器液压振动、动态轻压下等多项专利技术,是中厚板流向品种钢板坯生产的主力铸机,工装国内一流,设计能力为120万t/年,是八钢公司近年来介入新疆本地高建钢、桥梁钢市场的重要保证。4#板坯连铸机性能参数见表1。
3 辊缝收缩控制的原理及试验方案
钢水在铸机中伴随着冷却凝固,必然产生体积收缩,通常分为液态收缩(由浇注温度到液相线温度的体积收缩)、凝固收缩(液体完全凝固的体积收缩)、固态收缩(固相线温度到室温的体积收缩),在三者中起支配作用的是凝固收缩。……
登录APP查看全文