一种带沉孔实体保持架的电铆工装
2018-07-21奚强杨明奇王梦茵
轴承 2018年1期
奚强,杨明奇,王梦茵
(1.洛阳轴承研究所有限公司,河南 洛阳 471039;2.河南省高性能轴承技术重点实验室,河南 洛阳 471039;3.滚动轴承产业技术创新战略联盟,河南 洛阳 471039)
1 问题的提出
对于组合式保持架的电铆,大部分轴承厂家采用如图1所示的电铆机,该电铆机比较适合铆钉孔为平端面的实体保持架,但对于铆钉孔带沉孔的实体保持架,电铆过程的劳动强度大且效率低。以63系列深沟球轴承6330M/P5 C3P为例,其采用铆钉孔带沉孔实体保持架,成套轴承质量为25 kg。若采用图1电铆装置,每铆接一个铆钉后都需要将轴承抬起并旋转,使下电铆头对准下一个沉孔中的铆钉进行下一次的电铆过程,如此循环一周,才能完成一套轴承的电铆。电铆过程劳动强度大,效率低,且存在划伤保持架端面的风险。因此,该电铆方法已经不能满足铆钉孔带沉孔实体保持架轴承的大批量生产。
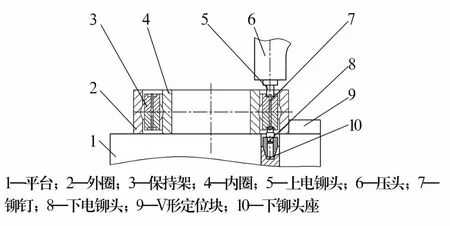
图1 改进前电铆示意图Fig1 Diagram of electric riveting before improvement
2 解决方法
针对存在的问题,在原设备结构上增加了定位盘、铜柱1和铜柱2,改进后的电铆工装结构如图2所示。将下铆头及下铆头座改为铜柱2,安装后铜柱2与平台高度一致;铜柱1逐个装入定位盘(图3)孔中;将轴承放置在铜柱1上,所有铜柱均与铆钉圆头接触,此时,定位盘中的铜柱将轴承支起;将轴承及定位盘一起放置在平台上,调整V形定位块使上电铆头对准铆钉后,开始电铆;单个铆钉电铆结束后,整体转动轴承和定位盘,再次对准上电铆头后即可继续电铆,依次完成所有铆钉的电铆合。……
登录APP查看全文
