DW技术全面替换传统砂浆切割工艺研究和展望
2018-06-07吴学宾
电子工业专用设备 2018年3期
赵 雷,吴学宾
(中国电子科技集团公司第四十五研究所,北京 065201)
传统的砂浆多线切割技术[1]是靠高速运动的钢线带动由悬浮液和碳化硅微粉混合配置的砂浆来进行切割。参与切割的碳化硅在钢线上处于游离状态,砂浆包裹在钢线圆周方向上,对硅棒起到研磨的作用。这种传统的方式,砂浆制备需要较长的时间并且必须始终处于搅拌状态,其用量会随着切割硅棒面积的增大而增大,切割的线速度不会太快,工作台速度也不能太快。
多线切割技术是20世纪90年代崛起的一项新型硅片切割技术,它通过金属线带动碳化硅研磨料进行研磨加工来切割硅片。图1为传统砂浆多线切割原理。
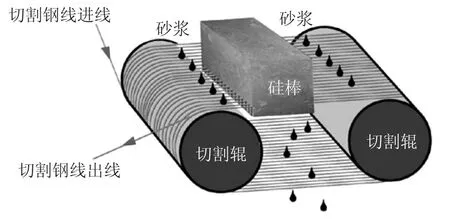
图1 传统砂浆多线切割原理示意图
1 传统的砂浆多线切割技术
1.1 砂浆多线切割技术
使用高碳钢切割线丝,直径0.11~0.12 mm,钢线表面镀铜;砂浆由碳化硅磨料+PEG(聚乙二醇)切割液构成;线速大约600~700 m/min;线张力约21 N;线缝损失0.13~0.14 mm,大约40%;一次最多可切割2 000多片光伏硅片;每台机器每天可切割2刀(12 h切割1刀)。
1.2 砂浆多线切割的摩擦学原理
砂浆多线切割的摩擦学原理[2]为三体磨损,即钢线与硅材料相磨损,碳化硅粉居于其中;聚乙二醇是润滑剂,钢线本身磨损很大,磨损率约12%;生产一片硅片单向切割消耗约170 m钢线,双向切割消耗约110 m钢线。砂浆三体摩擦单向切割原理如图2所示,其中钢线见图3,碳化硅砂粒见图4。
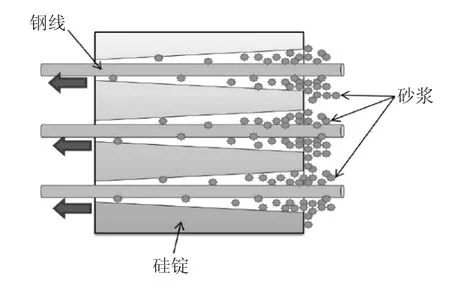
图2 砂浆切割原理图
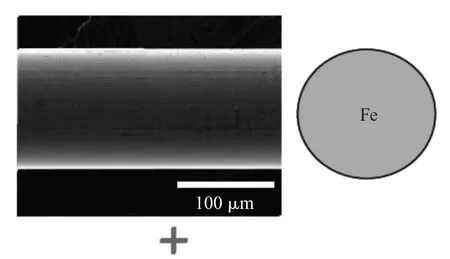
图3 钢线图
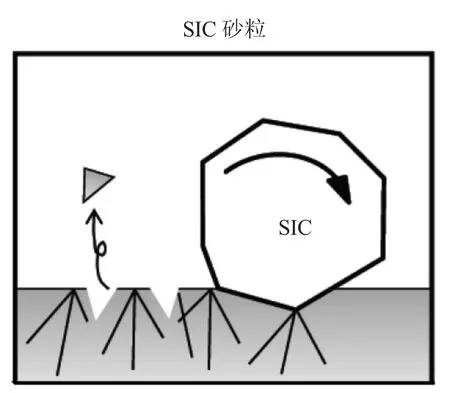
图4 微观切割模型图
1.3 砂浆切割工艺
砂浆切割工艺主要涉及到以下几个参数:切割钢线的线速度,切割台速度,砂浆流量和温度。……
登录APP查看全文