35Mn铸钢件的焊接
2018-05-30田树军范喜原
金属加工(热加工) 2018年5期
■ 田树军,范喜原
扫码了解更多
动颚板是石料破碎机的重要部件,材质为35Mn,属于合金钢铸造件,如图1所示。由于该件在受力不匀、严重磨损、反复受冲击的不良条件下工作,致使动颚板产生裂纹,甚至断裂的情况经常发生(我所在的地区石料厂很多),严重影响石料厂的正常生产,同时该件价格昂贵,采购也较困难。经化验得知该铸钢件碳当量较高(大约0.63%),焊接性较差。焊接时如工艺方法不当,极易产生淬硬组织,焊后容易产生裂纹(有的动颚板先后焊接了4次,均产生裂纹)。
经探索、试验采取以下焊接工艺方法,对多台石料破碎机的动颚板进行了焊接修复,使用良好,有的已使用两年多均未在焊接区域开裂,收到了良好的效果。动颚板形状及常发生的裂纹部位如图2所示。
1. 焊前准备
(1)选用ZX5—400型弧焊机,直流反接。
(2)选用φ4mm的E6015电焊条进行焊接,焊条烘干温度为350℃,保温1.5h;选用φ4mm的D207焊条进行表面的堆焊,增加硬度,焊条烘干温度为250℃,保温1.5h,随用随取。
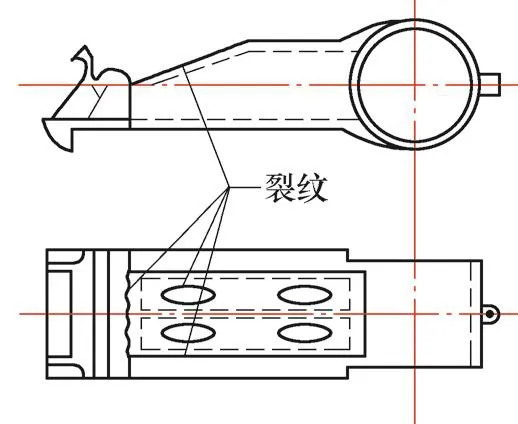
图2 动颚板形状及裂纹
(3)根据动鄂板裂纹的部位用氧乙炔切割方法开V形或X形坡口,并将坡口及坡口两侧60mm范围内的油污、铁锈及氧化皮清理干净,使之露出金属光泽。
(4)焊接部位预热温度为150℃左右。
(5)要求定位焊缝长度≥20mm,高度≥4mm为宜,以防止产生裂纹。定位焊的两端磨成缓坡状,以利接头。
2. 施焊
(1)E6015焊条的焊接 施焊时应尽量减少热输入,减小熔合比。具体做法是:先焊过渡层,然后再采用多层多道,焊条不摆动,以直线或划小圆圈运条方式为宜。……
登录APP查看全文