气体保护焊工艺在海管铺设中的应用研究
2018-03-22杨晓飞苏衍福沈朝辉刘博史学材
■ 杨晓飞,苏衍福,沈朝辉,刘博,史学材
目前国际海管铺设作业主要采用全自动(GMAW)及半自动两种焊接工艺,对于一些短距离、双层管的外管一般采用半自动焊接工艺进行焊接,半自动自保护工艺(FCAW—S)以良好的焊接效率,抗风性能及良好的操作性能在海底管道铺设得到了广泛的应用。
随着我公司业务向着深海逐步发展,海底管线的技术要求也越来越严苛,这对焊接材料的性能提出了更高的要求。而我们通常使用的自保护药芯焊丝由于受自身制作工艺所制约,很难达到比X65更高的力学性能及抗腐蚀性能。而半自动气体保护焊工艺具备更好的焊接质量和更高的效率,已经成为今后发展的趋势。
在此主要介绍STT气体保护半自动根焊,半自动气体保护(FCAW—G)填充盖面的工艺特点以及在X65管线钢中的焊接应用。
1. 试验准备
(1)试验用管材和焊材 采用根据API SPC 5L标准生产的X65钢管,其主要化学成分如表1所示。
根焊采用φ1.2mmTM—60实芯焊丝,符合AW S A5.28 ER80S—G;填充焊和盖面焊采用φ1.2mm DWA55LSR ,符合AWS A5.29 E81T1—Ni1M;两种焊丝化学成分如表2所示。
(2)焊接电源 根焊采用美国林肯公司生产的STT—10;填充盖面选用唐山松下生产的YD—350GM焊机。
(3)试件准备 试件规格为φ355mm×14.3mm,试件坡口、组对尺寸及焊道设计如附图所示。
2. 焊接试验
(1)工艺特点 STT工艺具有以下特点:①精确的热输入控制以减小变形和烧穿,适用于打底工艺。②极大减少飞溅。
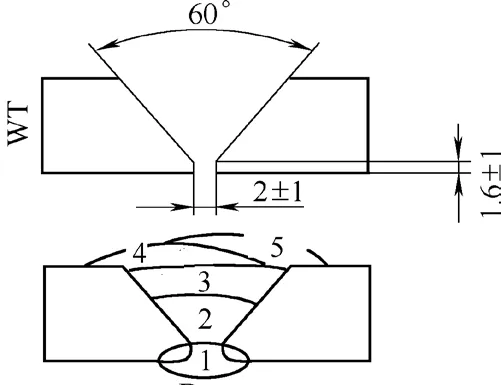
焊接坡口形式设计
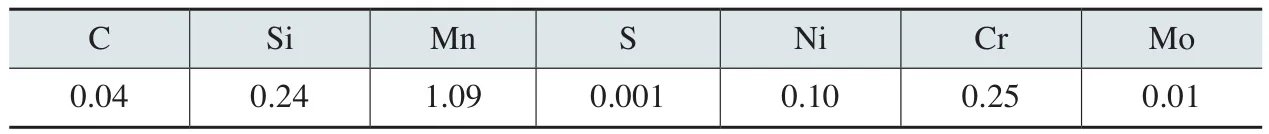
表1 X65钢管化学成分(质量分数) (%)
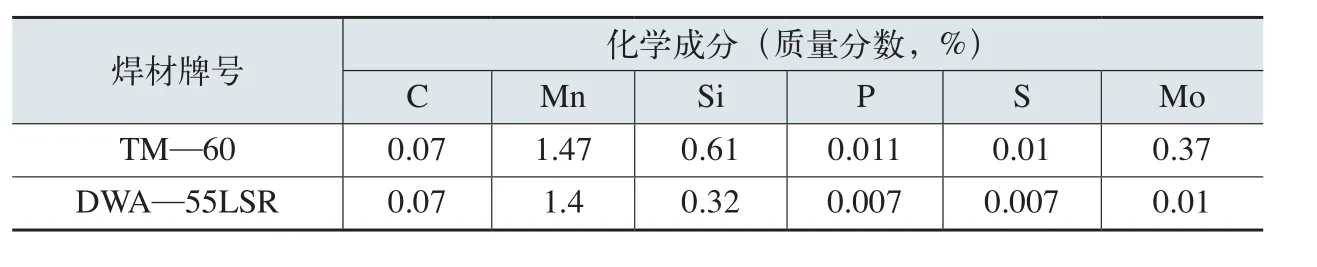
表2 焊材化学成分
F C AW—G工艺的特点如下:①焊接效率高。与FCAW—S工艺焊接速度相当,CO2电弧的穿透力强、熔深大,单位时间内熔化焊丝的速度比焊条电弧焊快一倍。……