百万千瓦机组高压导汽管裂纹原因分析及处理
2017-03-28张立祥张彬王能淼
山东工业技术 2017年4期
关键词:焊接
张立祥+张彬+王能淼
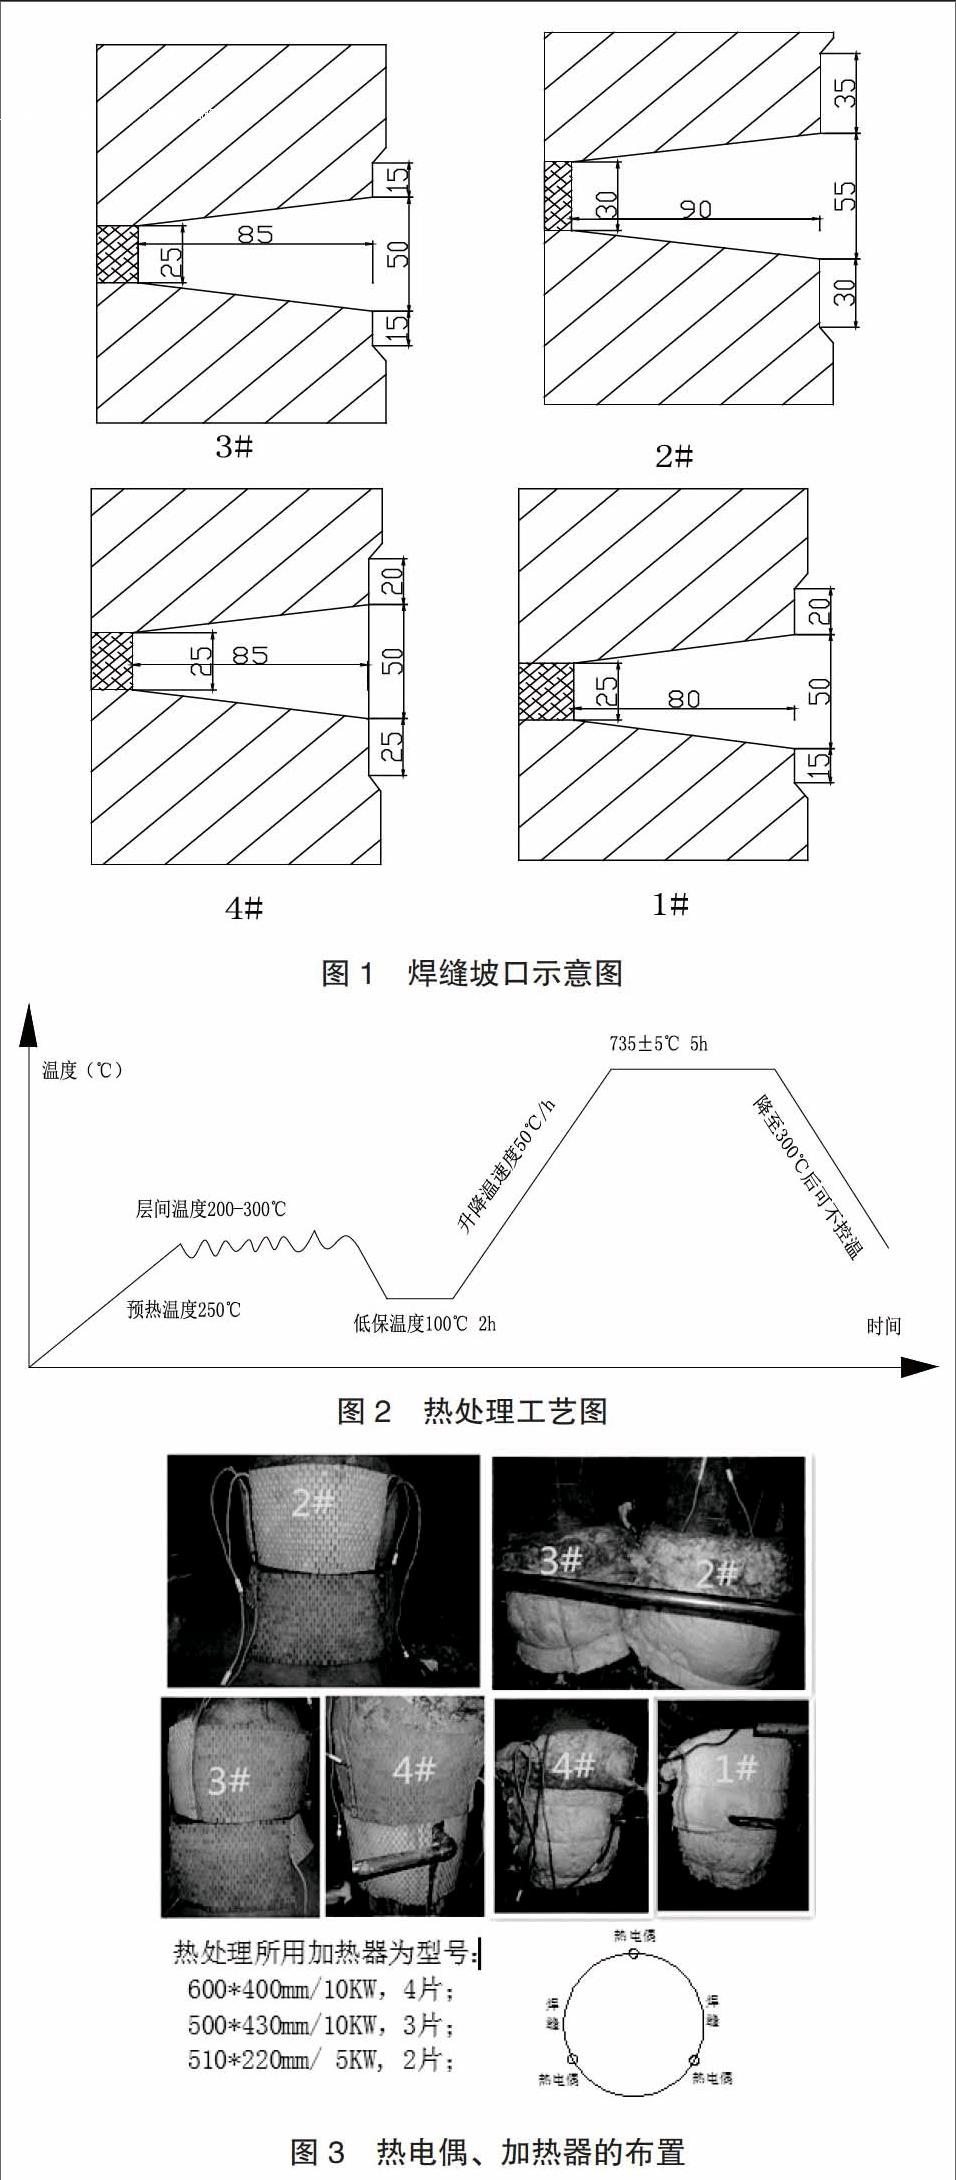
摘 要:某百万千瓦超超临界燃煤发电机组在对高压导汽管及焊缝检测时,发现高压导汽管与高压外缸连接处的焊缝中存在裂纹缺陷,需要进行修复处理。本文通过对裂纹产生的原因进行分析,制定科学合理的裂纹处理施工工艺和技术措施,经过现场对裂纹缺陷进行挖除及焊接热处理施工,完成后的焊缝成型美观,与母材过渡匀称,结合良好,经检测全部合格,保证了机组的安全稳定运行,并为同类型机组的检修提供了工程实例。
关键词:百万千瓦机组;高压导汽管;裂纹分析;焊接;热处理
DOI:10.16640/j.cnki.37-1222/t.2017.04.229
1 前言
某百万千瓦超超临界燃煤发电机组在对高压导汽管及焊缝检测时,发现高压导汽管与高压外缸连接处的焊缝中存在裂纹缺陷,裂纹细小较多,且集中分布在焊缝中间位置。为保证机组的安全稳定运行,经多次检测及综合考虑,决定对焊缝所存在裂纹缺陷予以挖除并重新进行焊接及热处理。
2 原因分析
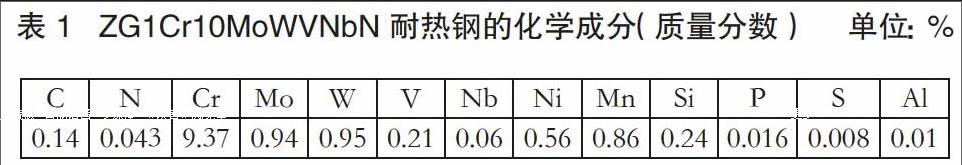
该机组高压缸侧焊缝处高压导汽管的规格为Φ678×100mm,材质均为ZG1Cr10MoWVNbN;缸体侧材质均为ZG15Cr1Mo1V-B2。造成焊缝中存在裂纹缺陷的原因主要有:
2.1 厂家焊接热处理过程方面
高压导汽管与缸体焊接为异种钢焊接,缸体侧焊缝材质为铸钢ZG15Cr1Mo1V-B2,铸件合金元素分布不均匀,存在杂质较多,导汽管侧材质为高合金马氏体钢,具有一定冷裂倾向和接头脆化倾向,是促使产生裂纹的主因。
在厂家制造过程中,若焊缝焊完之后未及时进行热处理,造成焊缝焊后热处理的不及时,焊接应力不能及时释放,埋藏于焊缝内部,造成焊缝拘束力大,应力高,也会促使产生裂纹。……
登录APP查看全文