柴油发动机缸体面铣生产率降低原因分析
2016-10-21邱国生杨云祥赵河姬坤
科技与企业 2016年8期
邱国生 杨云祥 赵河 姬坤
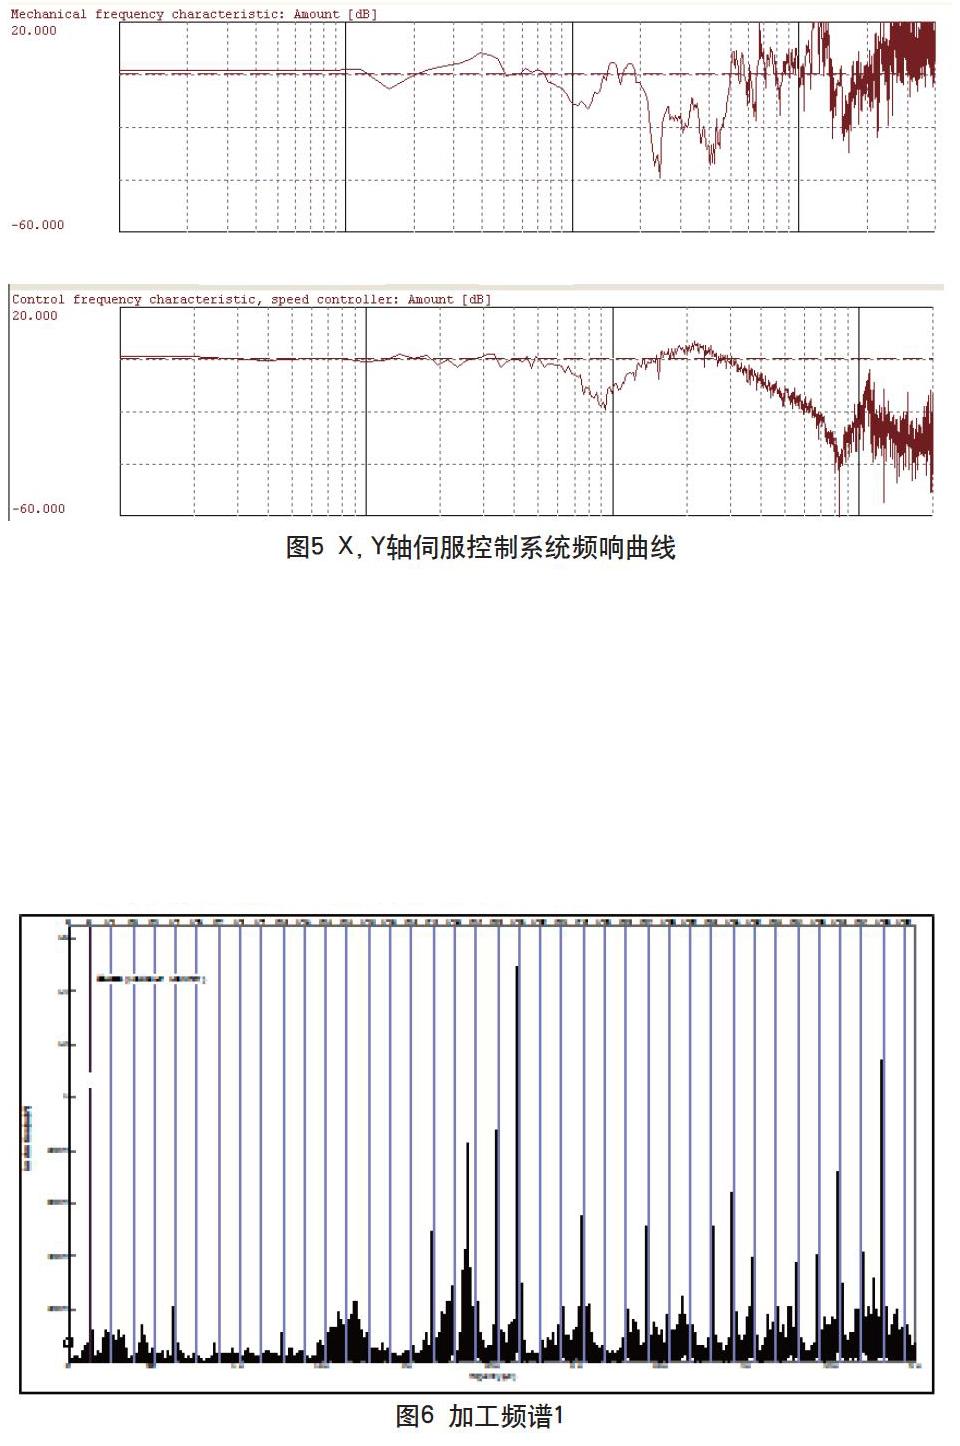
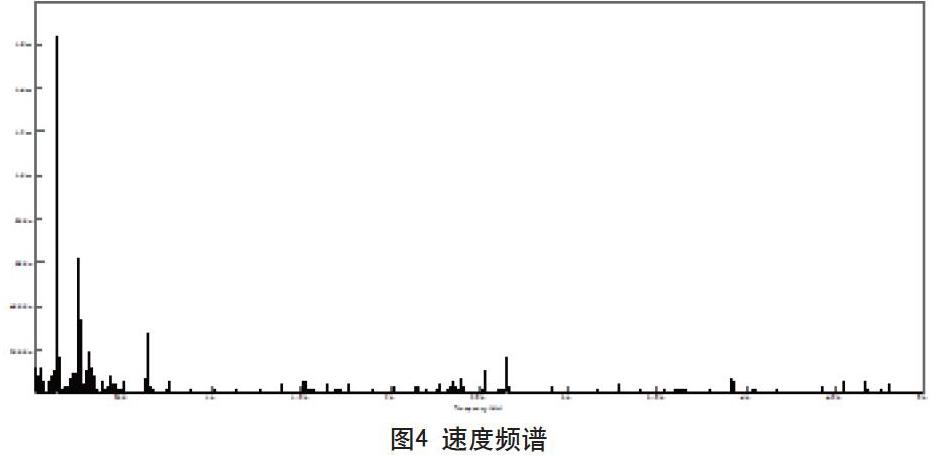
【摘要】在柴油发动机制造领域,铸铁工件的铣削加工过程十分普遍,本文采用故障树分析方法,对主要原因采用冲击振动实验法得到夹具和主轴系统的频响函数,检查机械系统的正确性,同时对伺服进给控制系统进行检查,使得其控制系统达到最佳状态,然后针对盘铣刀加工发动机缸体顶面的自激振动进行频谱研究,得到过程振动频谱和大小规律,刀具耐用度的影响规律以及对表面几何精度[1]加工质量的影响规律。最后成功的找到本案例中面铣生产率低的根本原因。
【关键词】铸铁;铣刀寿命;频响函数;自激振动
灰铸铁具有成本低廉,生产工艺简单,铸造和切削加工性能良好,且具有很高的耐磨减摩性、消振性以及较低的缺口敏感性等,是机械制造业中应用最为广泛的重要材料之一,福田康明斯ISF3.8L系列发动机的缸体采用的就是铸铁材料,对于铣顶面工序,我们采用的是德国MAG专机,加工方式采用高速断续切削;X轴与Y轴进给控制采用的是西门子611U伺服控制系统;
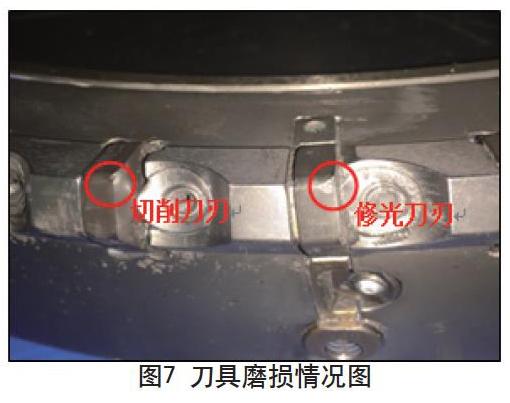
目前该设备在单班加工1500件左右时,刀具急剧磨损、掉渣,刀具在切削灰铸铁时产生的崩碎切屑碎片及脱落的碳化物硬质点引起工件表面和后刀片研磨作用导致后刀面磨料磨损,后刀面一旦磨损后其发热效果明显,切削温度明显升高,同时尺寸不合格,加工质量不稳定,只能通过换刀具解决问题,频繁换刀严重影响正常生产和制造成本;……
登录APP查看全文
