高精度环形槽的车削方法
2016-07-26吴卫
装备制造技术 2016年4期
关键词:数控加工
吴卫
(重庆工商职业学院,重庆400000)
高精度环形槽的车削方法
吴卫
(重庆工商职业学院,重庆400000)
摘要:主要对孔内高精度的多道环形槽零件车削加工工艺方法、测量方法、测量装置进行了较详细的分析,同时,对同类结构的传统的车削加工工艺与现代数控车削加工工艺方法进行了的对比说明。
关键词:高精度;环形槽;工艺装备;测量装置;数控加工
如图1所示孔内环断隔槽零件结构,孔内多道同侧轴向尺寸的检测有着较大的难度,它的测量误差将直接影响产品的质量。在实际加工中,针对这类零件结构,存在着基准不重合,测量困难等加工难点。笔者通过传统加工工艺方法与现代数控的加工工艺方法进行对比,特别对专用测量工艺装置结构、环形槽轴向尺寸的检测方法[1]进行了较全面的阐述。其工艺方法可以为同类零件结构的加工、检测提供参考。
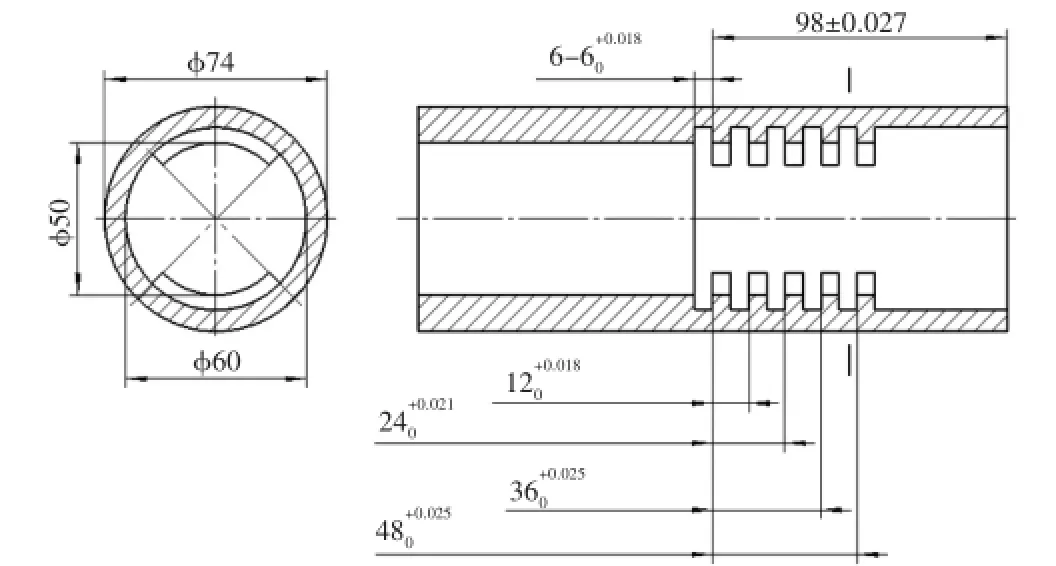
图1 产品结构图
1 零件的结构及精度分析
如图1所示的零件结构,在孔径φ50 mm的深孔内部孔壁上,分布有均匀的五道环形槽,槽宽尺寸、同侧槽的距离尺寸精度、多层环形槽与端面的距离尺寸均为8级精度,其尺寸偏差在0.03以内,环形槽加工中的各表面粗糙度小于Ra3.2.由此可见,针对这类零件的生产,其主要的难点就是环形槽轴向尺寸的加工与检测。在机加工艺中,主要采取的是对环形槽进行车削加工,然后用刨削或插削的方法实现断隔槽的加工[2]。
2 车削加工工艺方法的分析
2.1传统的加工方法
在普通车床上加工,如C6140车床。……
登录APP查看全文