半自动淬火压床在薄壁轴承套圈变形控制中的应用
2016-07-25贾玉鑫单琼飞李检贵康风波
轴承 2016年2期
贾玉鑫,单琼飞,李检贵,康风波
(1.洛阳轴研科技股份有限公司,河南 洛阳 471039;2.河南省高性能轴承技术重点实验室,河南 洛阳471039;3.滚动轴承产业技术创新战略联盟,河南 洛阳 471039)
对于大型薄壁轻系列且宽度较小的轴承产品,由于自身刚度差,热处理时在一定的热应力和组织应力作用下,可能产生较大的变形[1]。如果采用自由淬火方式进行热处理,必须进行人工校正,劳动强度大、生产效率低,甚至椭圆变形和翘曲无法同时控制,造成工件内/外径变动量或平面度超差。而采用全自动淬火压床和半自动淬火压床进行压模淬火可以有效解决这一难题。全自动淬火压床主要用于单一产品的大批量生产;半自动淬火压床主要与周期性生产炉配套使用,适用于多品种产品的淬火。半自动淬火压床由于其模具的多样性,一套模具能够实现一定尺寸范围内多种套圈的压模淬火,因此尝试将半自动淬火压床应用到轴承钢制套圈的变形控制中,通过热处理工艺分析,以期获得最佳的压模淬火工艺,在保证质量要求的前提下,降低劳动强度,减少废品损失,提高生产效率,降低生产成本。
1 试验设备及试样
试验选用四工位半自动淬火压床,其是与转底炉生产线联合起来实现压模淬火的热处理设备,能够实现直径600 mm以下套圈的压模淬火。为保证工件淬透性,淬火介质采用快速淬火油。试验的几种薄壁轴承套圈参数见表1。
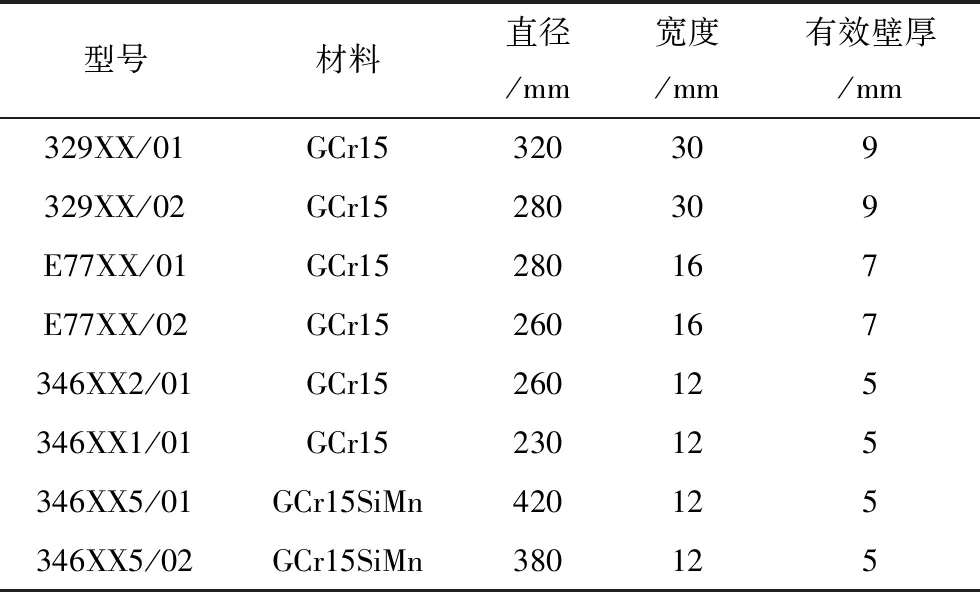
表1 试验套圈参数
2 试验原理及方法
淬火压床[2]采用两工位气动加力(用于加工轴承钢套圈)和两工位液压加力(用于加工渗碳钢套圈),各工位可以单独动作完成工件的压模淬火,如图1所示。……
登录APP查看全文