1000MW火电机组主汽闸阀国产化用F92材料性能评定
2016-03-10孟宪忠王平原
中国高新技术企业 2016年8期
关键词:焊接工艺
孟宪忠 王平原
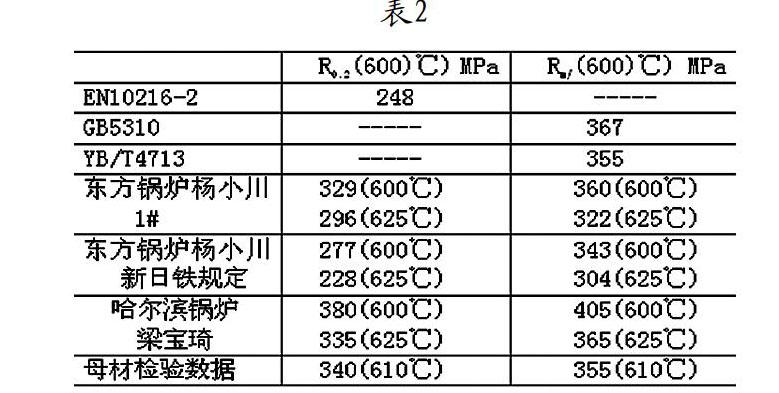

摘要:文章介绍了超(超)临界火电机组关键阀门国产化的关键因素,重点介绍了国产化主汽闸阀F92钢检验项目及内容,检验了母材、焊接试样常温和高温性能,并对检验数据与EN 10216-2:2002(2006修订)、GB5310-2008、YB/T4713-2008、新日铁、东方锅炉公司、苏州热工院等有关标准和论文数据进行了比较。
关键词:火电机组;主汽闸阀;国产化;F92材料;焊接工艺 文献标识码:A
中图分类号:TH138 文章编号:1009-2374(2016)08-0133-02 DOI:10.13535/j.cnki.11-4406/n.2016.08.068
1 阀门关键因素
2011年河南开封高压阀门有限公司成功研制超(超)临界火电机组关键阀门国产化第二类样机,样机产品有主蒸汽电动闸阀、液动入口及出口三通阀、电动入口三通阀、高排抽汽逆止阀、一段抽汽逆止阀、小汽机排汽电动蝶阀4大类共7个品种,研制过程充分吸收了领导和各类专家的真知卓见及国内首家开发超超临界大口径阀门经验,历经方案评审、样机研制、合肥通用院第三方检测试验、验收专家组现场见证测试和专家样机鉴定阶段,样机评价结论为:研制的产品填补了国内空白,技术性能指标达到了国内领先、国际同类产品先进水平。
主汽闸阀设计参数按照依托工程南通电厂1000MW超(超)临界机组参数:设计压力为28.84MPa,设计温度:610℃,阀体等承压件材料:F92。要满足1000MW超(超)临界机组工况要求,阀门主要承压件阀体、阀盖、闸板等材料的理化性能及阀体和阀座的对焊接、密封面堆焊的性能,能否得到有效控制及达到相应标准的要求至关重要,为此我们针对F92材料的检验及焊接工艺评定做了相应的工作。……
登录APP查看全文