八钢十机十流连铸机工艺特点
2015-08-31张怀忠
山东工业技术 2015年1期
张怀忠
(宝钢集团新疆八一钢铁有限公司第一炼钢厂,乌鲁木齐 830022)
八钢十机十流方坯连铸机设计、建设于2011年2月,2012年8月投产,是八钢150t转炉炼钢连铸项目的配套项目,与一座150t转炉及150t双工位LF精炼炉匹配,可生产碳素结构钢、优质碳素结构钢、合金结构钢、弹簧钢、硬线钢、焊丝钢、抽油杆钢、预应力钢绞线钢等钢种,设计年产钢坯150万吨,最大产能180万吨。
1 连铸机机型及主要工艺参数
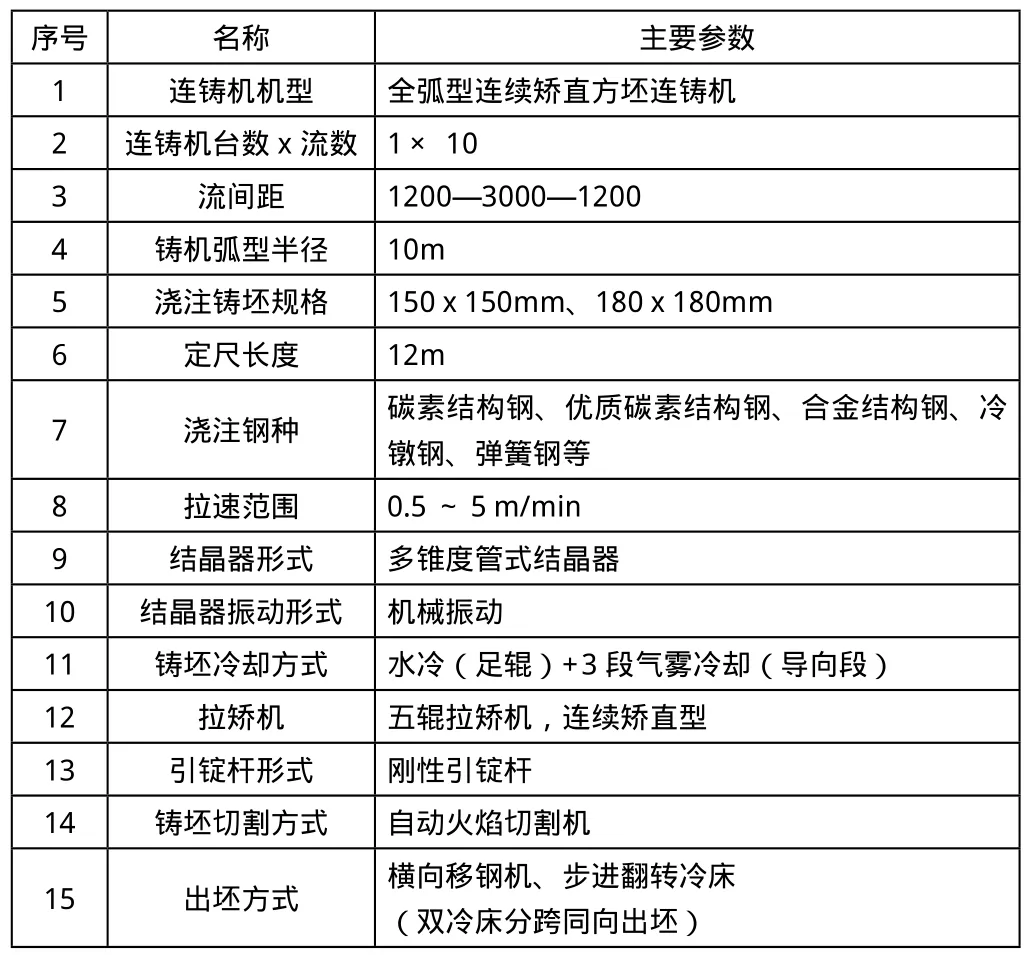
连铸机主要技术参数
2 连铸机机型
该连铸机为R=10m的全弧型刚性引锭杆方坯连铸机。
铸坯矫直采用连续矫直方式,在连续矫直区内,铸坯在矫直区内半径由10m到无穷大的弧是一条连续的光滑曲线,其曲率半径是连续变化的,可以使铸坯逐渐变形,使每一点的变形率都保持在形成裂纹的临界值之下。
3 连铸机主要工艺设备特点和技术装备水平
3.1 主要工艺特点
(1)钢包下渣检测(电磁涡流式)
(2)全程保护浇注。根据产品大纲中浇注钢种的要求,从钢包—中间罐采用长水口+氩气密封;中间罐—结晶器之间采用浸入式水口+保护渣浇注方式,避免钢流的二次氧化;生产优质钢种时采用整体式浸入式水口。
(3)大容量、深液面的中间罐冶金技术。采用优化设计的L型中间罐,双中包浇注,中间罐内钢液有足够深度保证钢水内夹杂物有充分的上浮时间,工作液位为850mm(浇注吨位36t),溢流液位达到950mm(浇注吨位42t)。
(4)二冷水采用气水雾化,配水工艺采用二冷动态自动控制模型。为适应生产高级钢种弱冷的需要,二冷段采用气雾冷却。……
登录APP查看全文
