基于变频器USS通信的工件自动分拣PLC控制系统
2015-08-10郑长山
产业与科技论坛 2015年15期
关键词:变频器
□郑长山
随着通信与网络技术的不断发展,通信已经成为控制系统中不可缺少的重要组成部分,在电机拖动控制中,越来越多地采用了变频器进行控制。由于变频器输出端会产生强烈的干扰信号,因此会出现控制错误,而采用基于USS协议来完成变频器的拖动控制,不仅提高抗干扰能力、控制稳定,同时也减少了布线的工程量,降低了敷线的成本。利用PLC组成USS通信的控制网络具有较高的性价比。[1]目前很多企业在工件分拣过程中仍采用人工方式进行,不但耗费了很大的人力、物力,而且采用人工分拣,效率低,生产成本高。针对上述情况,本文利用USS通信进行了西门子S7-200PLC工件分拣自动控制系统设计。
一、控制任务
用一台S7-200 CPU224 XP CN对变频器MM420进行USS通信,控制一台三相异步电动机。通过状态表与USS通信,可以设定变频器频率。
三相异步电动机控制传送带,传送带机构如图1所示。当工件被放到传送带入料口处,被光电传感器检测到时,变频器启动,电机驱动传送带运行,工件首先经过金属传感器,再经过光纤传感器检测黑色还是白色。出料槽1存放金属工件、出料槽2存放非金属白色工件、出料槽3存放非金属黑色工件。推料到位传感器选择磁性开关,三个推杆气缸从左到右为推杆1、推杆2、推杆3。
三相异步电机参数:电机额定电压380V;电机额定电流0.18A;电机额定功率0.03kW;电机额定频率50Hz;电机额定转速1300r/min。
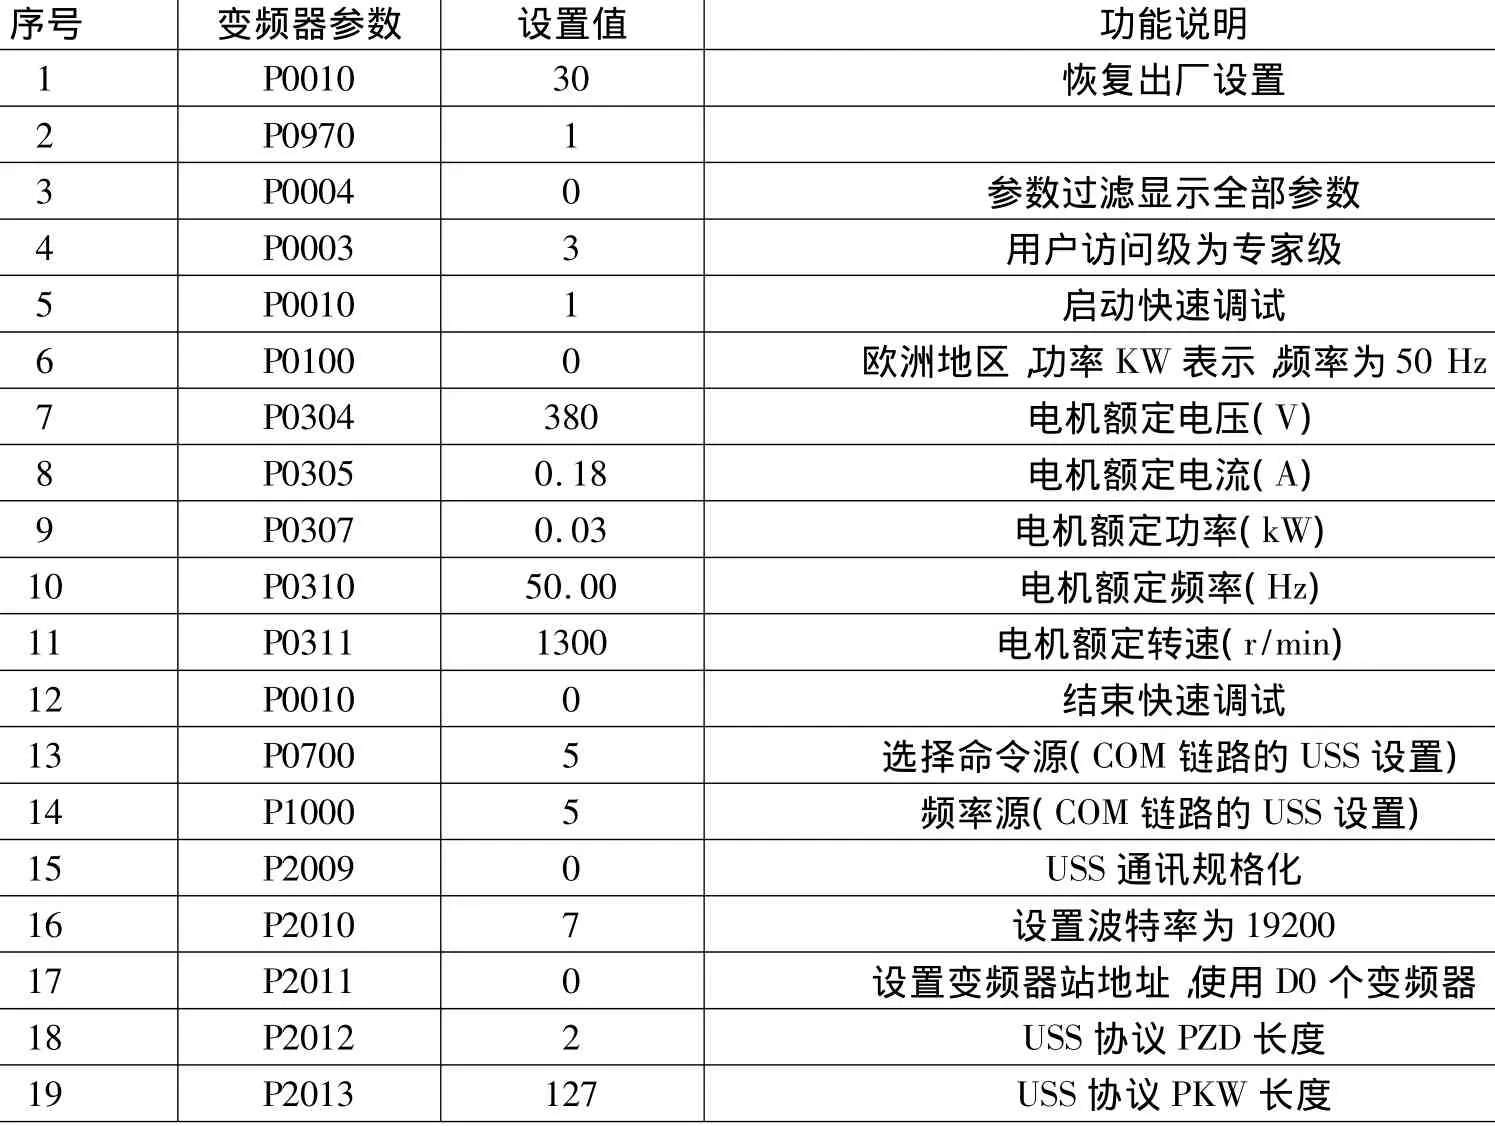
表1 变频器参数设置值
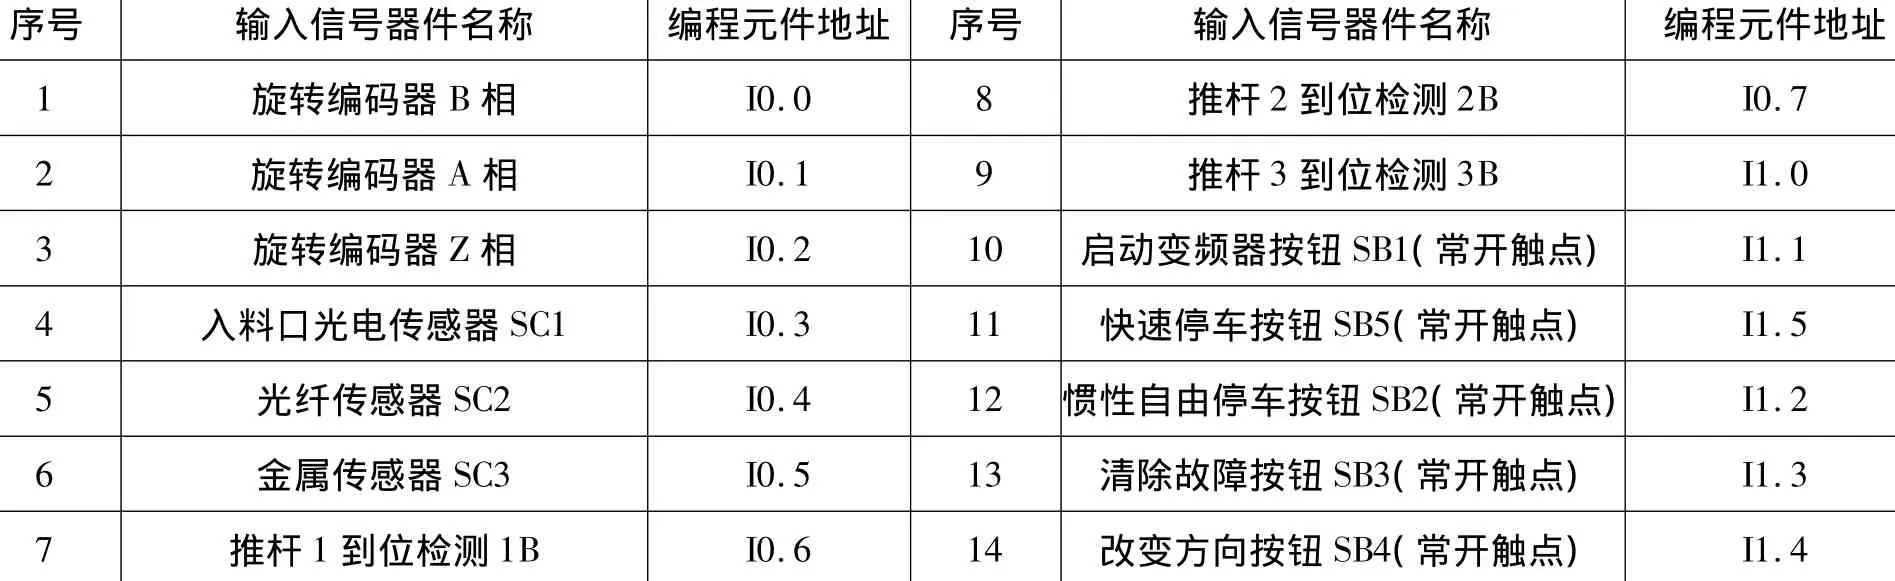
表2 输入地址分配表
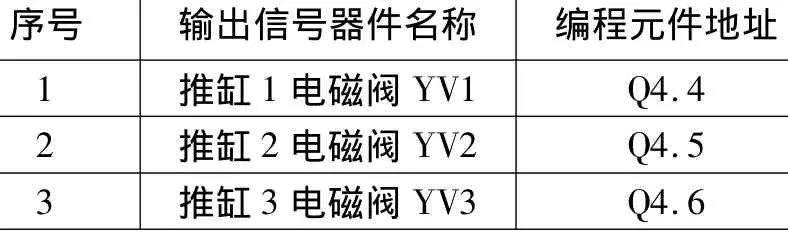
表3 输出地址分配表
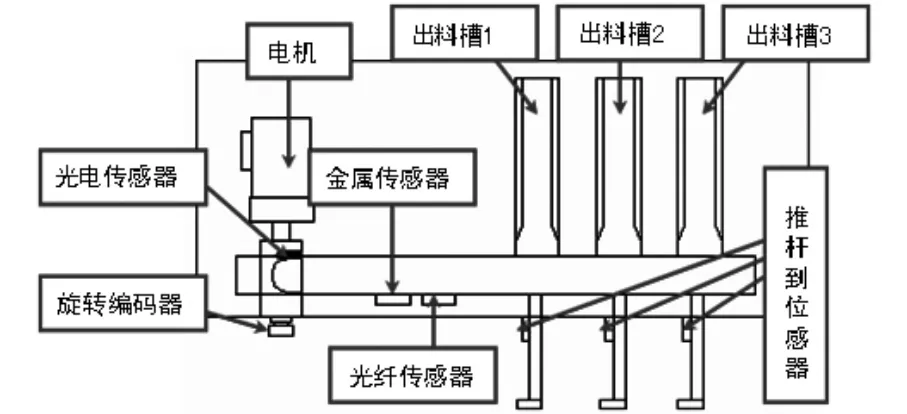
图1 传送带机构
登录APP查看全文