法兰座加工测量方法分析与优化
2014-12-02苏州一光仪器有限公司江苏215006罗敦煜
金属加工(冷加工) 2014年17期
关键词:测量
苏州一光仪器有限公司 (江苏 215006) 王 金 罗敦煜
法兰座(见图1)属于盘类零件,其外圆与厚度的尺寸比值比较大。由于其结构特殊和公差要求特别高,导致零件的轴向尺寸测量难度特别大。尤其是在端面磨削工序中,其原有的测量方法严重制约着零件的加工效率和质量,优化该测量方法势在必行。
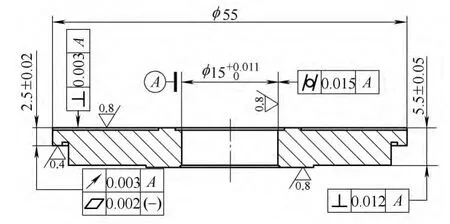
图1 法兰座
1.加工工艺与测量方法分析
法兰座经过“下料机→车床→磨床→完工检”等4 个车间或工位完成其加工流程。首先,在下料和车床加工中,尺寸精度要求相对较低,采用常规的测量手段(如高度尺、游标卡尺)完全可以满足需要。其次,完工检可以利用常规的测量手段和三坐标测量机,通过抽检来完成任务。最后,磨床加工分为磨削内孔和磨削端面两道工序,内孔可以利用标准塞规测量,但对于磨削端面的工艺和测量方法均存在难度。
法兰座的端面磨削工序,选用高精度外圆磨床,将法兰座安装在小锥度心棒(见图2)上(法兰座内孔与小锥度心棒外圆配合),再用两顶尖和鸡心夹头固定在磨床上进行磨削加工。加工前,可以借助百分表和木榔头来调整法兰座与小锥度心棒之间的相对位置和配合预紧力,从而完成工件装夹、找正和对刀;加工完毕后,形位公差仍用百分表在线测量,但尺寸(2.5 ±0.02)mm、(5.5 ±0.05)mm 测量难度较大。

图2 小锥度心棒
2.原测量方法及不足
通常情况下,针对法兰座的尺寸 (2.5 ±0.02)mm、(5.5 ±0.05)mm,公司原先是通过千分尺和标准块来进行在线粗测量,在多次测量确认尺寸无误后卸下零件,然后送三坐标测量机最终检测。……
登录APP查看全文
