提高齿条轴加工效率的实用技巧
2014-12-02广东鸿源众力发电设备有限公司韶关512031温文安
金属加工(冷加工) 2014年17期
关键词:工艺
广东鸿源众力发电设备有限公司 (韶关 512031) 温文安
在批量生产的机械加工件中,必须运用一些反常规思维的工艺方法,才能达到提高生产效率、降低加工成本的效果,从而取得市场竞争优势。
如图1 所示零件,为一长期对外承接的加工业务,有一定的批量,每月有上千条,但价格较低,按传统工艺生产没有利润可言。为了提高加工效率,笔者尝试制定三种新工艺:一是不用调头一次车完直身外圆余量工艺;二是在车床上钻轴中心孔的快速工艺;三是采用整体式成形齿轮铣刀加工齿形工艺。
1.常规工艺
(1)下料:毛坯为φ42 mm 圆棒料,下料长度为383.5 mm。
(2)粗车:用自定心卡盘夹住棒料一端,车光端面,打中心孔,如图2 所示。把工件从卡盘中拉出一些,卡盘夹持住棒料头,另一端用尾顶尖顶住车外圆至φ40.5 mm×360 mm,如图3 所示。将工件再调头,用卡盘夹持住刚才车出的φ40.5 mm 轴段,车出另一端面、打出中心孔、钻出螺孔的底孔,并将剩余的φ42 mm×23 mm 车至φ40.5 mm。
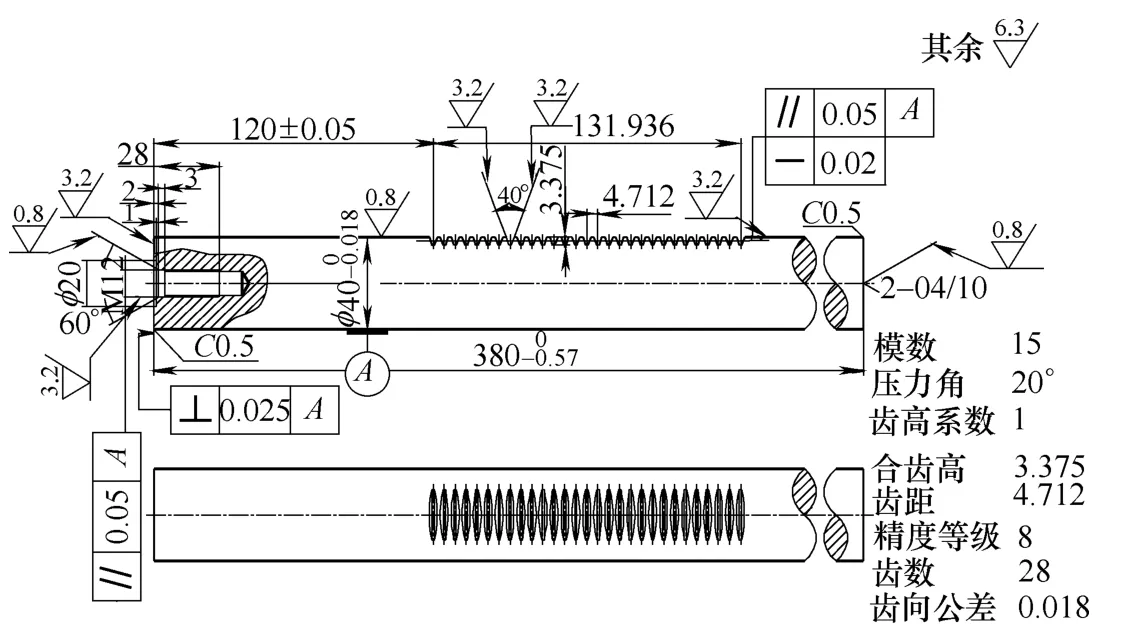
图1 齿条轴
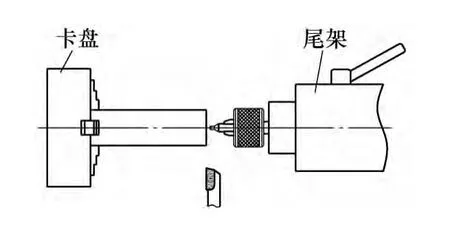
图2 粗车第一步
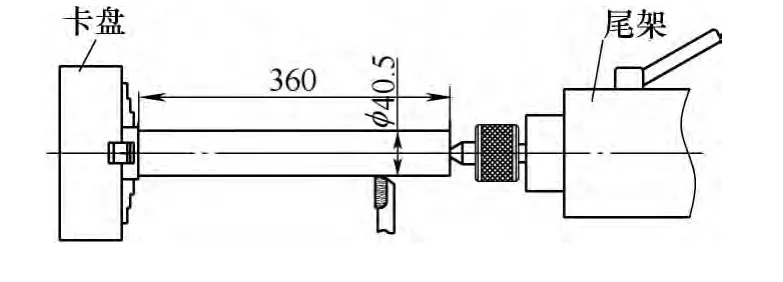
图3 粗车第二步
(3)攻螺纹→粗磨→齿形加工(用单片成形铣刀铣齿或用电火花线切割割齿)→精磨。
2.工艺改进
(1)不调头一次车完直身外圆余量工艺:在第二步粗车时,采用如图4 所示的装夹方法:在车床主轴前内锥孔内装上一支锥轴,用于控制卡盘卡爪夹持工件的长度为2.5 mm,在车外圆φ40.5 mm 时,长度车至379 mm 以上,使剩余的长度余量小于4 mm。这样的话,在下一步的调头车端面控制总长和端面倒角时,就将本工序剩余的4 mm 余量车去了,也即是省去了调头车外圆的工序,大大提高了效率。……
登录APP查看全文
