薄壁零件加工毛坯及夹具设计
2014-09-19西北工业大学明德学院机电工程系陕西西安710124
重型机械 2014年5期
(西北工业大学明德学院机电工程系,陕西西安 710124)
(西北工业大学明德学院机电工程系,陕西西安 710124)
文章分析了某航空薄壁型零件三维实体模型的结构特点,按照不同生产阶段的实际要求,设计出不同生产阶段的毛坯结构。结合企业生产实际情况,设计出一套结构简单且满足不同生产阶段的数控加工的夹具。根据设计的夹具方案调整了初期设计毛坯的结构,使薄壁零件装夹时受力均匀,减少了零件的变形。最后通过实际加工进行验证,结果表明调整后的毛坯及数控铣削夹具的设计满足不同生产阶段的实际需求,降低了零件的生产成本。
薄壁零件;毛坯;夹具设计
0 前言
由于薄壁类零件结构形状复杂,相对刚度较低,故加工工艺性差。近年来,随着数控技术的发展,航空薄壁类复杂零件变得越来越多,为了更好的控制薄壁零件加工时的变形问题,毛坯和夹具设计就显得十分重要。
1 零件分析
现有某航空薄壁三维零件模型如图1所示。该零件的圆心角为114°,接近半环型,最大壁厚为16.5 mm,最大直径为φ577 mm,壁厚∶直径=1∶31,零件的高度为390 mm。另外零件的内外表面还有很多弧形槽、平面槽和若干个通孔和不通孔,其结构非常复杂。由于该零件装在特殊的位置,所以必须保证零件装配时的弧度。
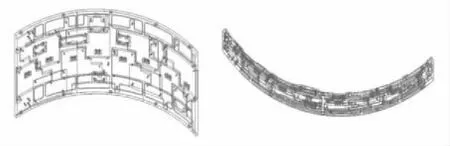
图1 薄壁三维零件模型Fig.13D model of thin-walled part
零件材料选用2A12铝合金,这种材料主要用于制作各种高负荷的零件和构件(但不包括冲压件锻件)如飞机上的骨架零件,蒙皮,隔框,翼肋,翼梁,铆钉等150℃以下工作零件。……
登录APP查看全文
