车床尾座防钻头折断钻孔装置
2014-04-09青海华鼎重型机床有限责任公司西宁810100张万贵冯玉荣
金属加工(冷加工) 2014年17期
青海华鼎重型机床有限责任公司(西宁 810100) 张万贵 冯玉荣
对于实心轴类零件,如果利用车床尾座对工件进行钻孔时,存在过载、误操作等原因会使钻头折断,从而造成工件和机床损伤、损坏等问题。本文所介绍的车床尾座防钻头折断钻孔装置,有效地解决了这一问题,可以避免机床和工件受到损害。
1.结构分析
装置的结构如附图所示。以我厂C61125A系列机床为例,锥柄2尾部带与车床尾座主轴顶尖相同锥度,锥柄2对锥柄大端φ80mm跳动要求0.02mm,锥柄与尾座主轴顶尖锥孔配合,保证锥柄和锥孔配合长度不小于工作长度的80%。锥柄2前端有4个带部分内螺纹的通孔,通孔内安装调整螺柱4,圆柱压缩弹簧5和钢球6,通孔保证钢球6能在其内部上下灵活移动,接杆8前端内有莫氏5号锥孔,后端有4个60°V形槽。调整螺柱4通过圆柱压缩弹簧5。将钢球6压入接杆8的V形槽中。锁紧螺母3锁紧调整螺柱,深沟球轴承7起支撑和径向定位作用。接杆8锥孔内装过渡用莫氏内外锥套9,根据钻头柄部尺寸选择所需内外锥套,最后选择钻头10装入锥套打紧。
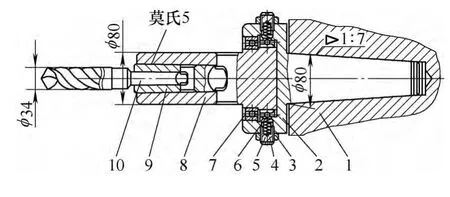
钻孔装置
2.工作原理
首先拧动调整螺柱4对圆柱压缩弹簧5的压力进行调整,圆柱压缩弹簧5将钢球6压入到接杆8的V形槽中,要保证4个调整螺柱外露出锥柄的长度相同,即4个钢球所受的力基本一致。此时用锁紧螺母3锁紧调整螺柱4,防止其松动而压力释放。
装夹工件,前端用车床卡爪装夹,后端用中心架支撑打表找正后,保证尾座套筒不伸出,拆下车床尾座顶尖,将钻孔装置装入尾座主轴1顶尖孔内,打紧固定。……
登录APP查看全文
