双摆头五轴加工后处理的修改及编程验证
2014-03-18张绪祥詹华西
机床与液压 2014年20期
张绪祥,詹华西
(武汉职业技术学院,湖北武汉430073)
对编程者而言,三轴加工的自动编程因程序坐标数据相对容易解读,其后处理修改的研究广泛而深入,而五轴加工则因空间概念复杂,由自动编程获得的程序坐标数据难以直观地进行判断,因而对其后处理的修改不敢轻易尝试,往往都是寻求软件商或专业人员的支持,通过有偿服务来解决。由于其费用相当可观,这或多或少地制约了五轴加工技术的发展。作者在探索五轴后处理参数设置中发现,在CAM 软件提供的后处理文档蓝本中,就有适合各种五轴配置方案的设置参项,用户不敢轻易修改主要是难以评判修改后程序输出的合理性,其根本原因就在于对得到的五轴坐标数据不能直观地识读。文中将从易于理解的五轴钻孔节点坐标手工计算着手,结合MasterCAM X版双摆头五轴加工后处理的修改,比对程序数据,探讨其合理性。
1 双摆头五轴机床的钻孔编程特点分析
对于双摆头五轴机床,其摆长L 由两旋转轴的交点(即枢轴点)到刀具刀位中心点的距离决定,如图1所示,L 由枢轴点到主轴鼻端的距离和刀具定长两部分组成。其主轴鼻端到枢轴点的距离由机床厂家给定,通常为定值,而刀具定长为刀柄安装基准平面(与主轴鼻端平齐)到刀具刀位点的距离,随加工所用刀具不同而变化。
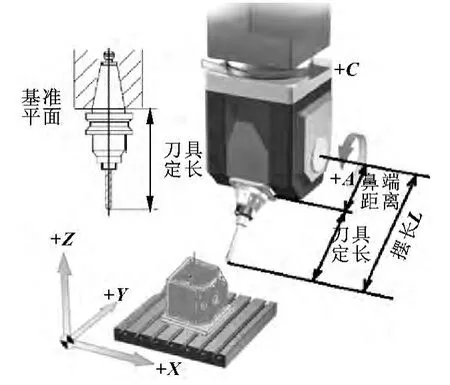
图1 双摆头机床的摆长
若要用双摆头五轴机床来加工图中箱体零件上的孔,由于工件不能作角度摆转,无法实现各孔轴线与Z 轴平行的要求,因此较难使用钻镗循环的指令来加工孔。……
登录APP查看全文