大跨度桥梁用WNQ570钢的气体保护焊接性能研究
2014-03-06牛全峰
焊管 2014年4期
牛全峰
(恩施职业技术学院 电气与机械工程系,湖北 恩施445000)
0 前 言
在桥梁建造中,气体保护焊是箱型结构打底焊缝焊接采用的主要焊接方法之一,要求气保焊焊接接头必须具有优良的接头性能,达到桥梁建设用钢材结构的力学性能要求,这就需要事先对焊材与母材的匹配进行气保焊接性能试验验证。本研究主要针对武钢生产的大跨度桥梁用WNQ570钢两种交货状态下3种规格钢板进行手工对接焊性能试验,验证WNQ570钢匹配WER60和WER70N两种气体保护焊丝的接头力学性能。
1 焊接材料及焊接工艺
本试验采用武钢自主研发的WER70N和WER60耐候焊丝匹配WNQ570钢进行气体保护焊接,焊丝直径1.2 mm,焊接坡口为X形坡口,坡口角度60°,钝边2 mm。焊接试验规范见表1。
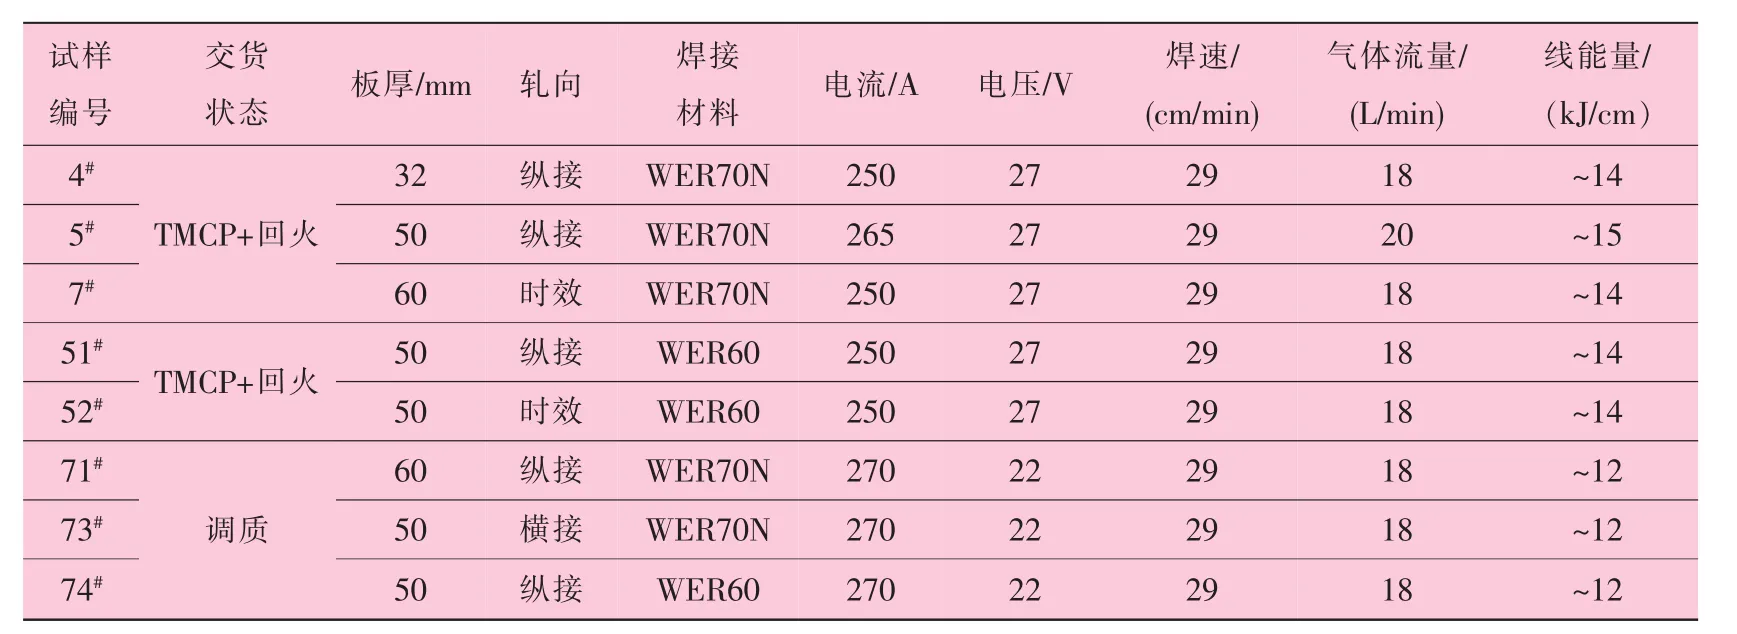
表1 WNQ570钢气体保护焊接试验规范
2 气体保护焊接试验结果
2.1 气体保护焊接接头力学性能
焊接接头力学性能试验结果见表2,冲击试验结果如图1所示,硬度试验结果如图2~图5所示。
从表2可以看出,全焊缝最低抗拉强度为635 MPa,接头冷弯和侧弯均完好,接头金属塑性优良。

表2 气体保护焊接接头力学性能试验结果

图1 两种气保护焊丝焊接接头冲击试验结果
从图1可以看出,焊缝-40℃平均冲击功达到103~141 J,熔合线-40℃平均冲击功达到164~196 J,热影响区-40℃平均冲击功达到140~202 J,接头冲击性能优良。

图2 4#试样不同位置硬度试验结果
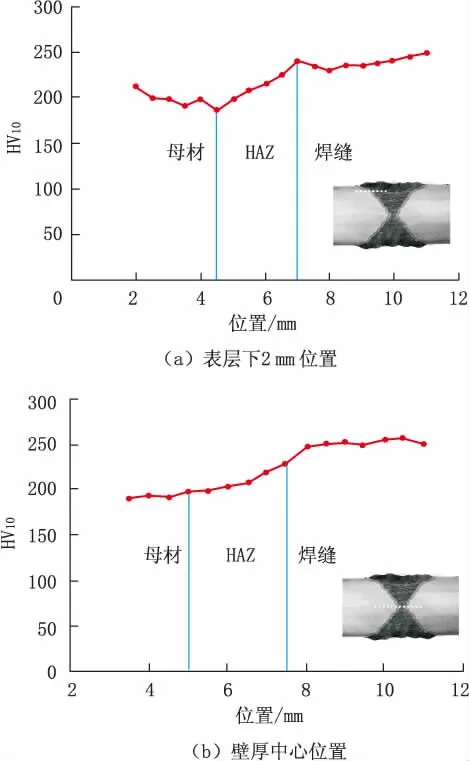
图3 71#试样不同位置硬度试验结果
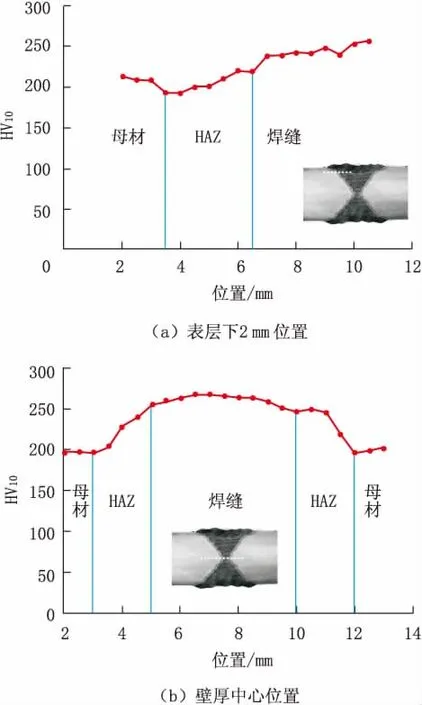
图4 73#试样不同位置硬度试验结果
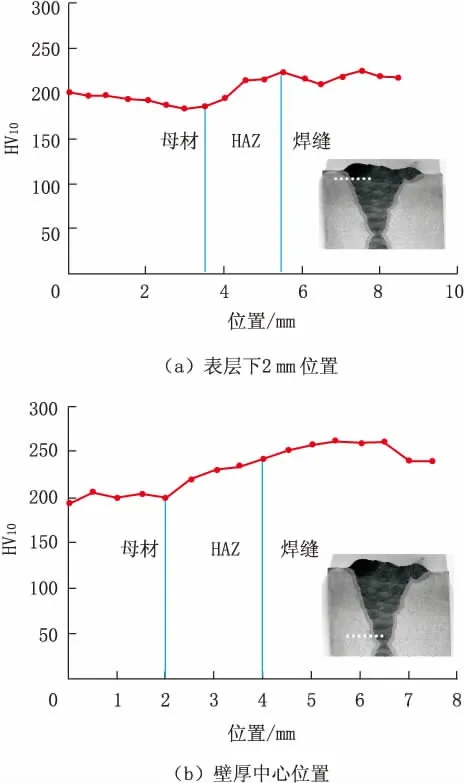
图5 74#试样不同位置硬度试验结果
从图2~图5两种交货状态下气体保护焊接接头硬度试验结果可以看出,采用两种焊丝匹配WNQ570钢3种规格钢板,焊缝表层与中心全断面焊缝HV10均小于250,符合桥梁钢焊接性能硬度要求。……
登录APP查看全文