35CrMo与Q345D异种材料焊接工艺技术
2012-12-21刘同喜
装备制造技术 2012年5期
关键词:焊缝
唐 莎,刘同喜
(中国葛洲坝集团,a.机械船舶有限公司机械厂;b.设备中心,湖北 宜昌 443002)
吊耳是某设备上的关键零部件,其结构如图1所示。
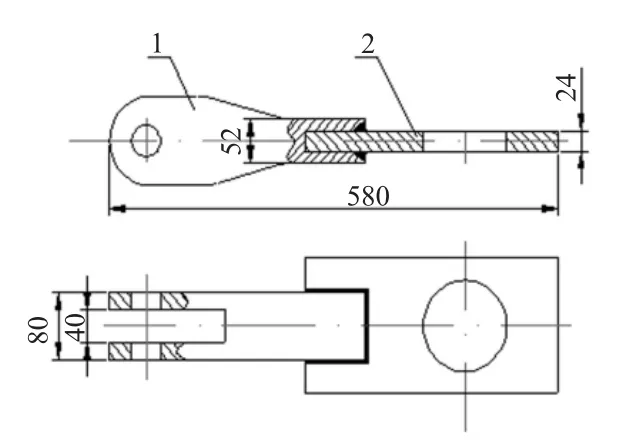
图1 吊耳零件结构图
35CrMo与Q345D 板材搭接,由于是两种不同材料的焊接,其化学成分和物理性能的差异,对焊接品质有一定的影响(两种材料的化学成分见表1)。
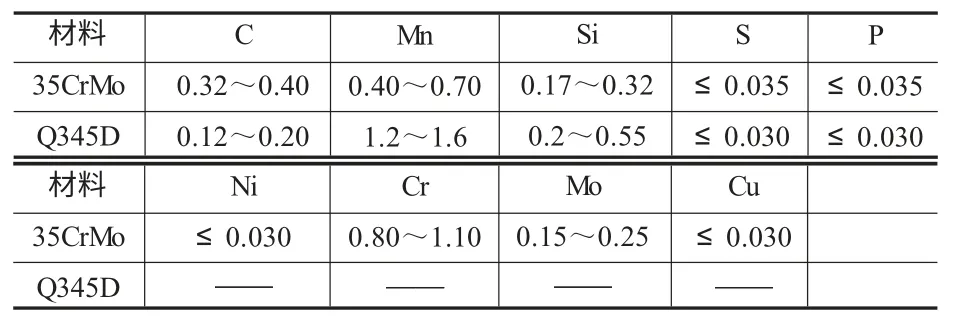
表1 两种材料化学成分(质量分数,%)
因此,在焊接过程中,必须采用一定的措施,才能确保焊接品质。
1 35CrMo与Q345D异种材料焊接性能分析
据计算可知,吊头材料35CrMo的碳当量
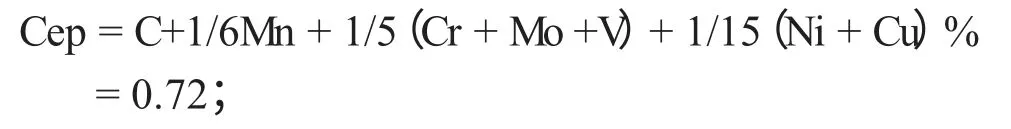
而Q345D的碳当量
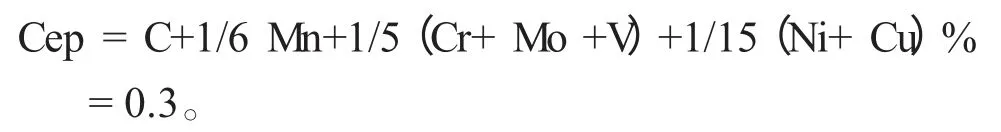
由以上可知,吊头材料的碳当量较大,焊接性能不良,焊接时其硬度倾向较大,热影响区热裂和冷裂倾向都会较大。所以应在选取合适焊条、合理焊接方法的基础上,采取较高的焊前预热温度、严格的工艺措施和控制适当的层间温度的条件下,才能保证焊接品质。
2 焊接方法、材料与设备
(1)焊接方法。采用手工焊条电弧焊,直流反接,短弧操作,多层窄道焊,层间清理采用打磨方式。
(2)焊接材料。焊材采用R307(Φ 3.2 mm:焊接电流I=110~150 A,电弧电压U=18~21 V;Φ 4.0 mm:焊接电流I=120~180 A;电弧电压U=19~25 V),焊条应经350℃烘焙1 h,烘焙后的焊条应保存在100~150℃的恒温箱内,焊条重复烘焙次数,不宜超过两次,操作时,待用的焊条应放在接有电源的焊条保温筒内随用随取。
(3)焊接设备。选用ZX7-500 型逆变直流焊机,应具有参数稳定、调节灵活和安全可靠,并满足焊接电流调节的要求。
3 焊前准备
(1)焊前清理。焊前应将坡口表面和两侧至少10~20 mm 范围内的水份、油污、毛剌、铁锈、氧化皮及夹渣等清除干净,并打磨露出金属光泽。……
登录APP查看全文
