钣金零件折弯工艺简析
2012-12-21刘丽琴唐娟娟
装备制造技术 2012年5期
刘丽琴,唐娟娟
(中国电子科技集团公司第二研究所,山西 太原030024)
钣金是针对金属薄板(厚度通常在6 mm 以下)一种综合冷加工工艺,其显著的特征,就是同一零件厚度一致。本文简述了钣金折弯加工方式所要注意的工艺要求。
1 折弯件的最小弯曲半径
弯曲零件的结构设计,应避免过小的弯曲圆角半径,以避免材料的拉伸应力造成的材料断裂。常用材料的最小弯曲半径参见表1。
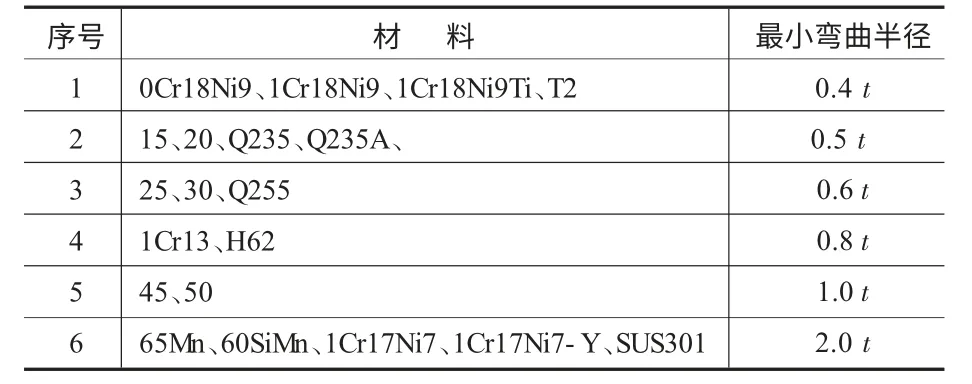
表1 常用材料最小弯曲半径参考表
弯曲半径是指弯曲件的内侧半径,t 是材料的壁厚。
2 弯曲件的直边高度
(1)弯曲件的直边高度不宜太小,最小高度要求为:h>2 t(见图1)。
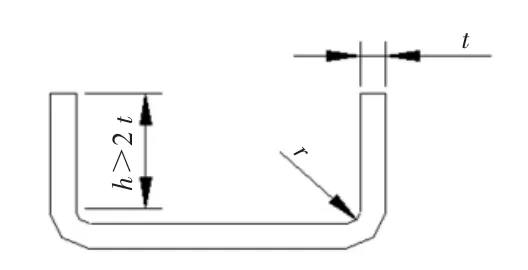
图1 弯曲件的直边高度最小值
(2)过小的直边高度。如果设计需要弯曲件的直边高度h ≤2 t,则首先要加大弯边高度,弯好后再加工到需要尺寸;或者在弯曲变形区内加工浅槽后,再折弯(如图2所示),后者处理方法比较适用于较厚板材。
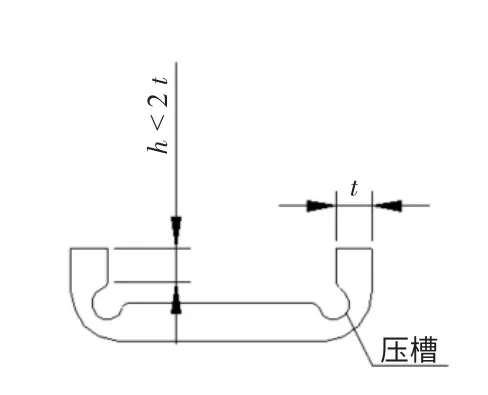
图2 特殊情况下的直边高度要求
3 折弯件上的孔边距
孔边距是指先冲孔后折弯,孔的位置应处于弯曲变形区外,避免弯曲时孔会产生变形。
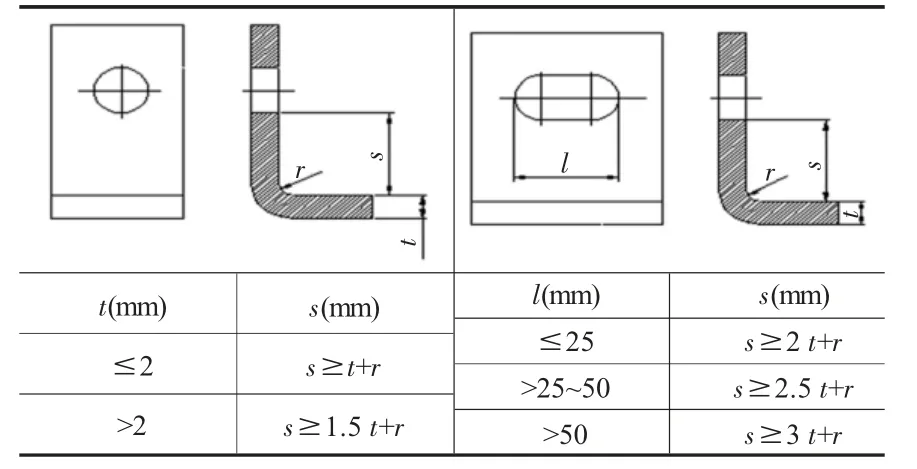
表2 折弯件上的孔边距
4 局部弯曲的工艺切口
(1)当孔位于折弯变形区内,所采取的切口形式。当孔在折弯变形区内时,采用的切口形式示例如图3。
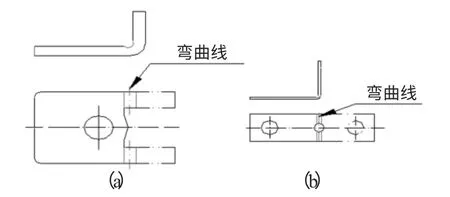
图3 切口形式示例
(2)带斜边的折弯边,应避开变形区。如图4所示。
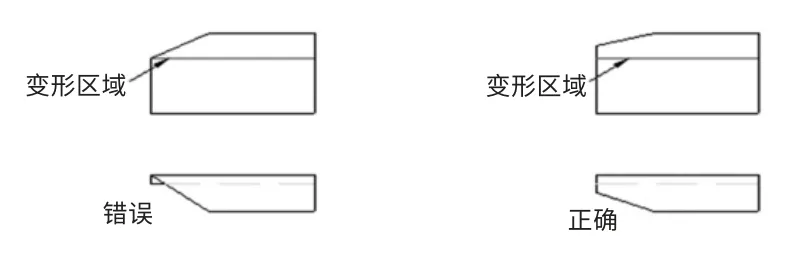
图4 带斜边的折弯边应避开变形区
5 折床的加工工艺参数
折弯展开计算时,会根据需要对展开尺寸进行数值补偿,也就是通常所说的折弯系数。但针对不同的折弯下模,折弯系数也会有相应的改变,这样计算出来的展开尺寸才能更精准。……
登录APP查看全文
