阶梯板在热轧机组PC精轧机上的应用
2012-11-11吴宝玉
吴宝玉
(常州宝菱重工机械有限公司,江苏 常州 213019)
0 前言
某公司热轧机组主要产品为低碳钢、高碳钢、低合金钢、无取向硅钢、有取向硅钢等。设计年产量为370万 t,成品规格为 (1.2~19)mm×(700~1730)mm。此机组采用三菱MH技术,采用了2台粗轧机和7台精轧机,其中在精轧区域F1~F7中,F1~F4机架采用PC轧机,F5~F7机架采用SHIFT轧机。精轧机所有机架压下系统全部采用液压HAGC技术,为了减少压下缸AGC行程和保持轧制线高度,均采用上、下可调阶梯板技术来调节轧制线高度。由于轧材厚度和工作辊辊径不同,F1~F4机架AGC行程为140 mm,F5~F7机架AGC行程为120 mm。下面主要讨论F1~F4机架 (PC轧机)阶梯板的调整方法。
1 机组轧制线工艺要求及阶梯板调整过程
1.1 机组轧制线工艺要求
随着机组轧制生产过程不段的进行,其轧辊将不断的磨损,支承辊和工作辊辊径将不断的减小。然而为保轧制过程能够连续的进行,必须保证其轧制线在一定的范围。热轧机组根据其公司轧制工艺的需要,其轧制线必须保证在-11~+25 mm(理论轧制线+800 mm)。
1.2 阶梯板调整过程
换辊的主要步骤为:
(3)旧的上、下工作辊一起抽出,然后旧的支承辊抽出;
(4)根据新轧辊直径选择合适的上、下阶梯厚度;
(5)将新轧辊装入机架。
3 上、下各阶梯板及调整板的技术参数及轧机辊系调整图
3.1 上、下各调整板的技术参数
(1)上调整板参数
上阶梯板:4个台阶,分别为50 mm/75 mm/100 mm/125 mm
上支承辊调整垫板:20~90 mm(5 mm一个台阶,具体配置见表1)
(2)下阶梯板参数
台阶数量:17
台阶高度:12 mm
最小台阶:50 mm(具体尺寸及换辊挡见图1)
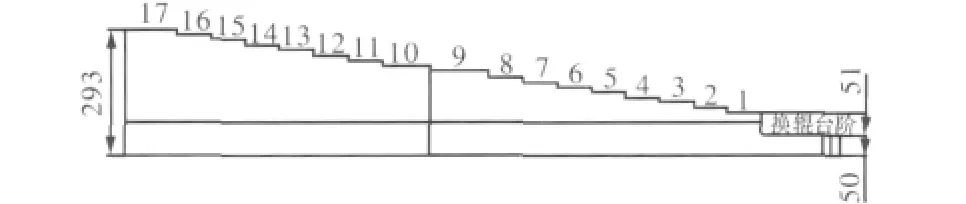
图1 下阶梯板尺寸及换辊挡Fig.1 Size of lower step liner and position of roll change
3.2 轧机辊系调整图
机组热轧PC轧机中轧辊直径:支承辊为1600~1450 mm;工作辊为835~735 mm。……